Technology and case studies
Where there are aero engines,
there are InterPulse welders.
All 32 original slides in order. Each slide can be enlarged.
Original Chinese text from all 32 slides, in presentation order.
1. DC InterPulse Welder · 快频次脉冲焊机
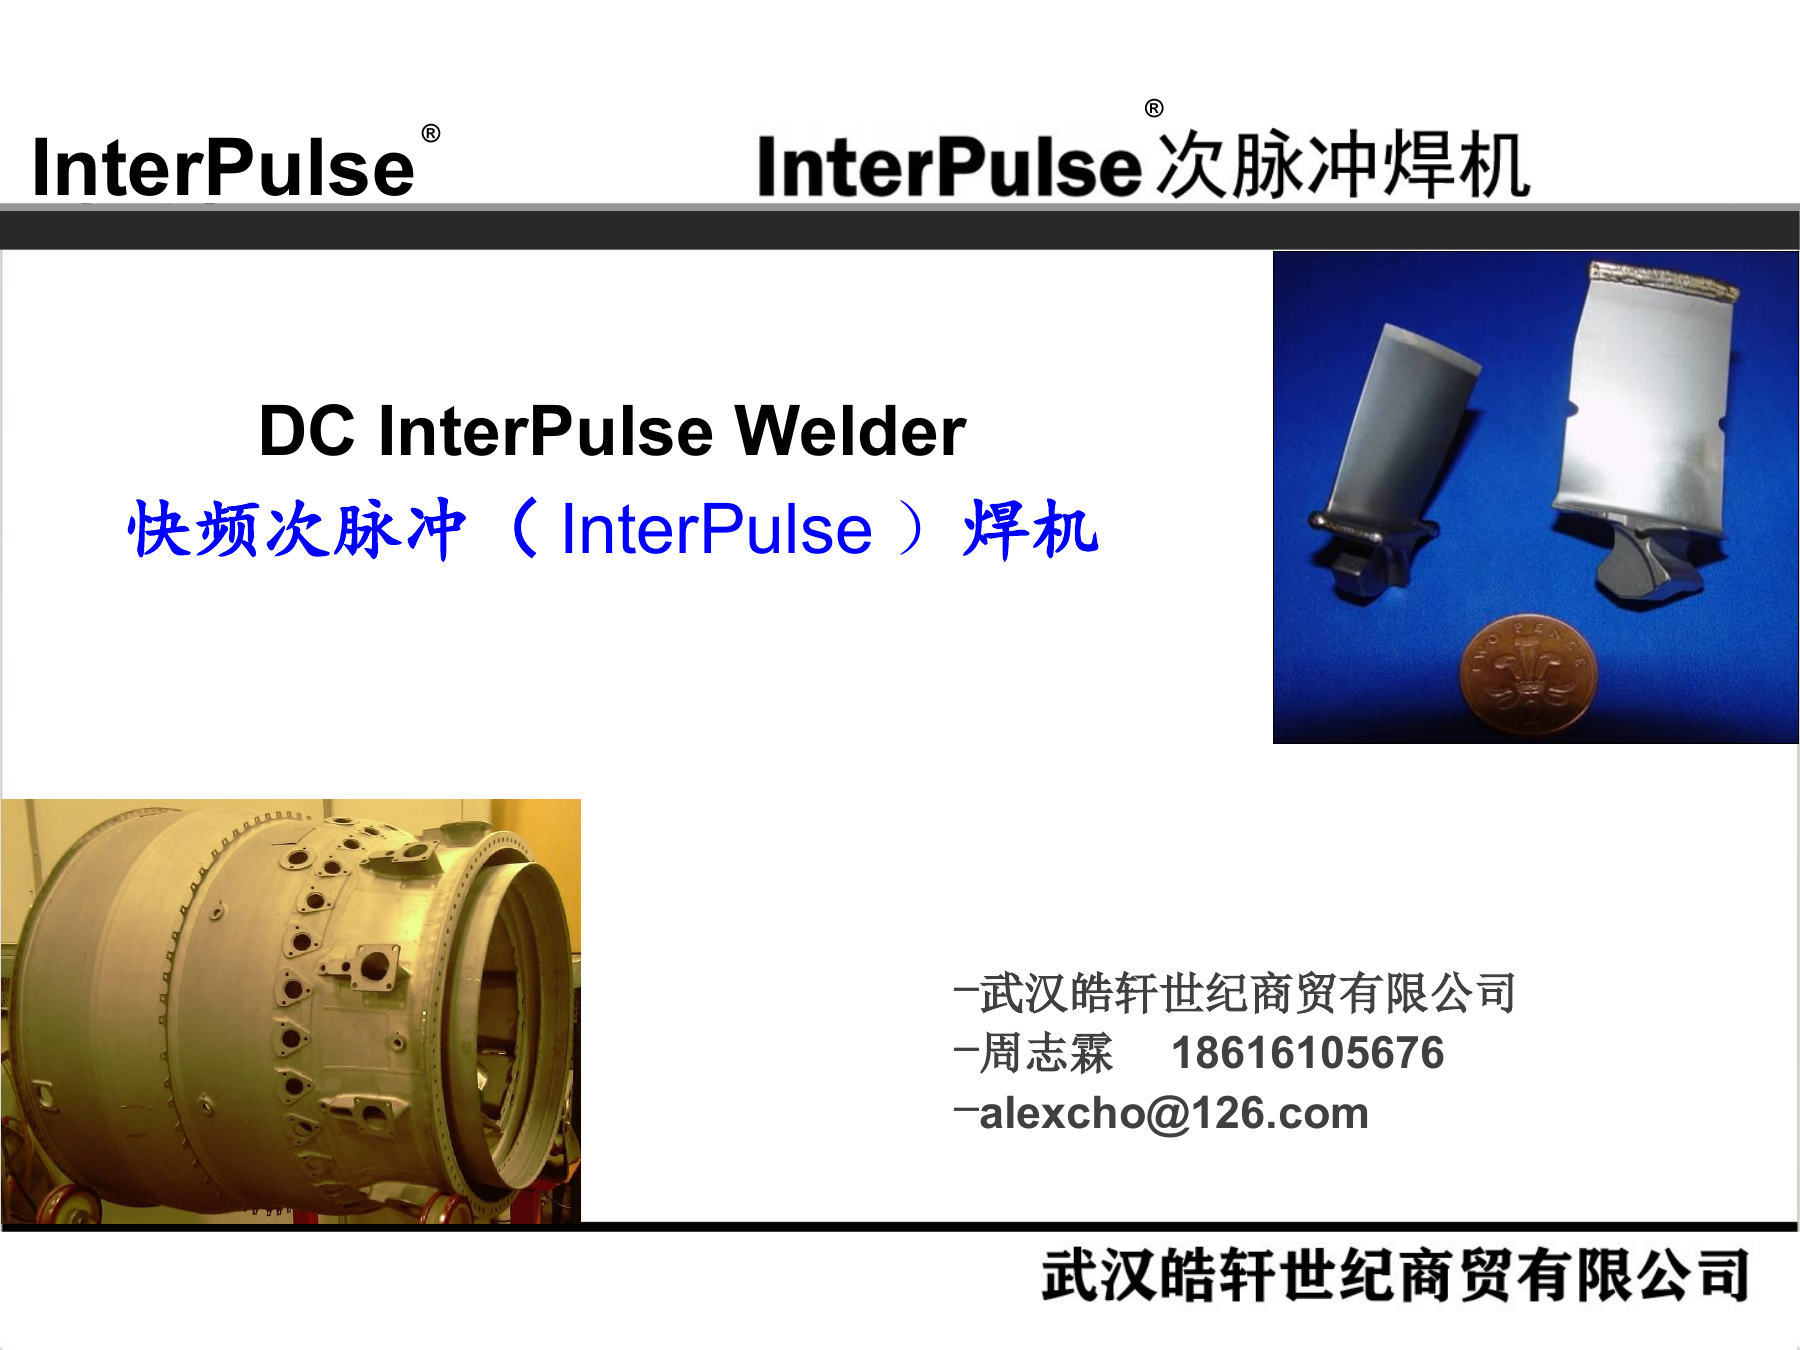
DC InterPulse Welder
快频次脉冲(InterPulse)焊机
武汉皓轩世纪商贸有限公司
周志霖 18616105676
alexcho@126.com
2. 航空发动机及燃机专用 TIG 焊接工艺装备
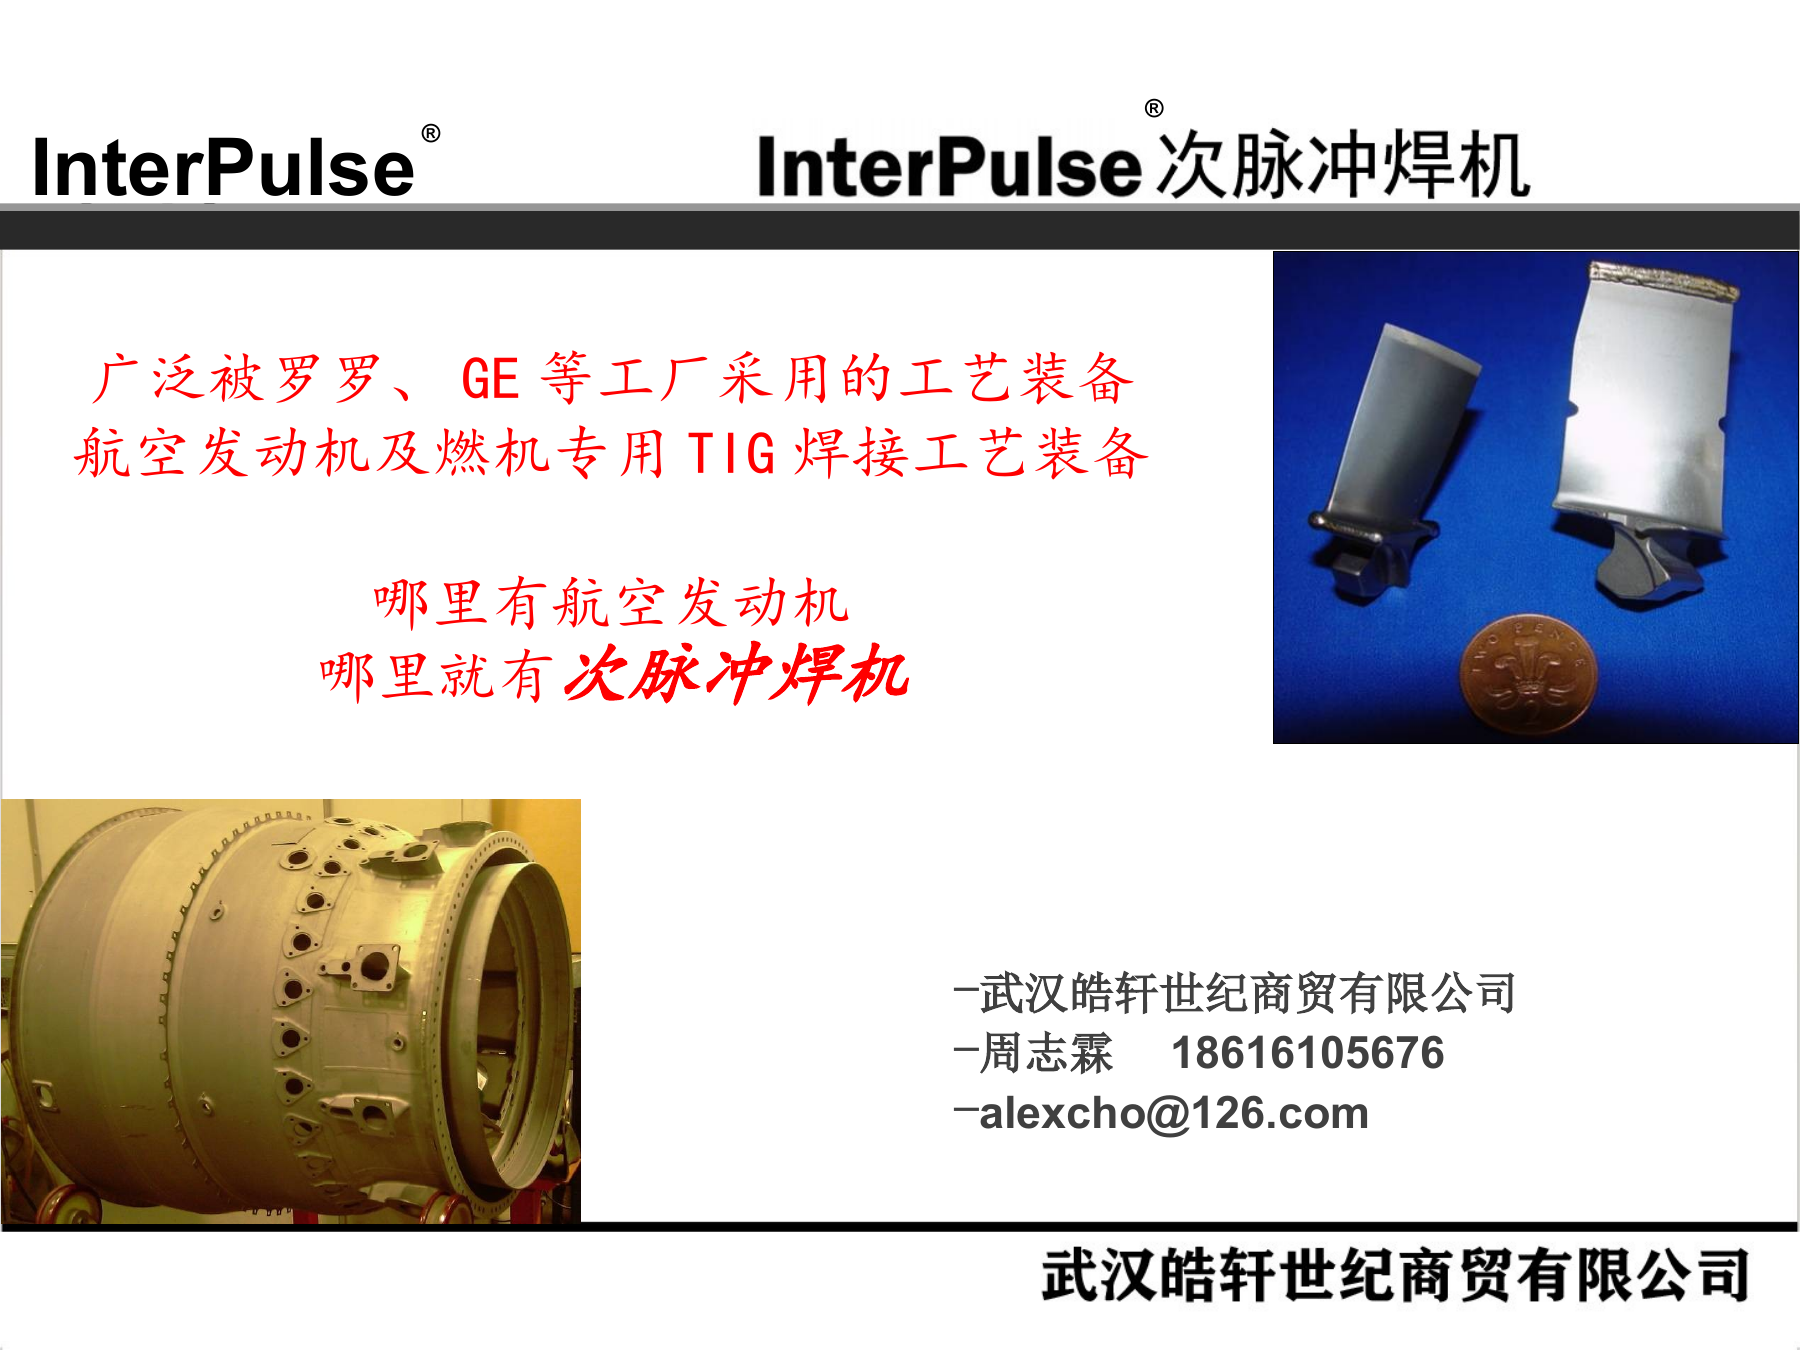
广泛被罗罗、GE等工厂采用的工艺装备
航空发动机及燃机专用TIG焊接工艺装备
哪里有航空发动机
哪里就有次脉冲焊机
武汉皓轩世纪商贸有限公司
周志霖 18616105676
alexcho@126.com
3. 焊机、专业焊接系统与工艺服务
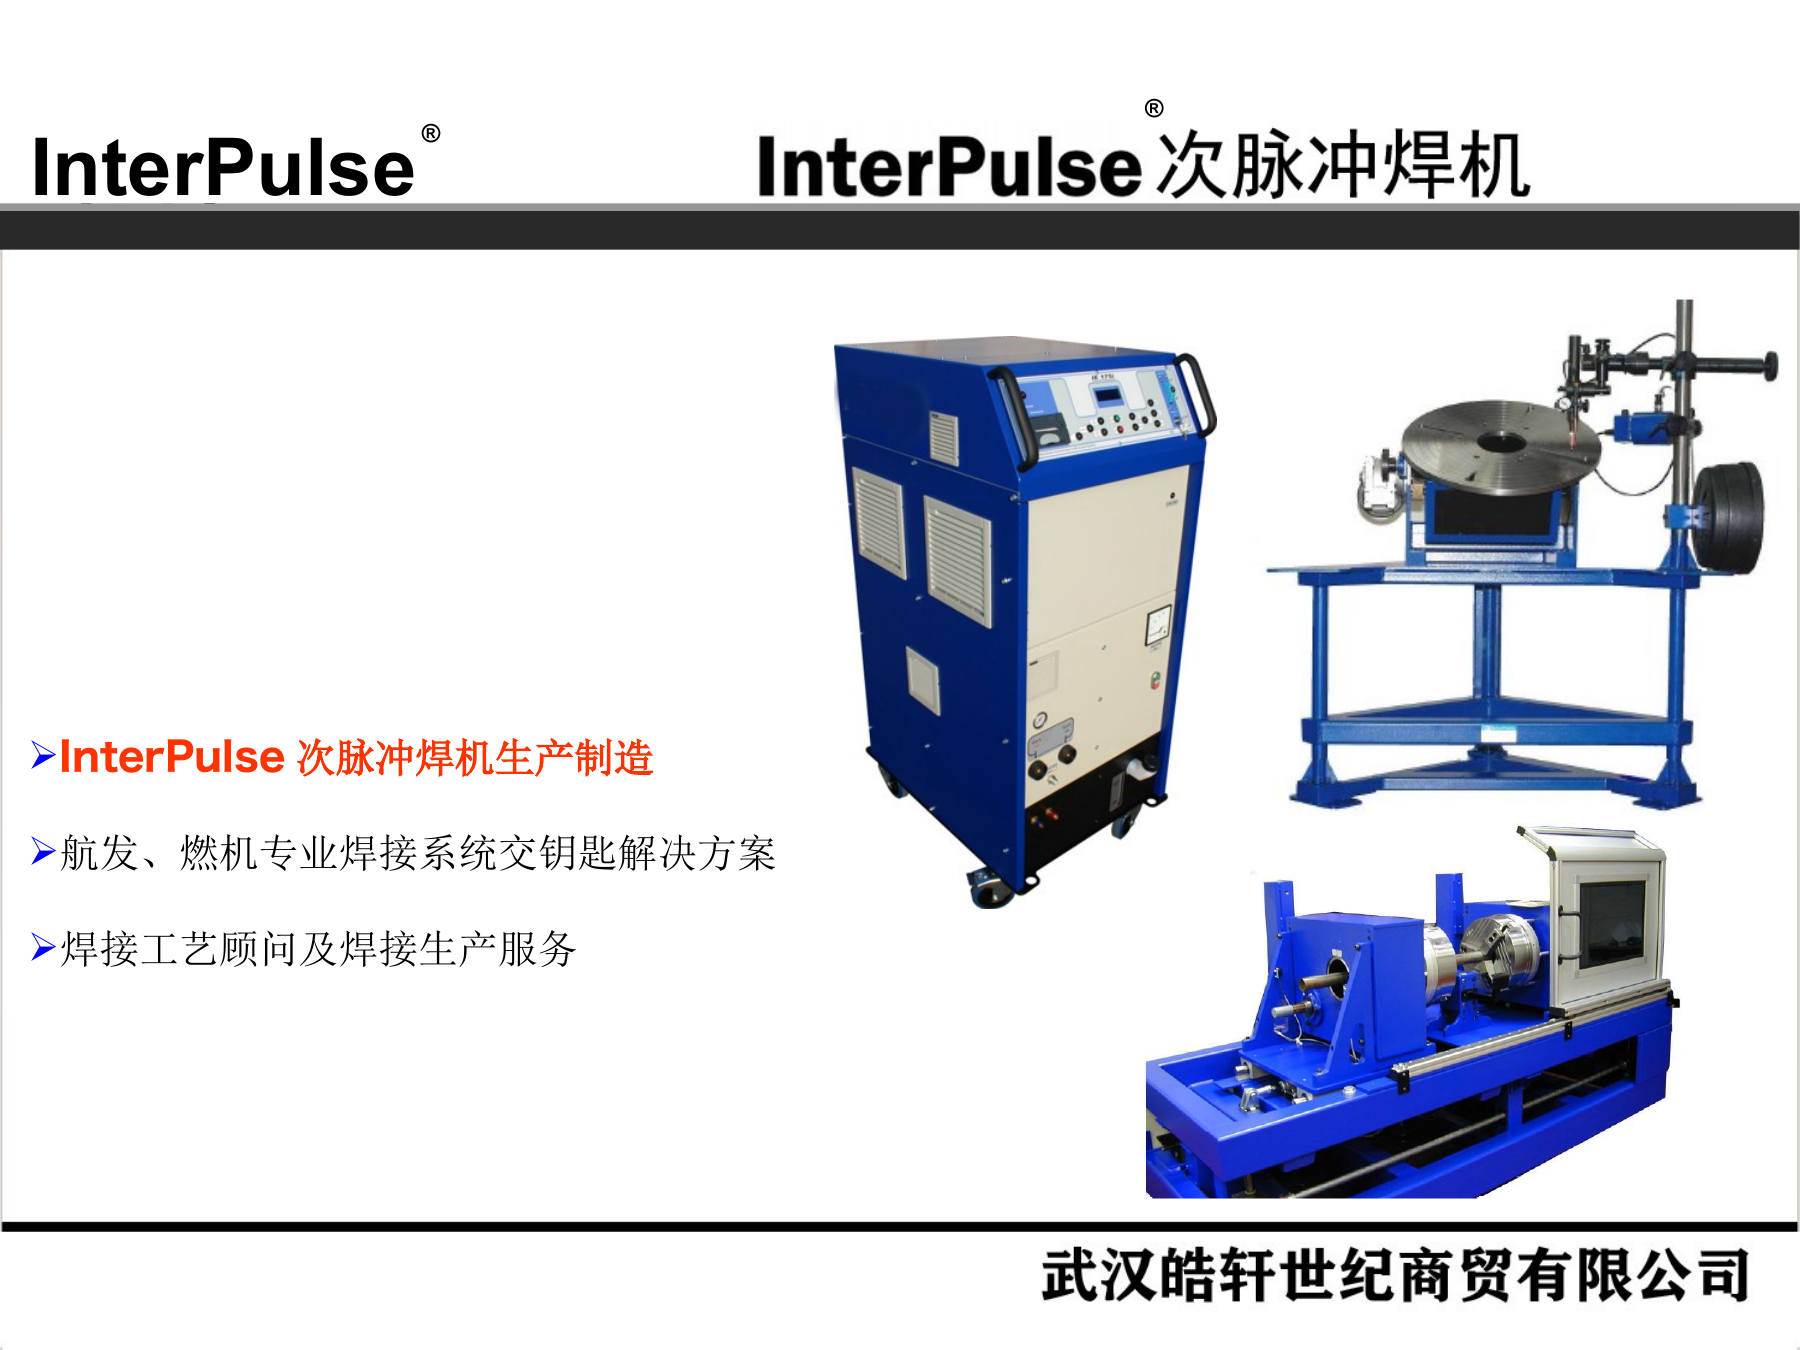
InterPulse次脉冲焊机生产制造
航发、燃机专业焊接系统交钥匙解决方案
焊接工艺顾问及焊接生产服务
4. 次脉冲焊机与涡轮部件
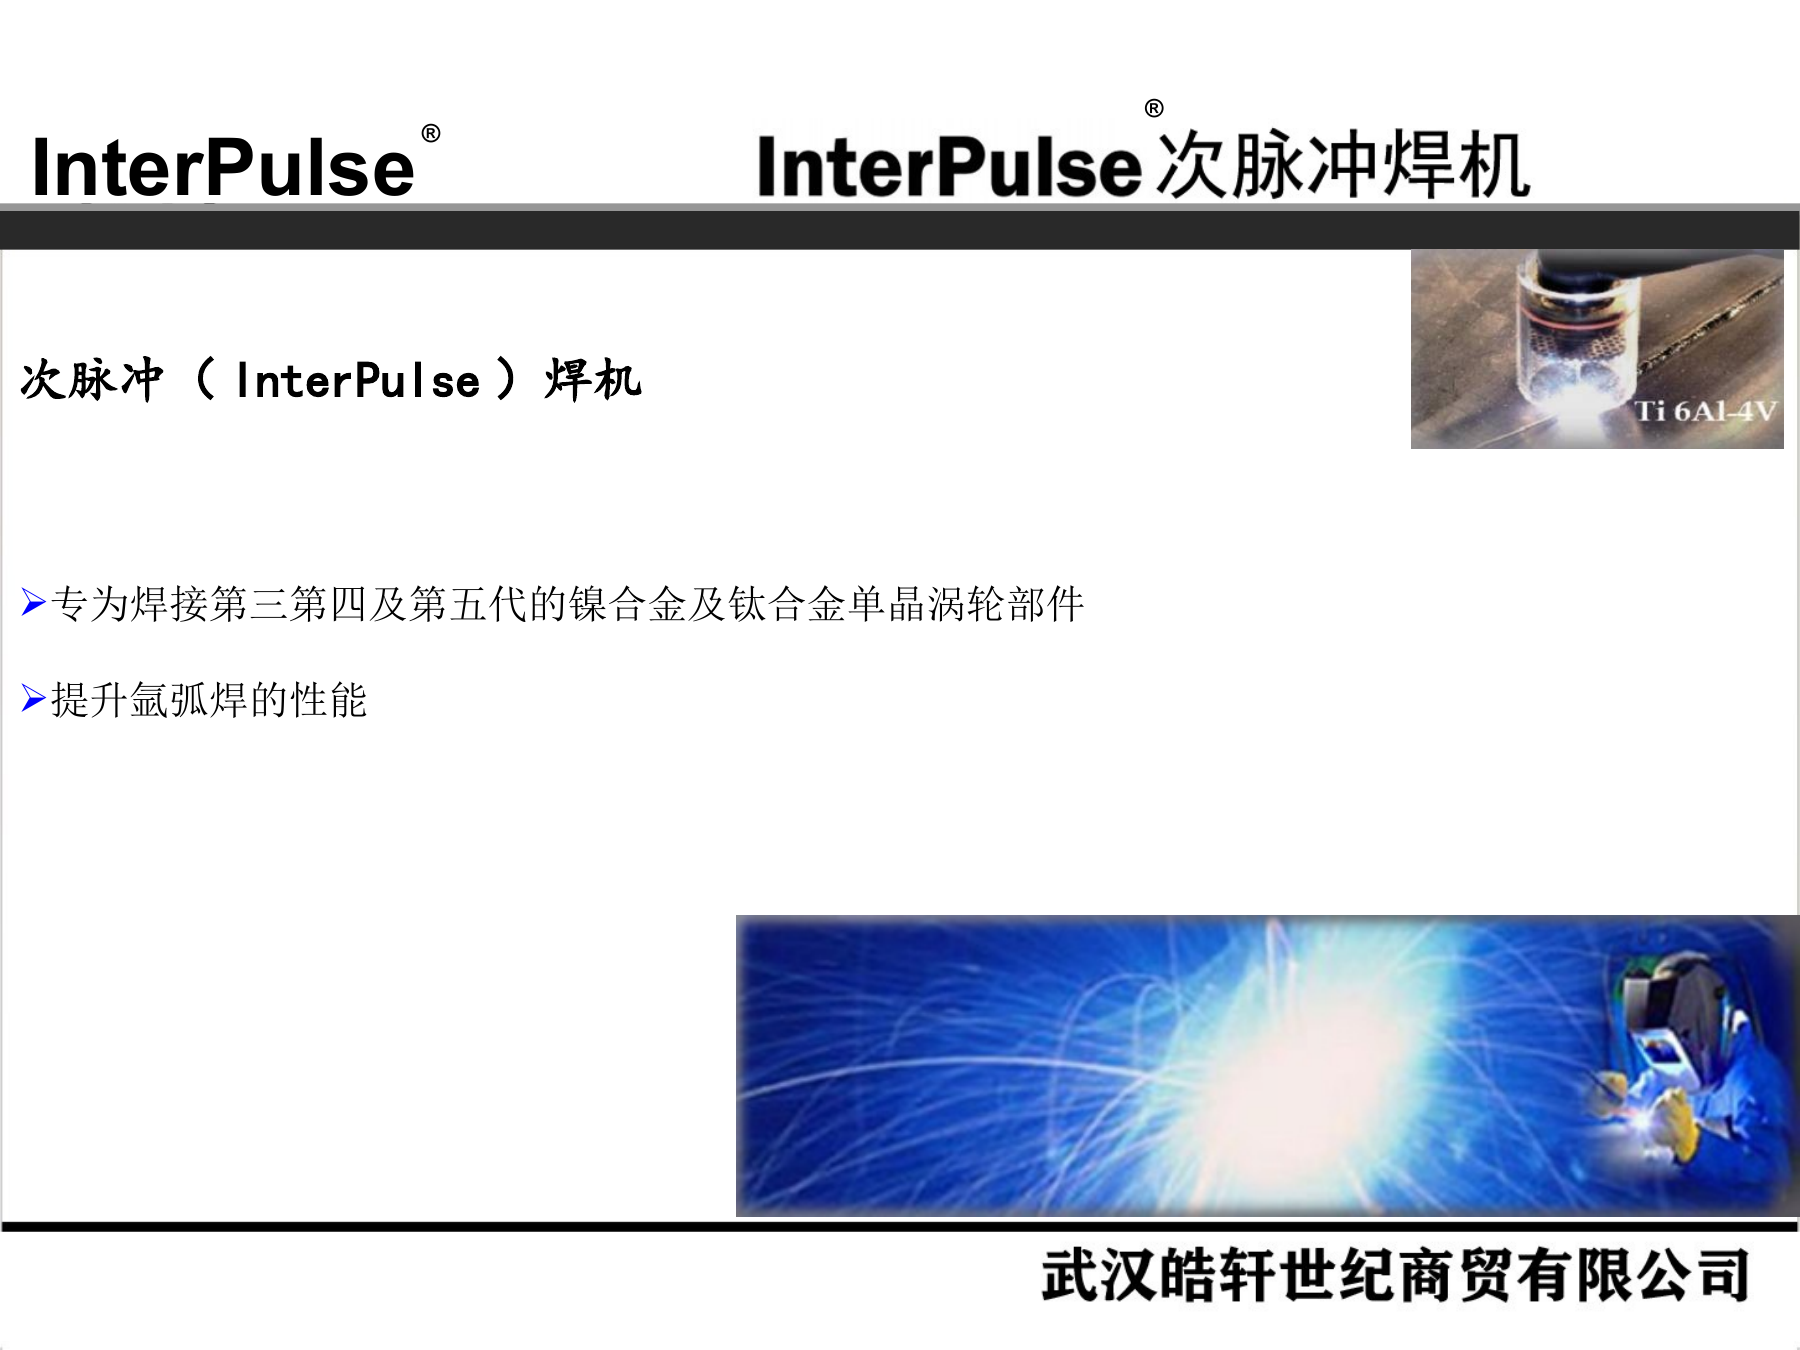
次脉冲(InterPulse)焊机
专为焊接第三第四及第五代的镍合金及钛合金单晶涡轮部件
提升氩弧焊的性能
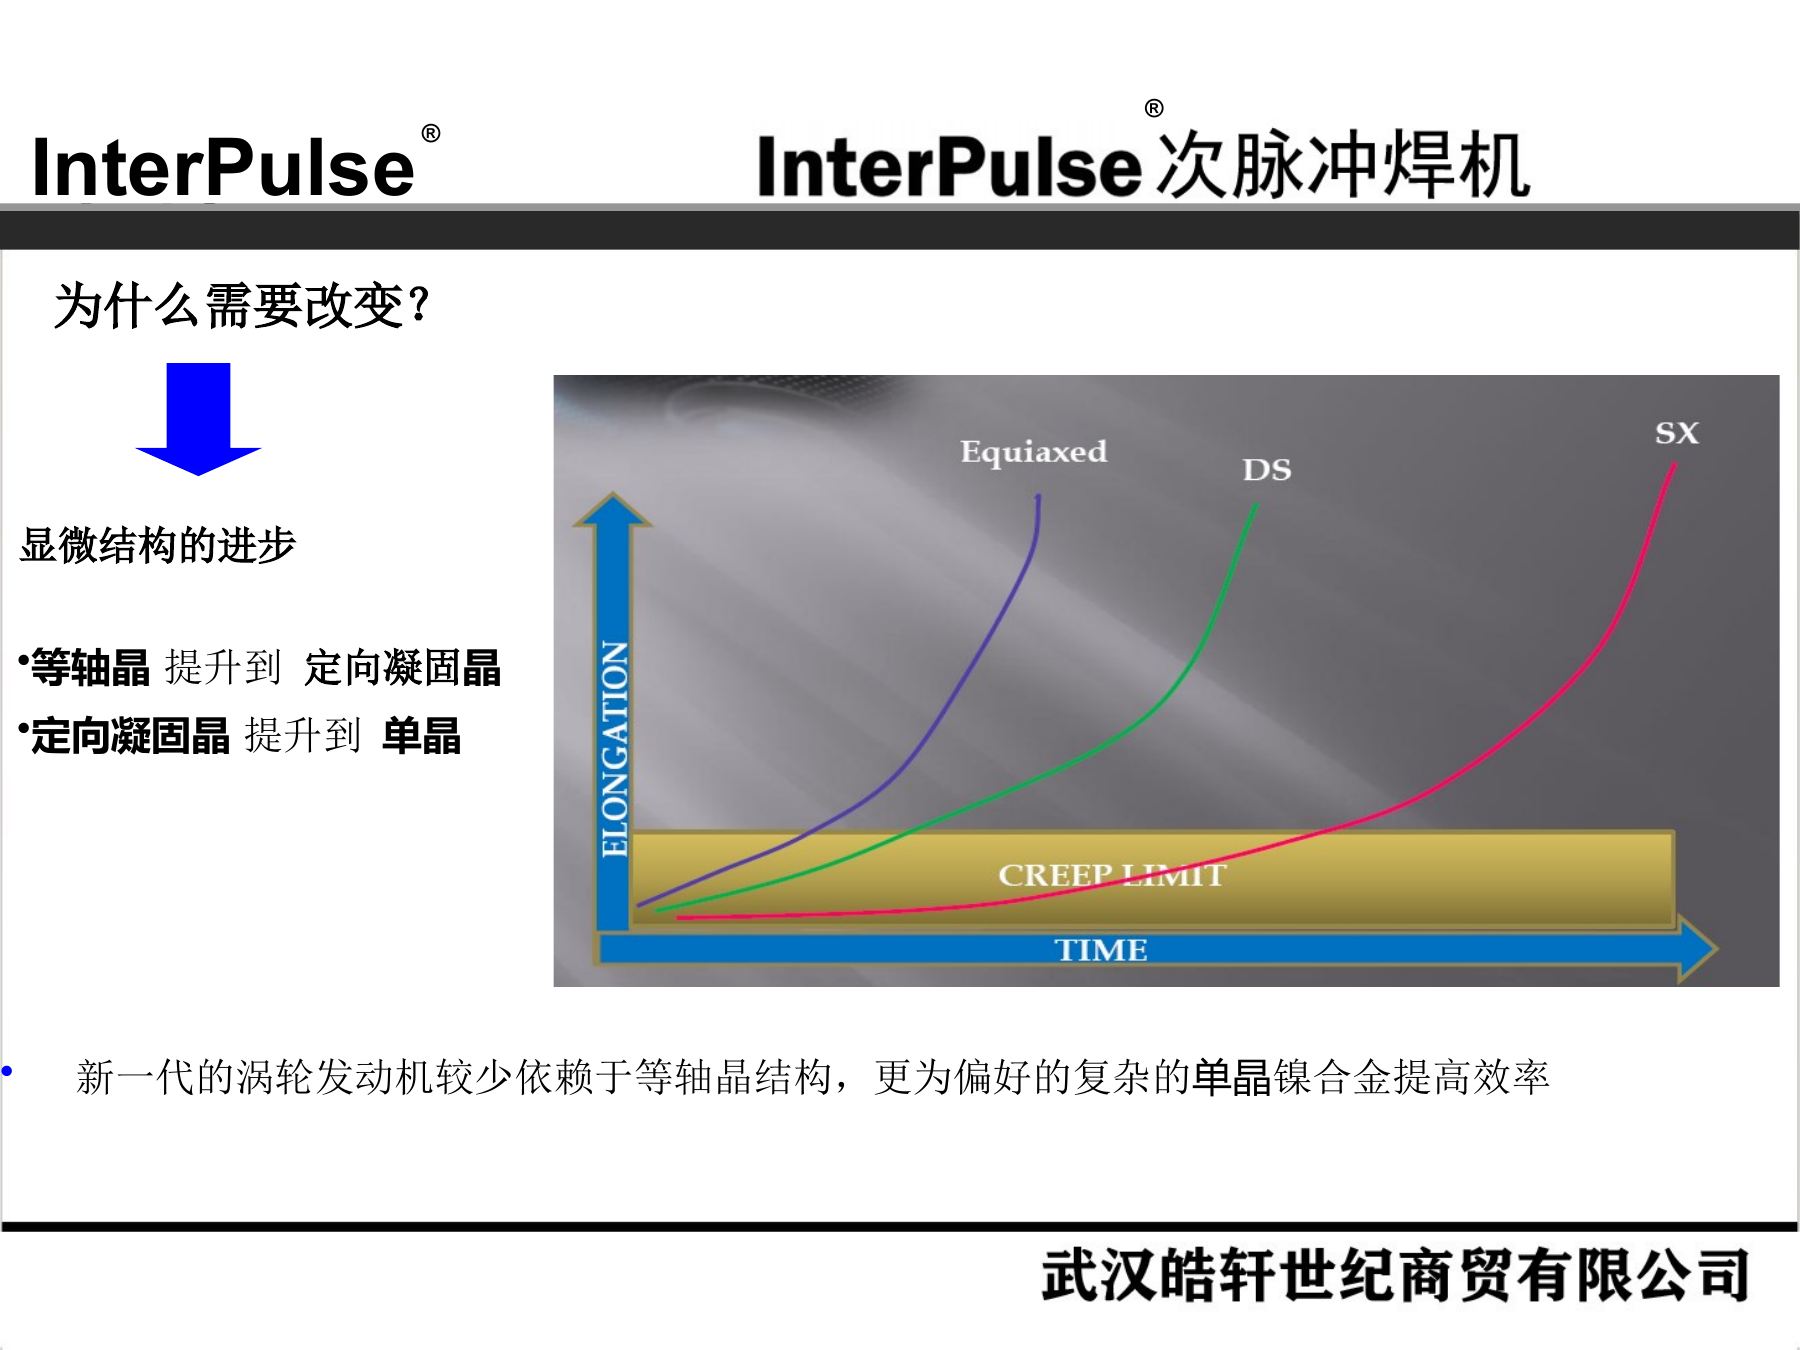
5. 显微结构的进步
显微结构的进步
为什么需要改变?
等轴晶 提升到 定向凝固晶
定向凝固晶 提升到 单晶
新一代的涡轮发动机较少依赖于等轴晶结构,更为偏好的复杂的单晶镍合金提高效率
6. 合金技术的进步
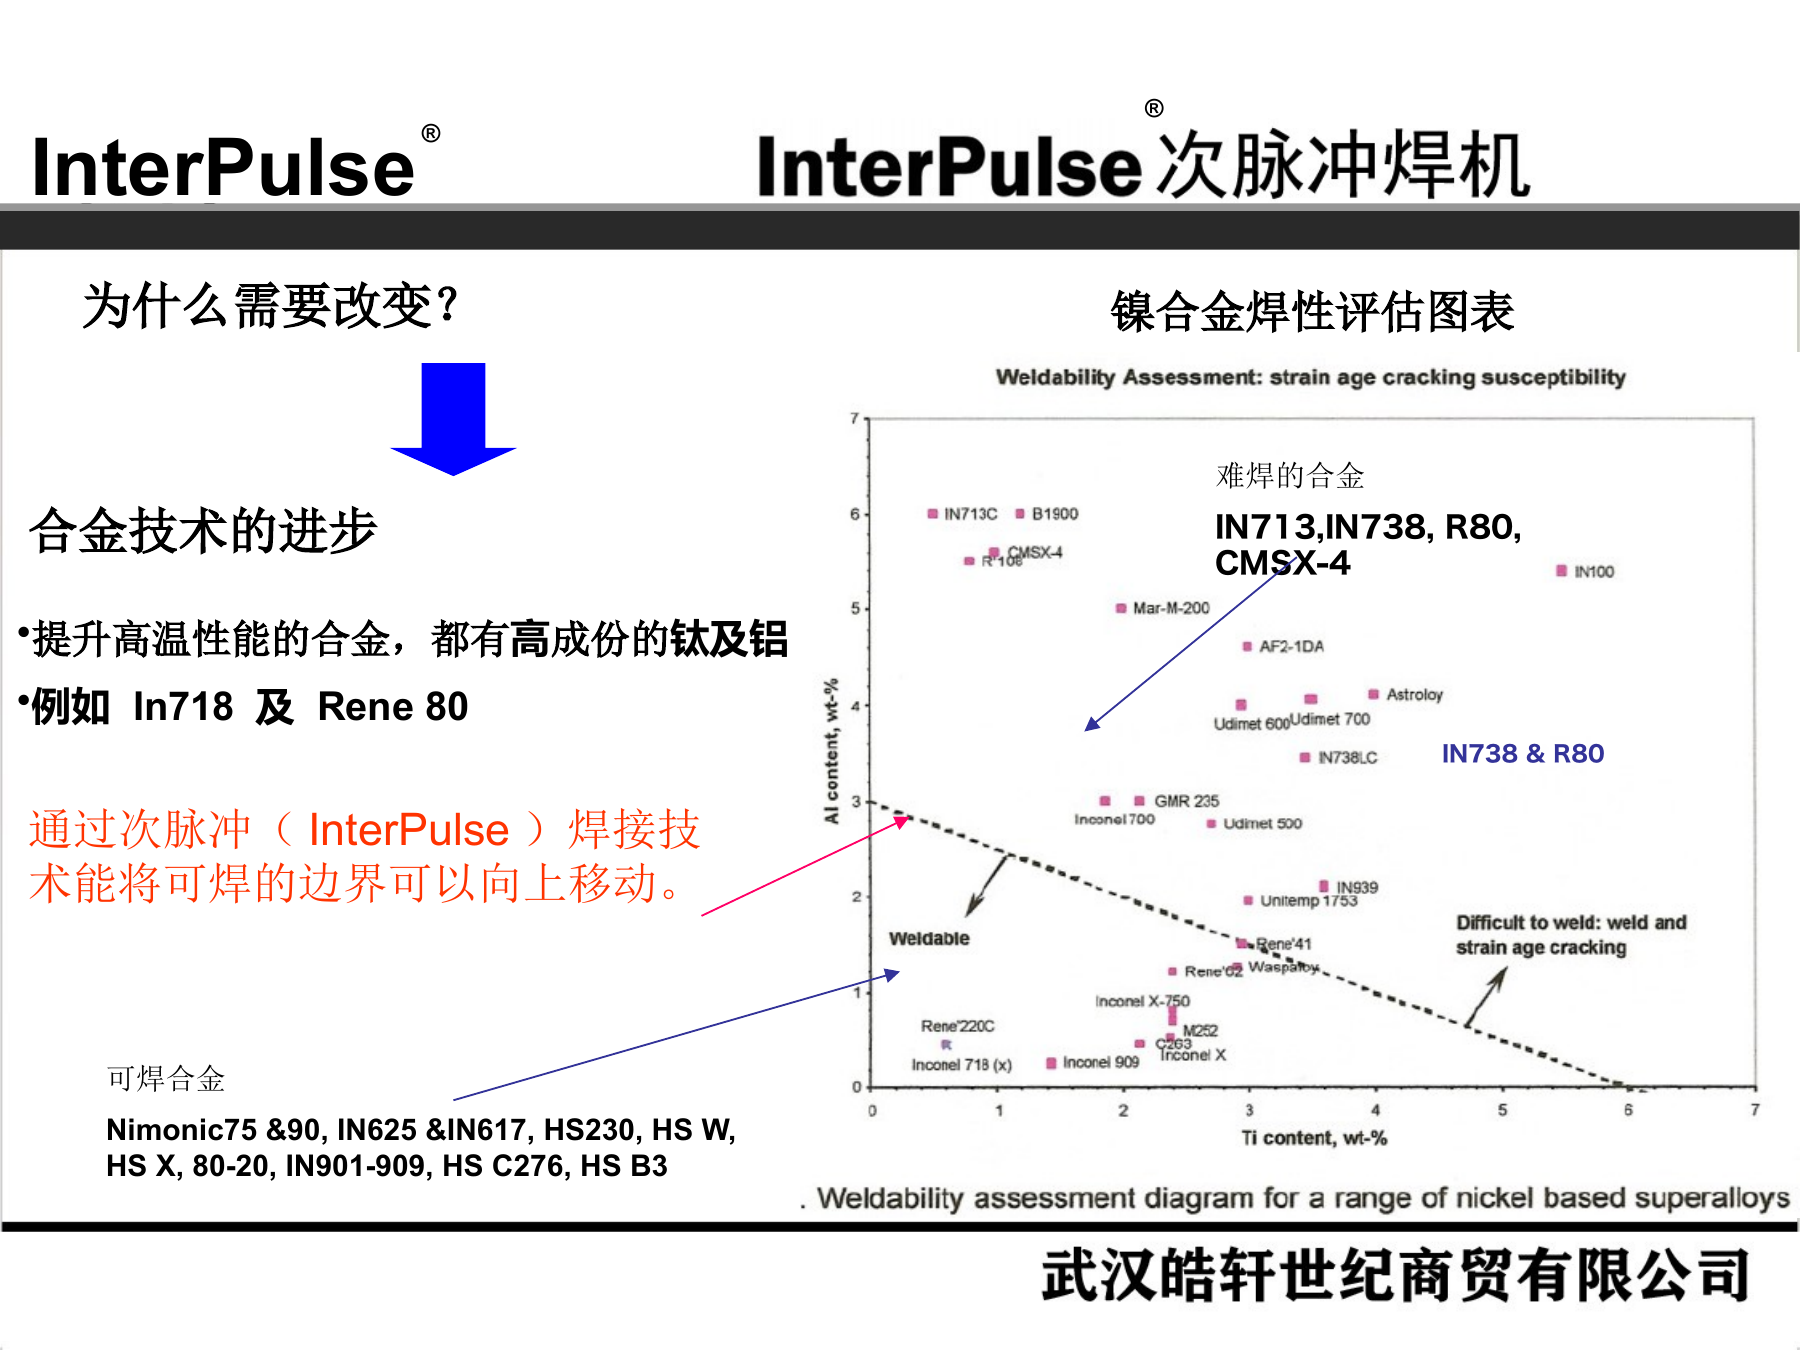
合金技术的进步
为什么需要改变?
提升高温性能的合金,都有高成份的钛及铝
例如 In718 及 Rene 80
IN738 & R80
难焊的合金
IN713,IN738, R80, CMSX-4
可焊合金
Nimonic75 &90, IN625 &IN617, HS230, HS W, HS X, 80-20, IN901-909, HS C276, HS B3
通过次脉冲(InterPulse)焊接技术能将可焊的边界可以向上移动。
镍合金焊性评估图表
7. 新合金带来的焊接挑战
合金技术的进步
显微结构的进步
为什么需要改变?
传统氩弧焊技术在20世纪60年代开始使用
无法满足新合金带来的可焊性的挑战
然而………….
InterPulse次脉冲焊机能很好地满足焊接的新挑战
8. 基本原则
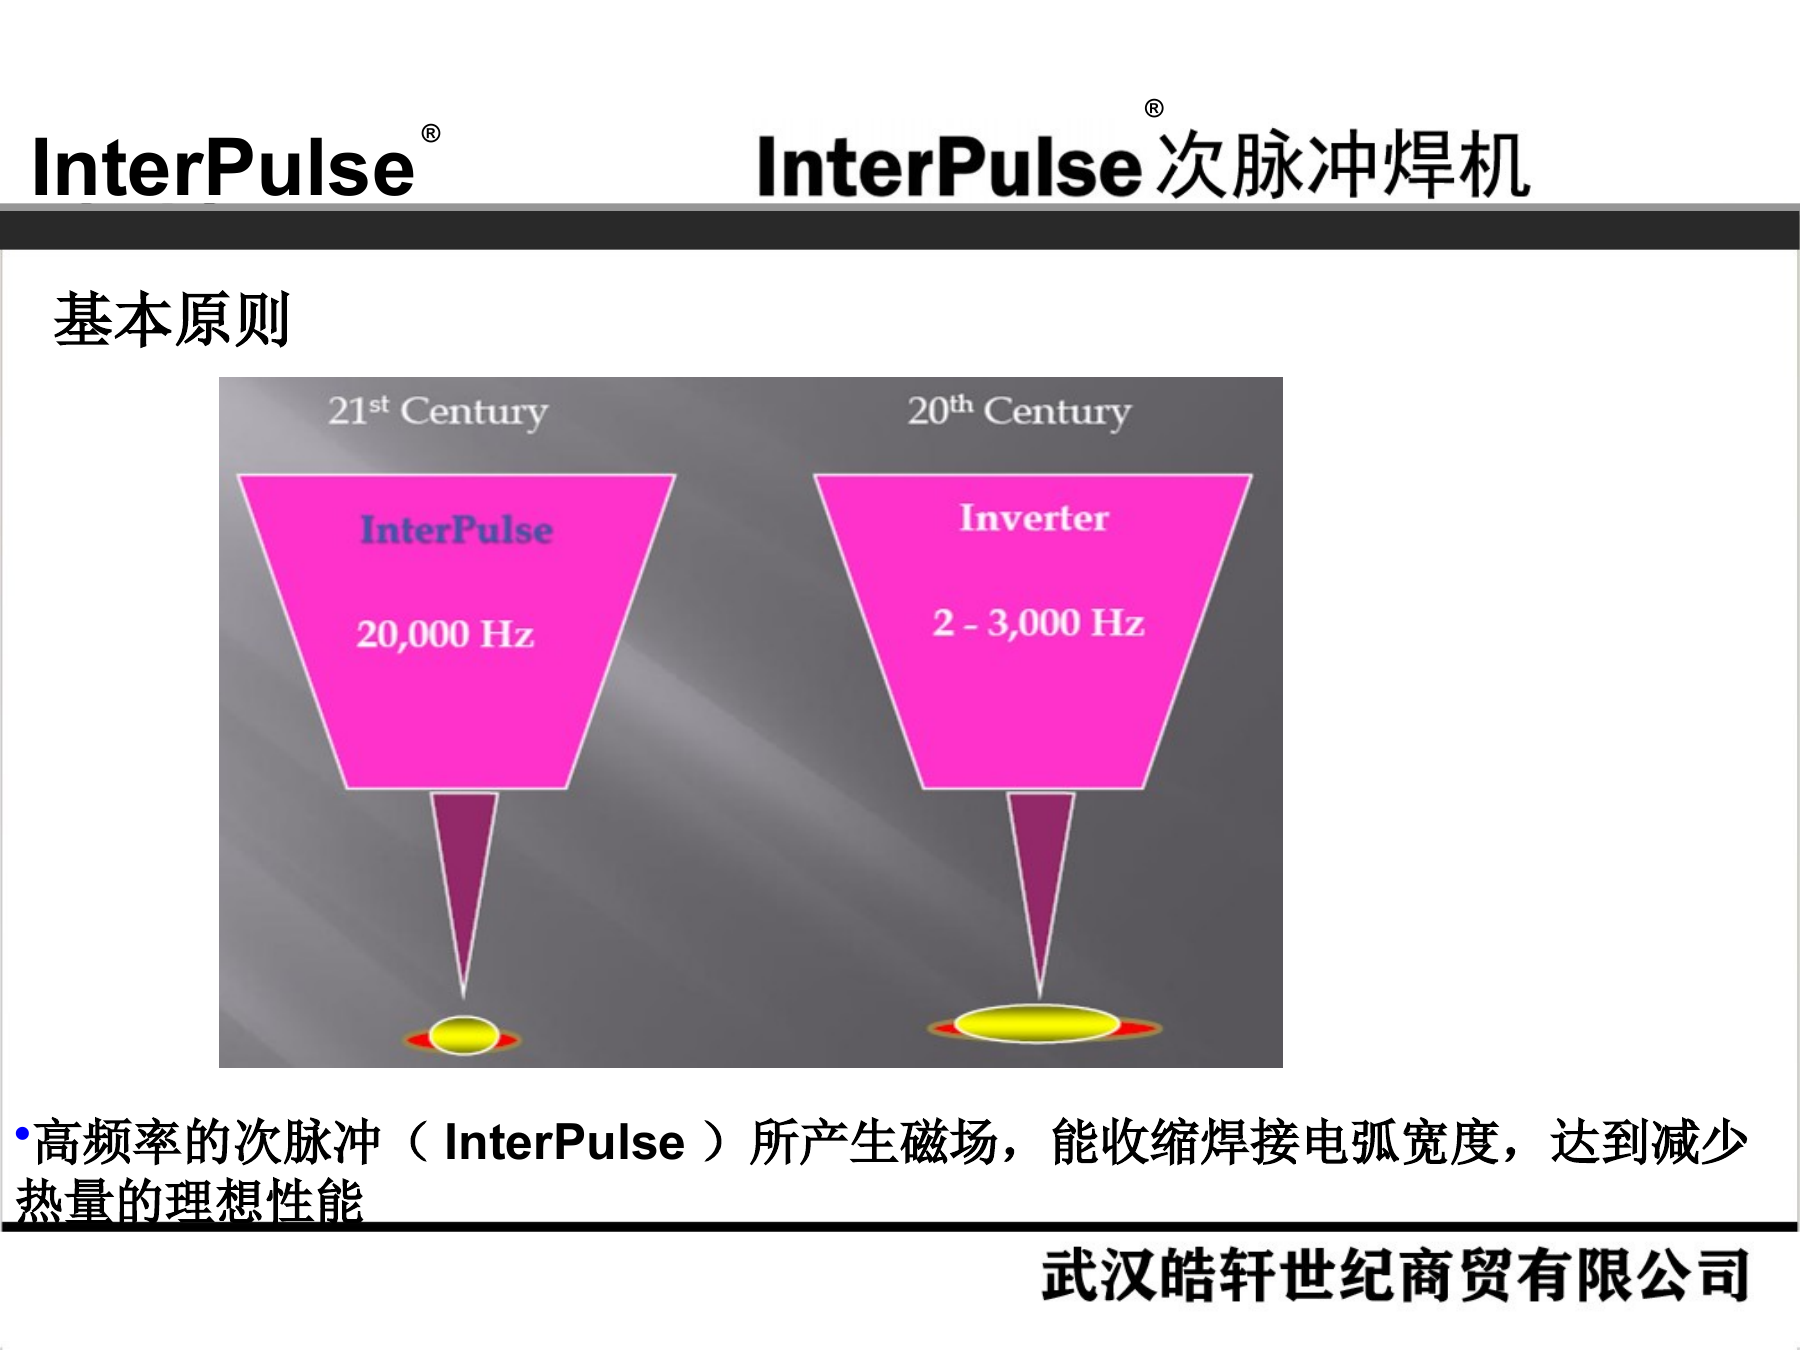
基本原则
高频率的次脉冲(InterPulse)所产生磁场,能收缩焊接电弧宽度,达到减少热量的理想性能
9. 基本原理与电弧收缩
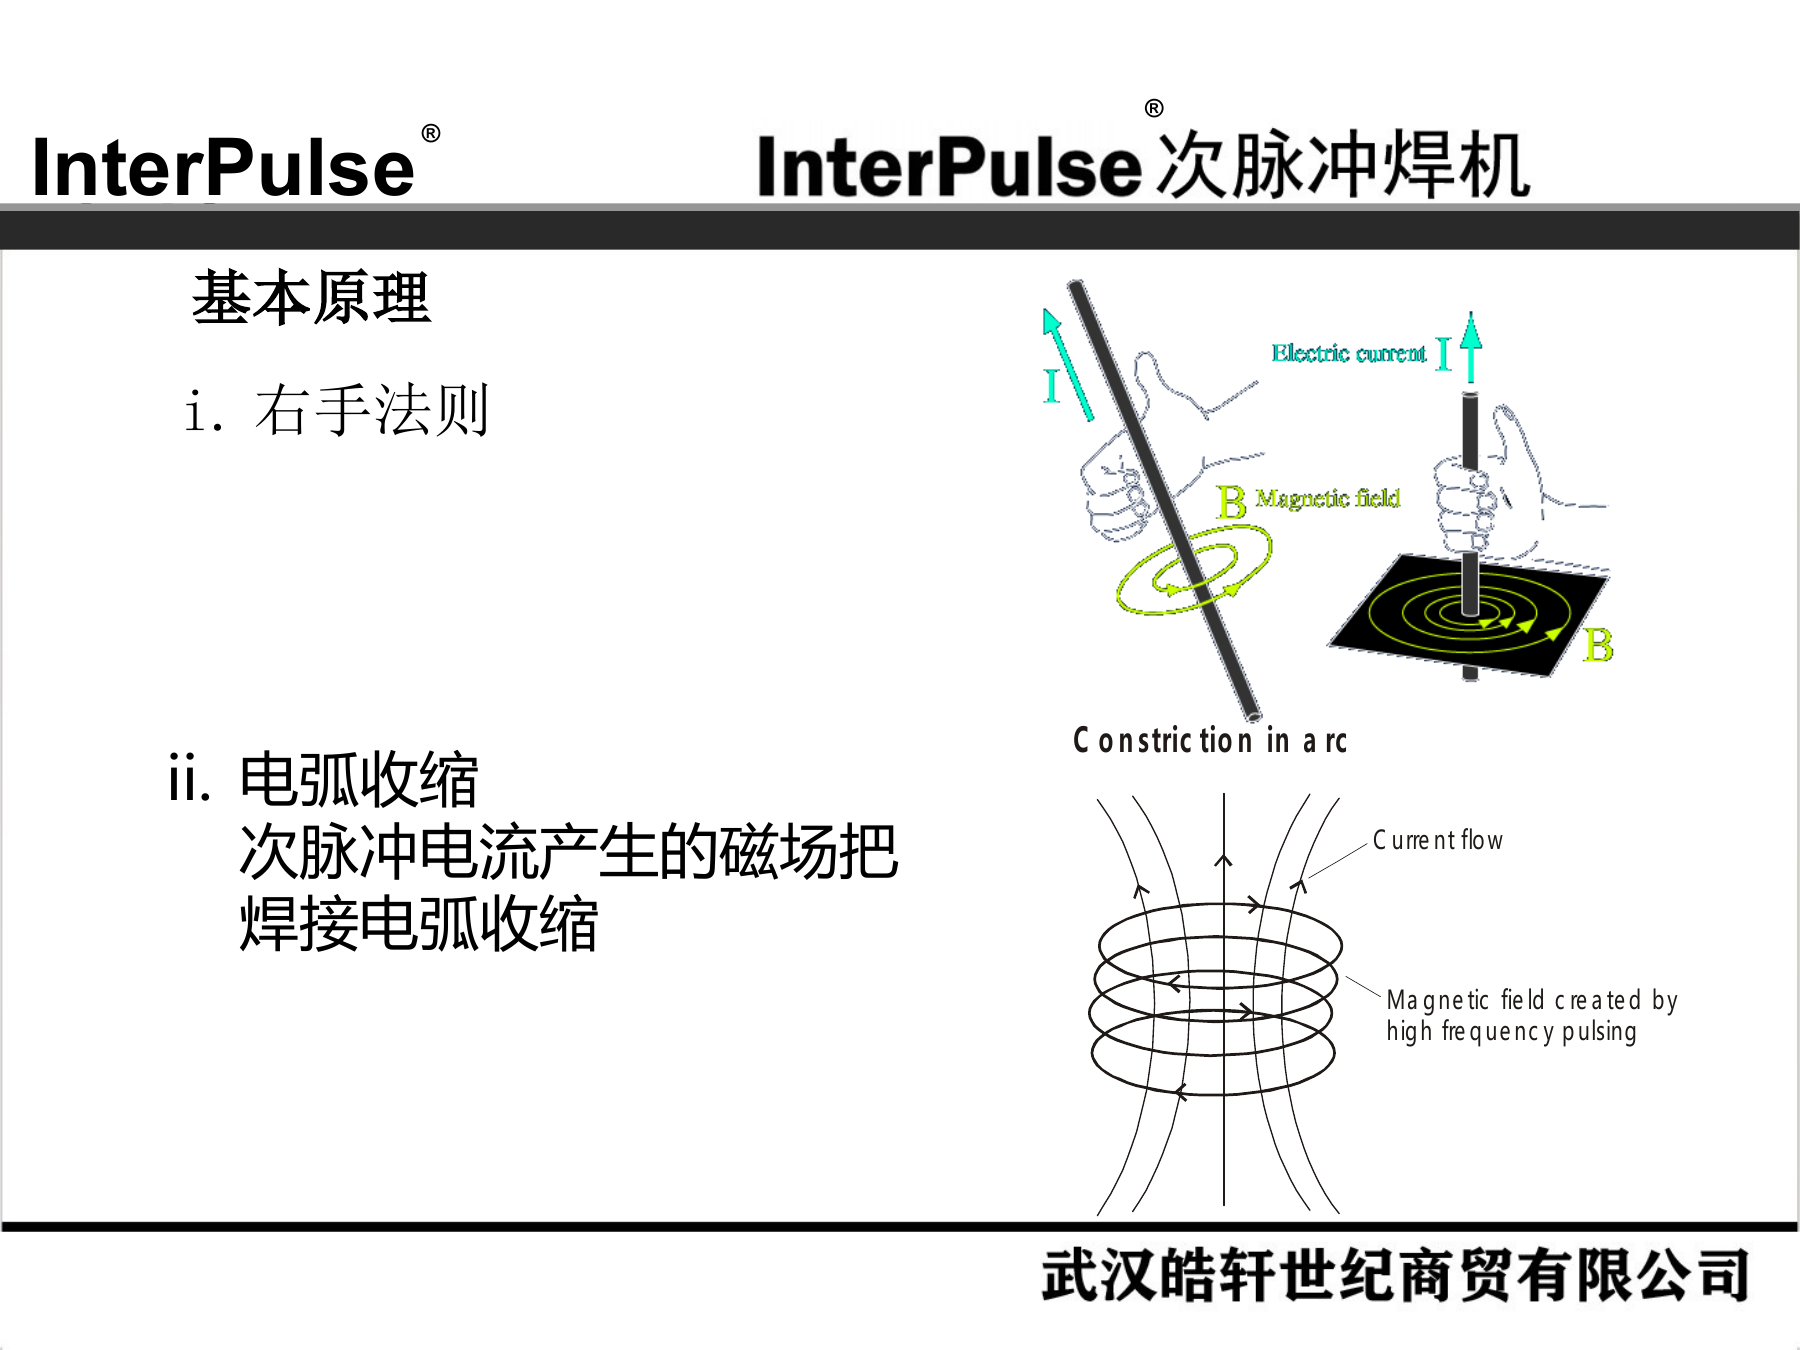
右手法则
基本原理
电弧收缩
次脉冲电流产生的磁场把焊接电弧收缩
10. 次脉冲焊机的电弧对比
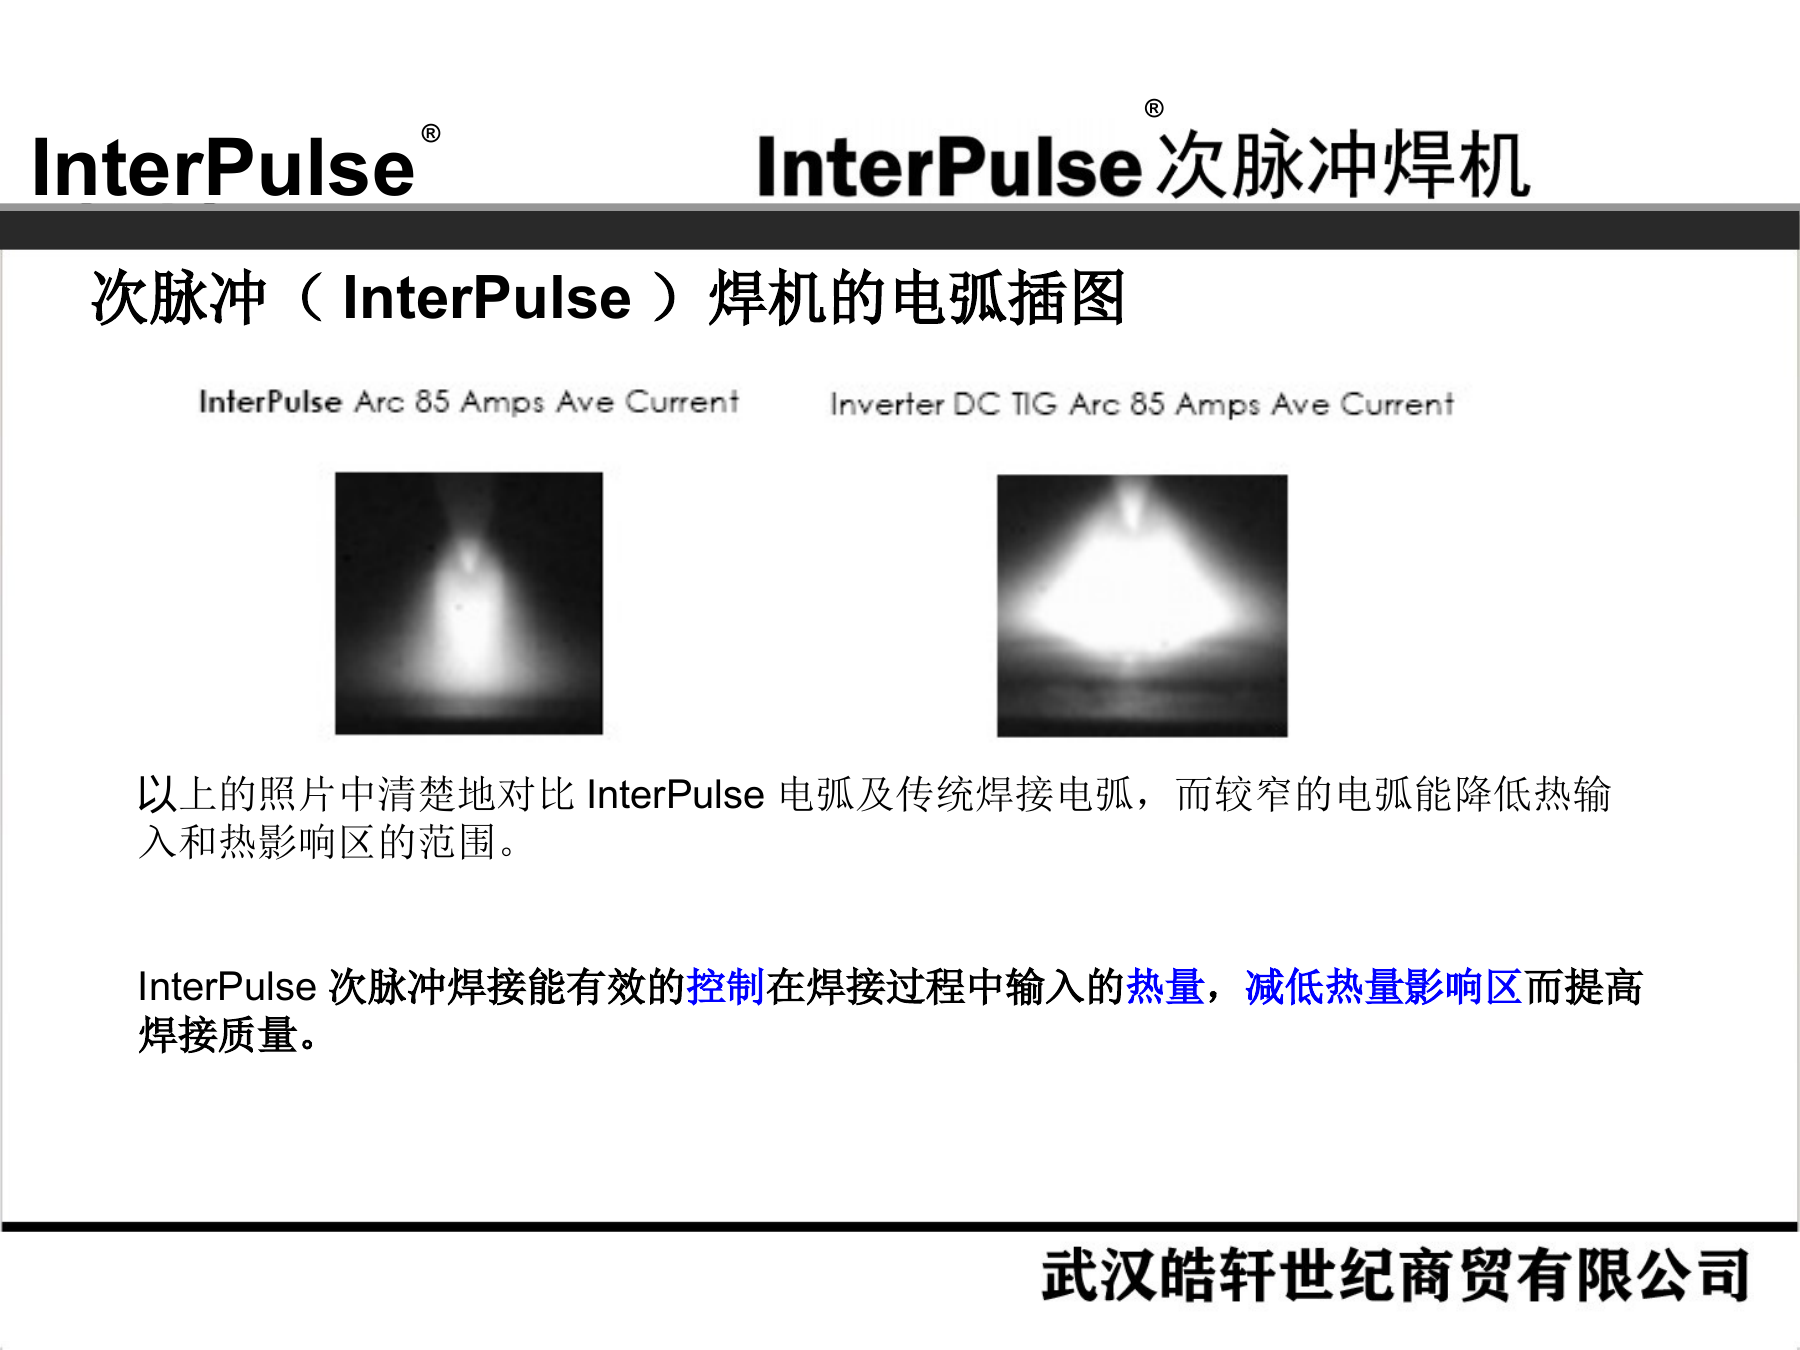
以上的照片中清楚地对比InterPulse电弧及传统焊接电弧,而较窄的电弧能降低热输入和热影响区的范围。
InterPulse次脉冲焊接能有效的控制在焊接过程中输入的热量,减低热量影响区而提高焊接质量。
次脉冲(InterPulse)焊机的电弧插图
11. 增强焊接质量
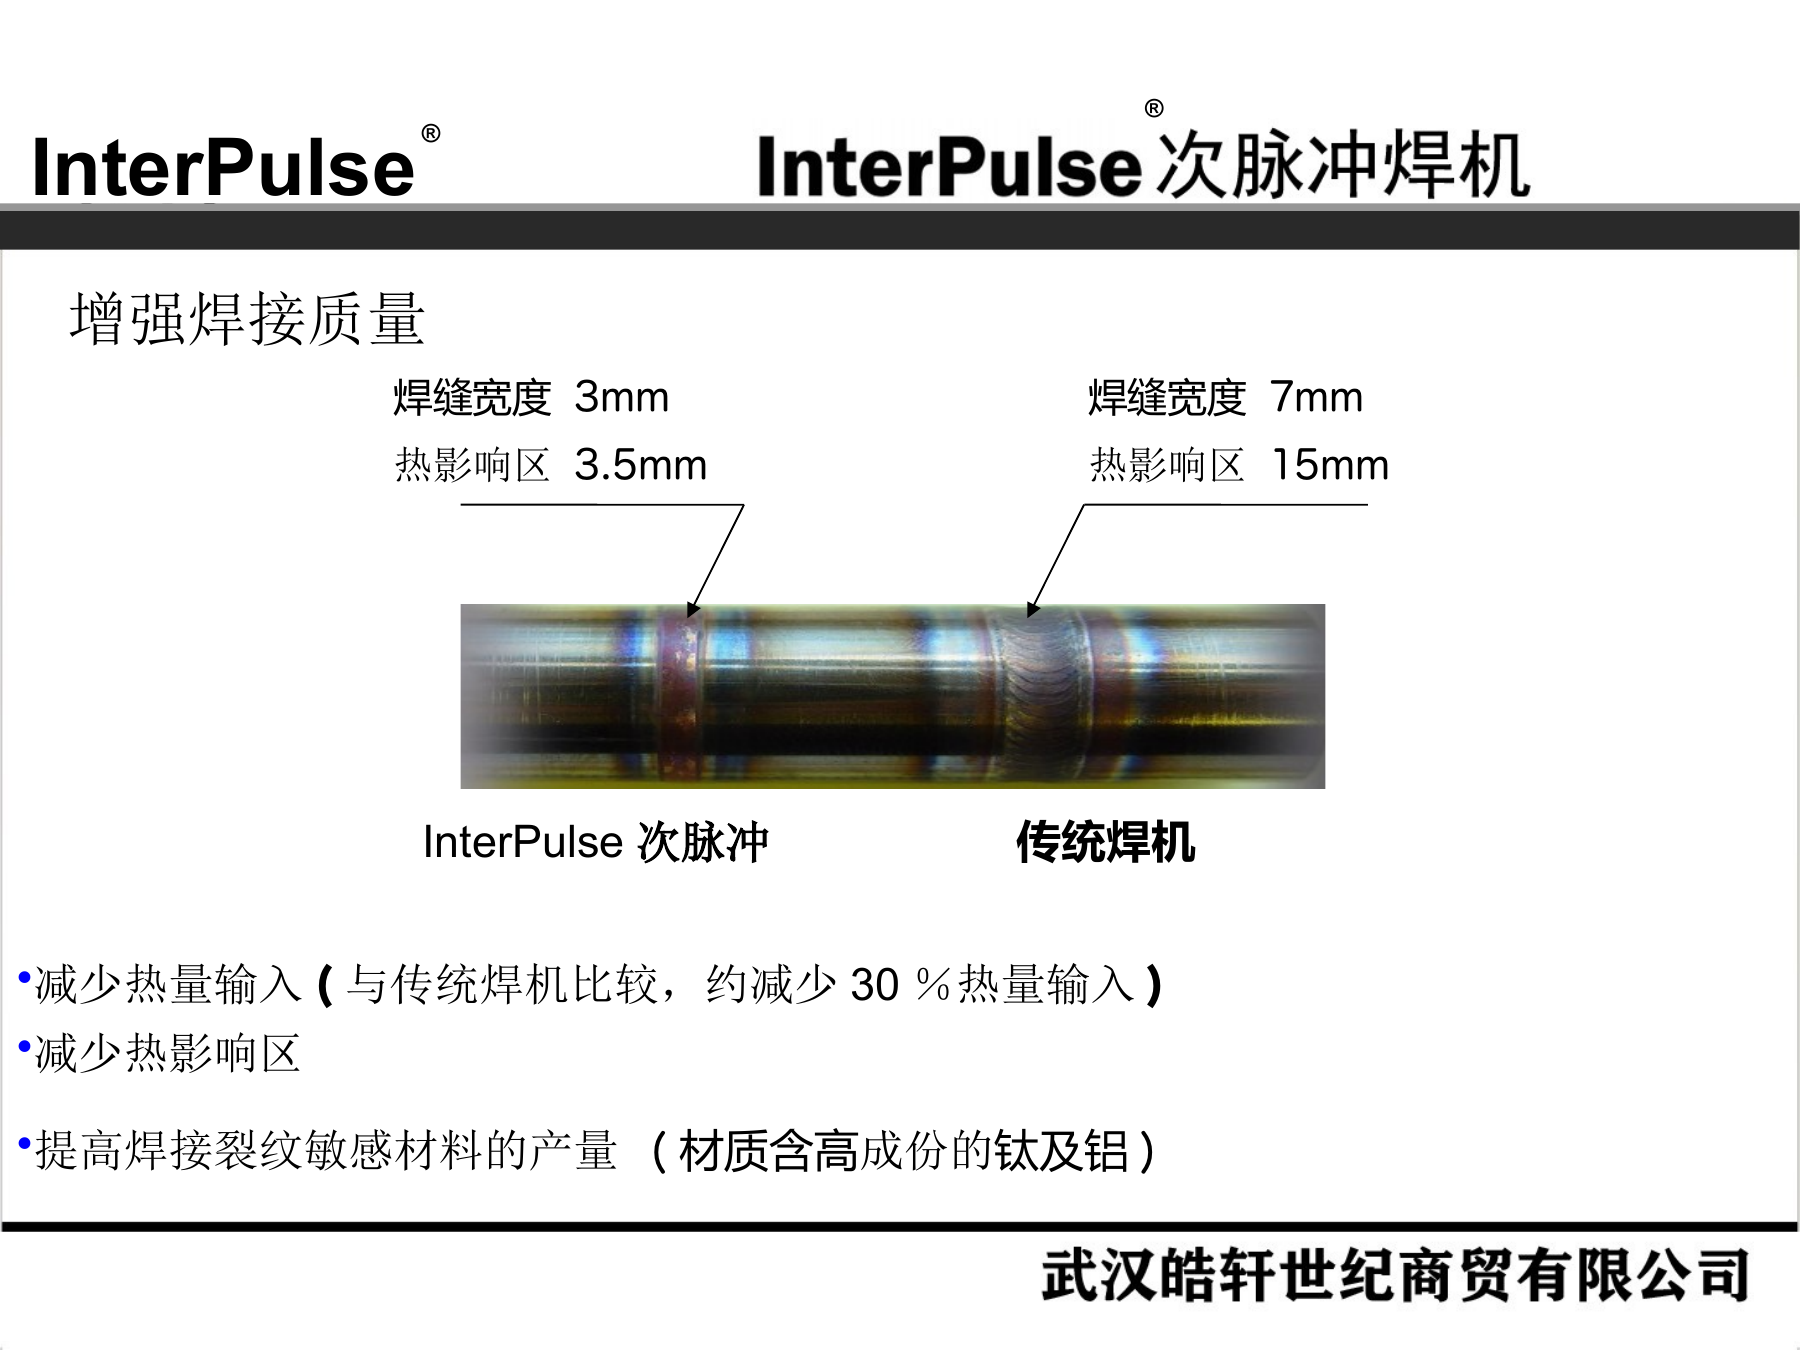
增强焊接质量
减少热量输入(与传统焊机比较,约减少30%热量输入)
减少热影响区
提高焊接裂纹敏感材料的产量 (材质含高成份的钛及铝)
InterPulse次脉冲
传统焊机
焊缝宽度 7mm
热影响区 15mm
焊缝宽度 3mm
热影响区 3.5mm
12. 针对热量输入
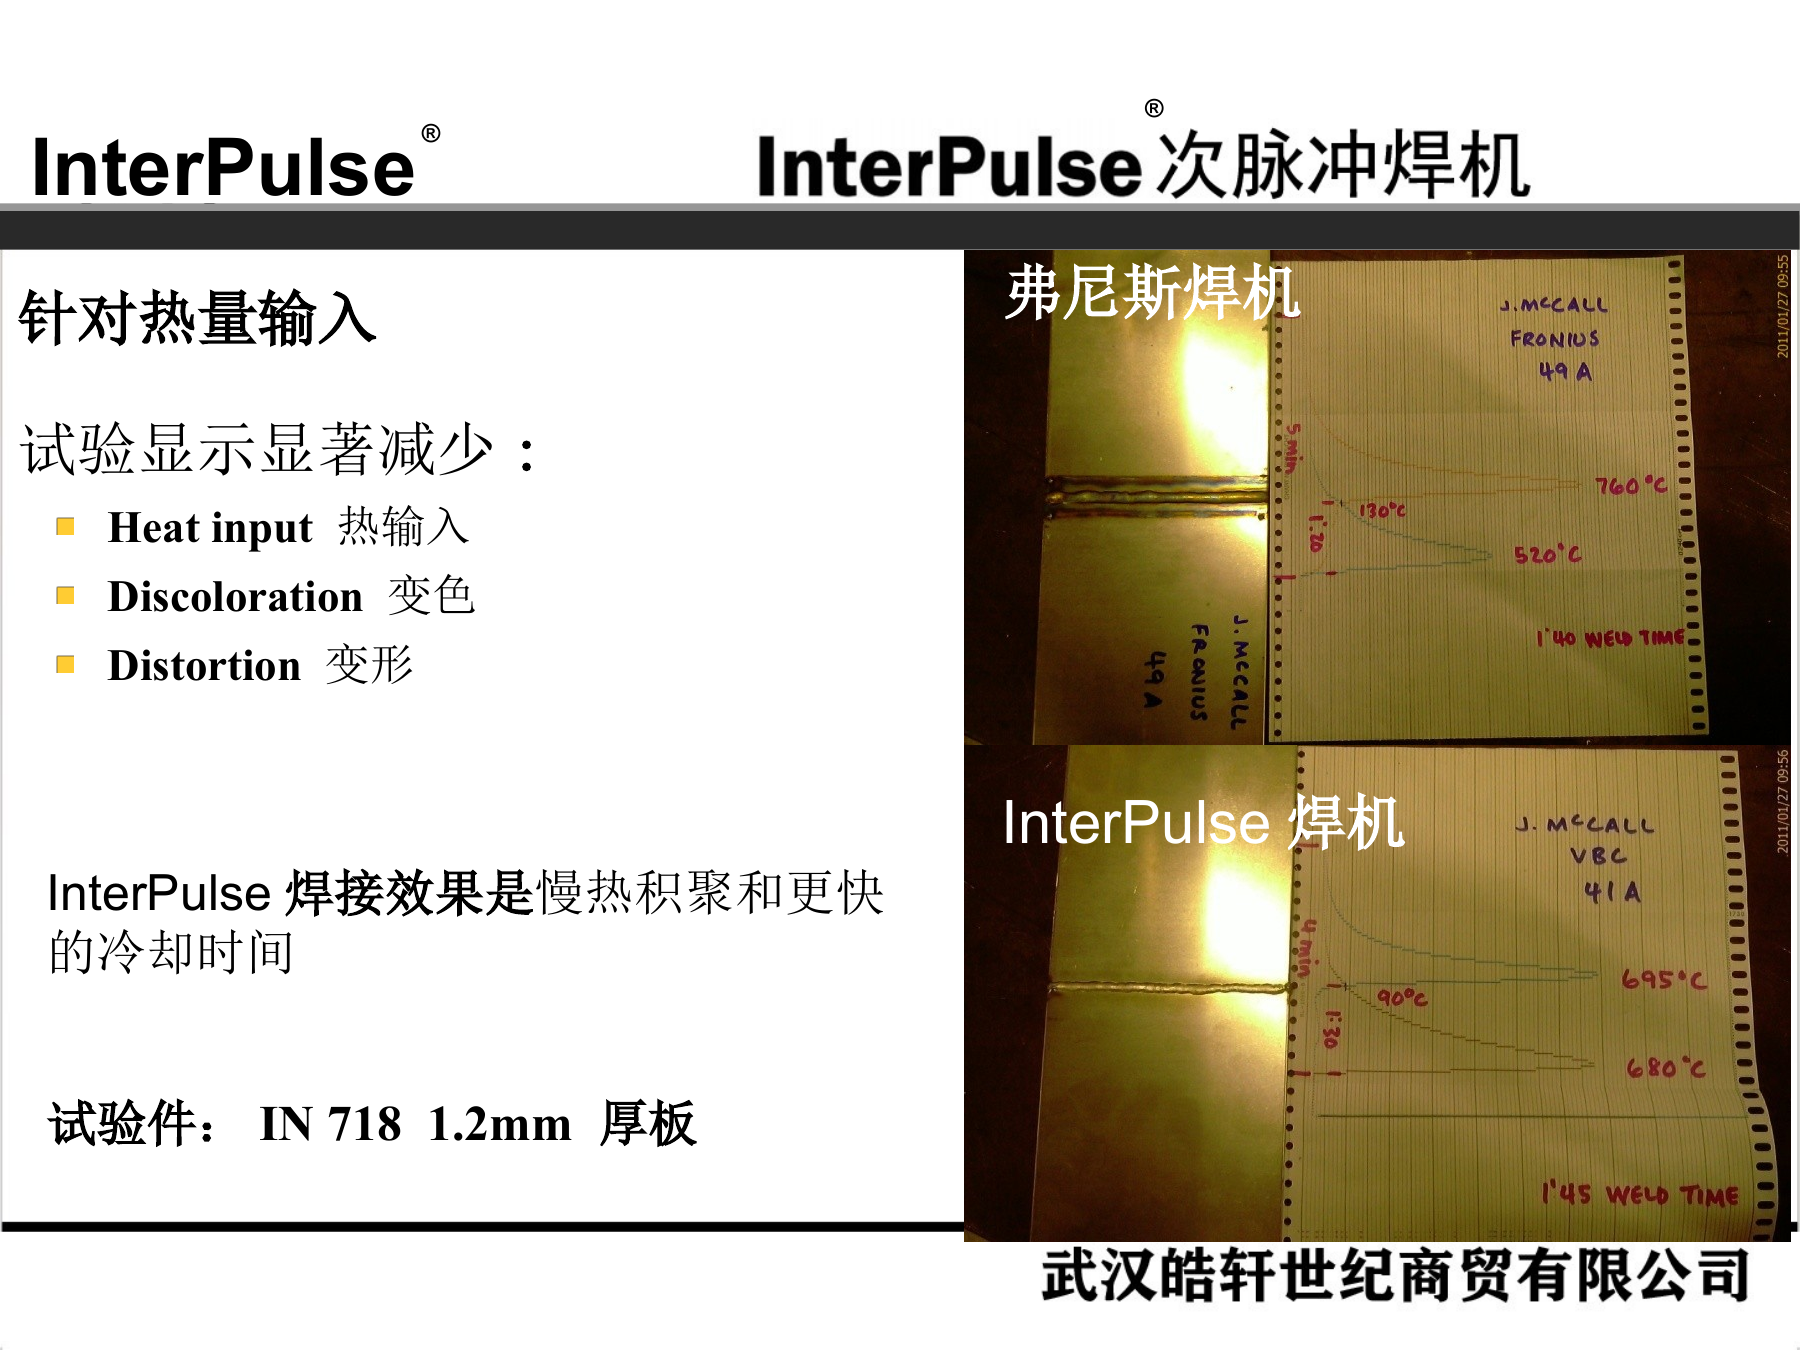
InterPulse焊接效果是慢热积聚和更快的冷却时间
试验件:IN 718 1.2mm 厚板
弗尼斯焊机
InterPulse焊机
试验显示显著减少:
Heat input 热输入
Discoloration 变色
Distortion 变形
针对热量输入
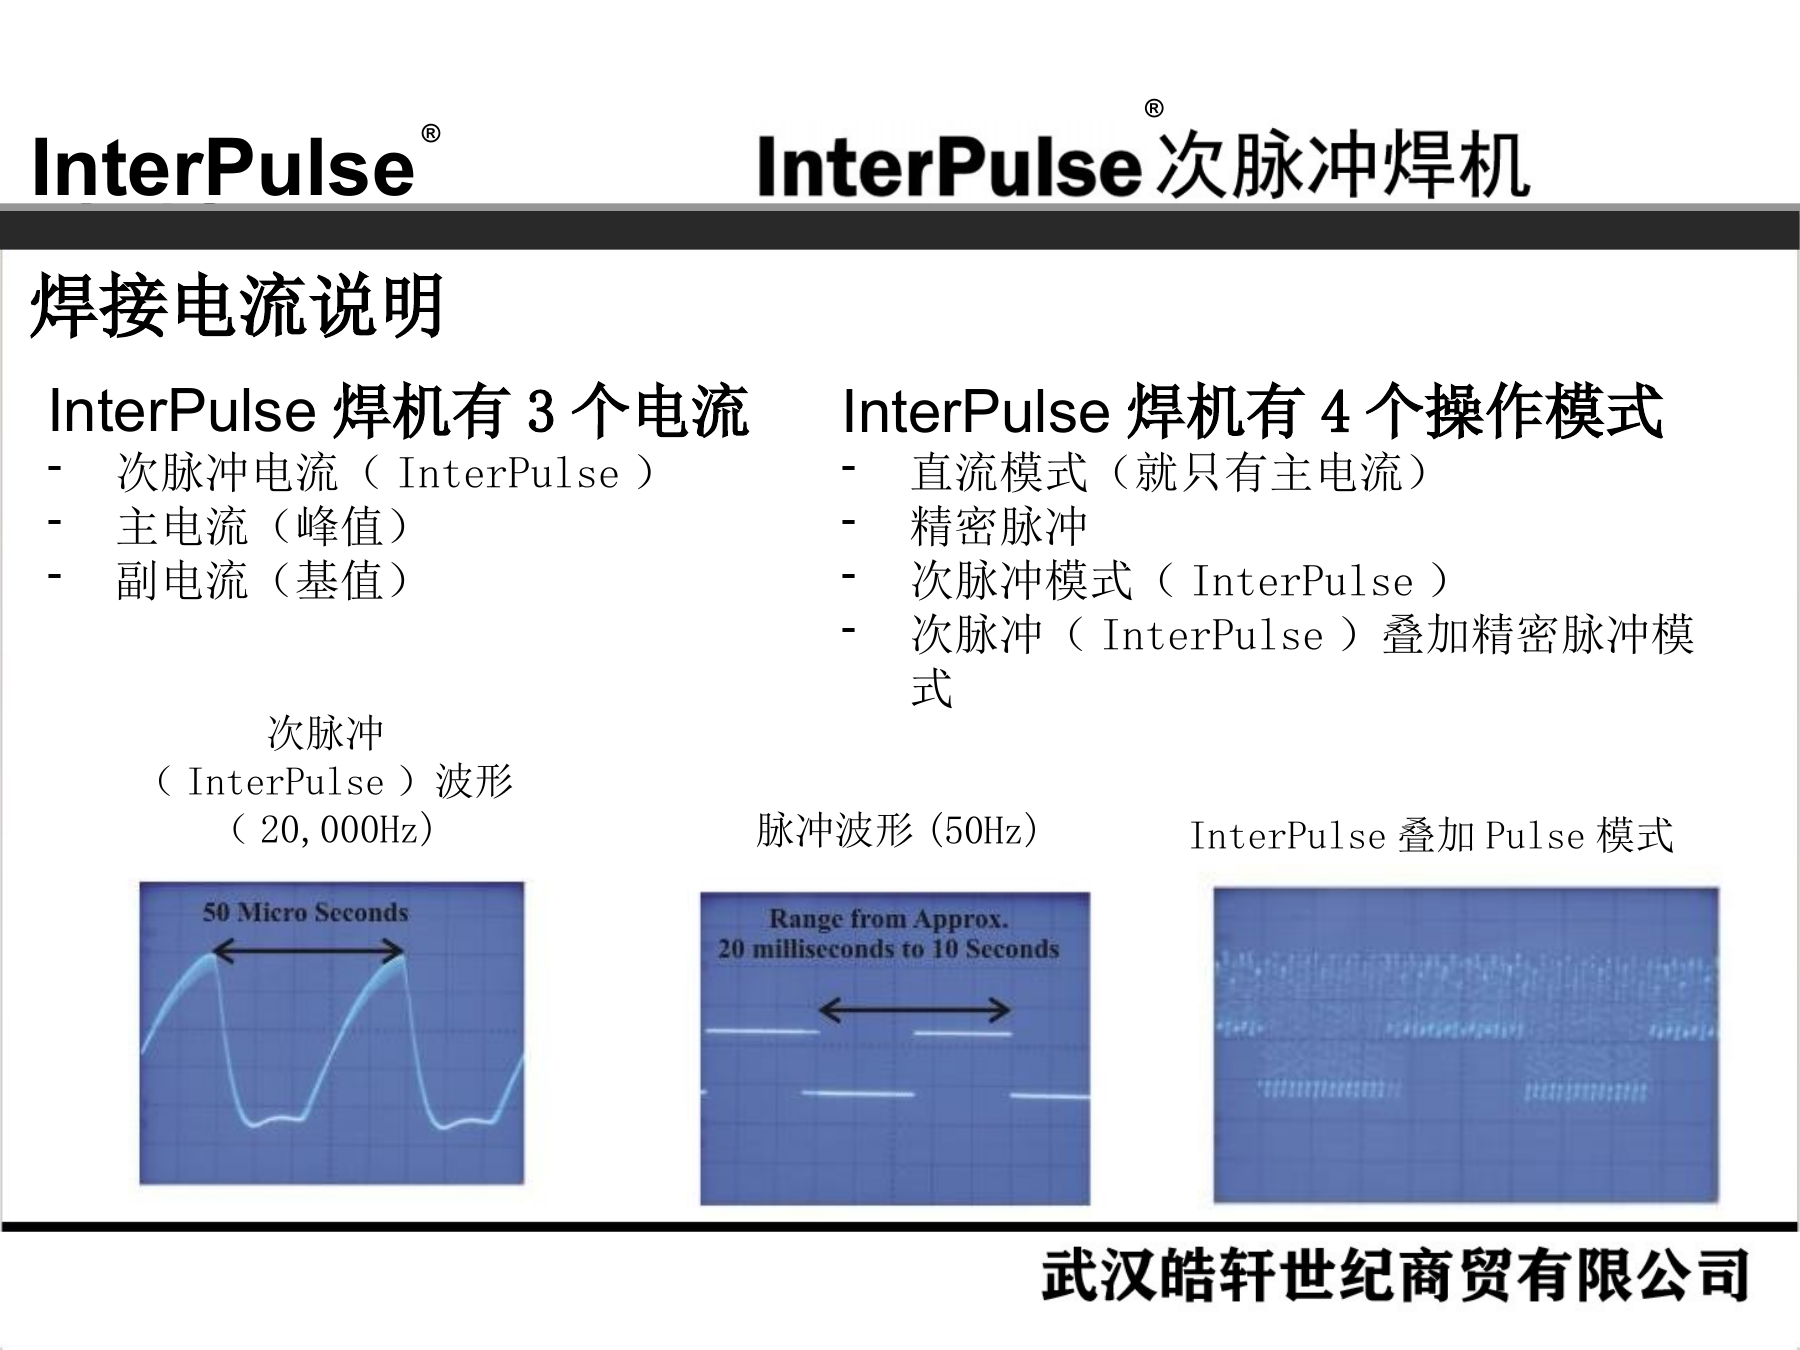
13. 焊接电流说明
焊接电流说明
InterPulse焊机有3个电流
次脉冲电流(InterPulse)
主电流(峰值)
副电流(基值)
脉冲波形(50Hz)
次脉冲(InterPulse)波形
(20,000Hz)
InterPulse焊机有4个操作模式
直流模式(就只有主电流)
精密脉冲
次脉冲模式(InterPulse)
次脉冲(InterPulse)叠加精密脉冲模式
InterPulse叠加Pulse模式
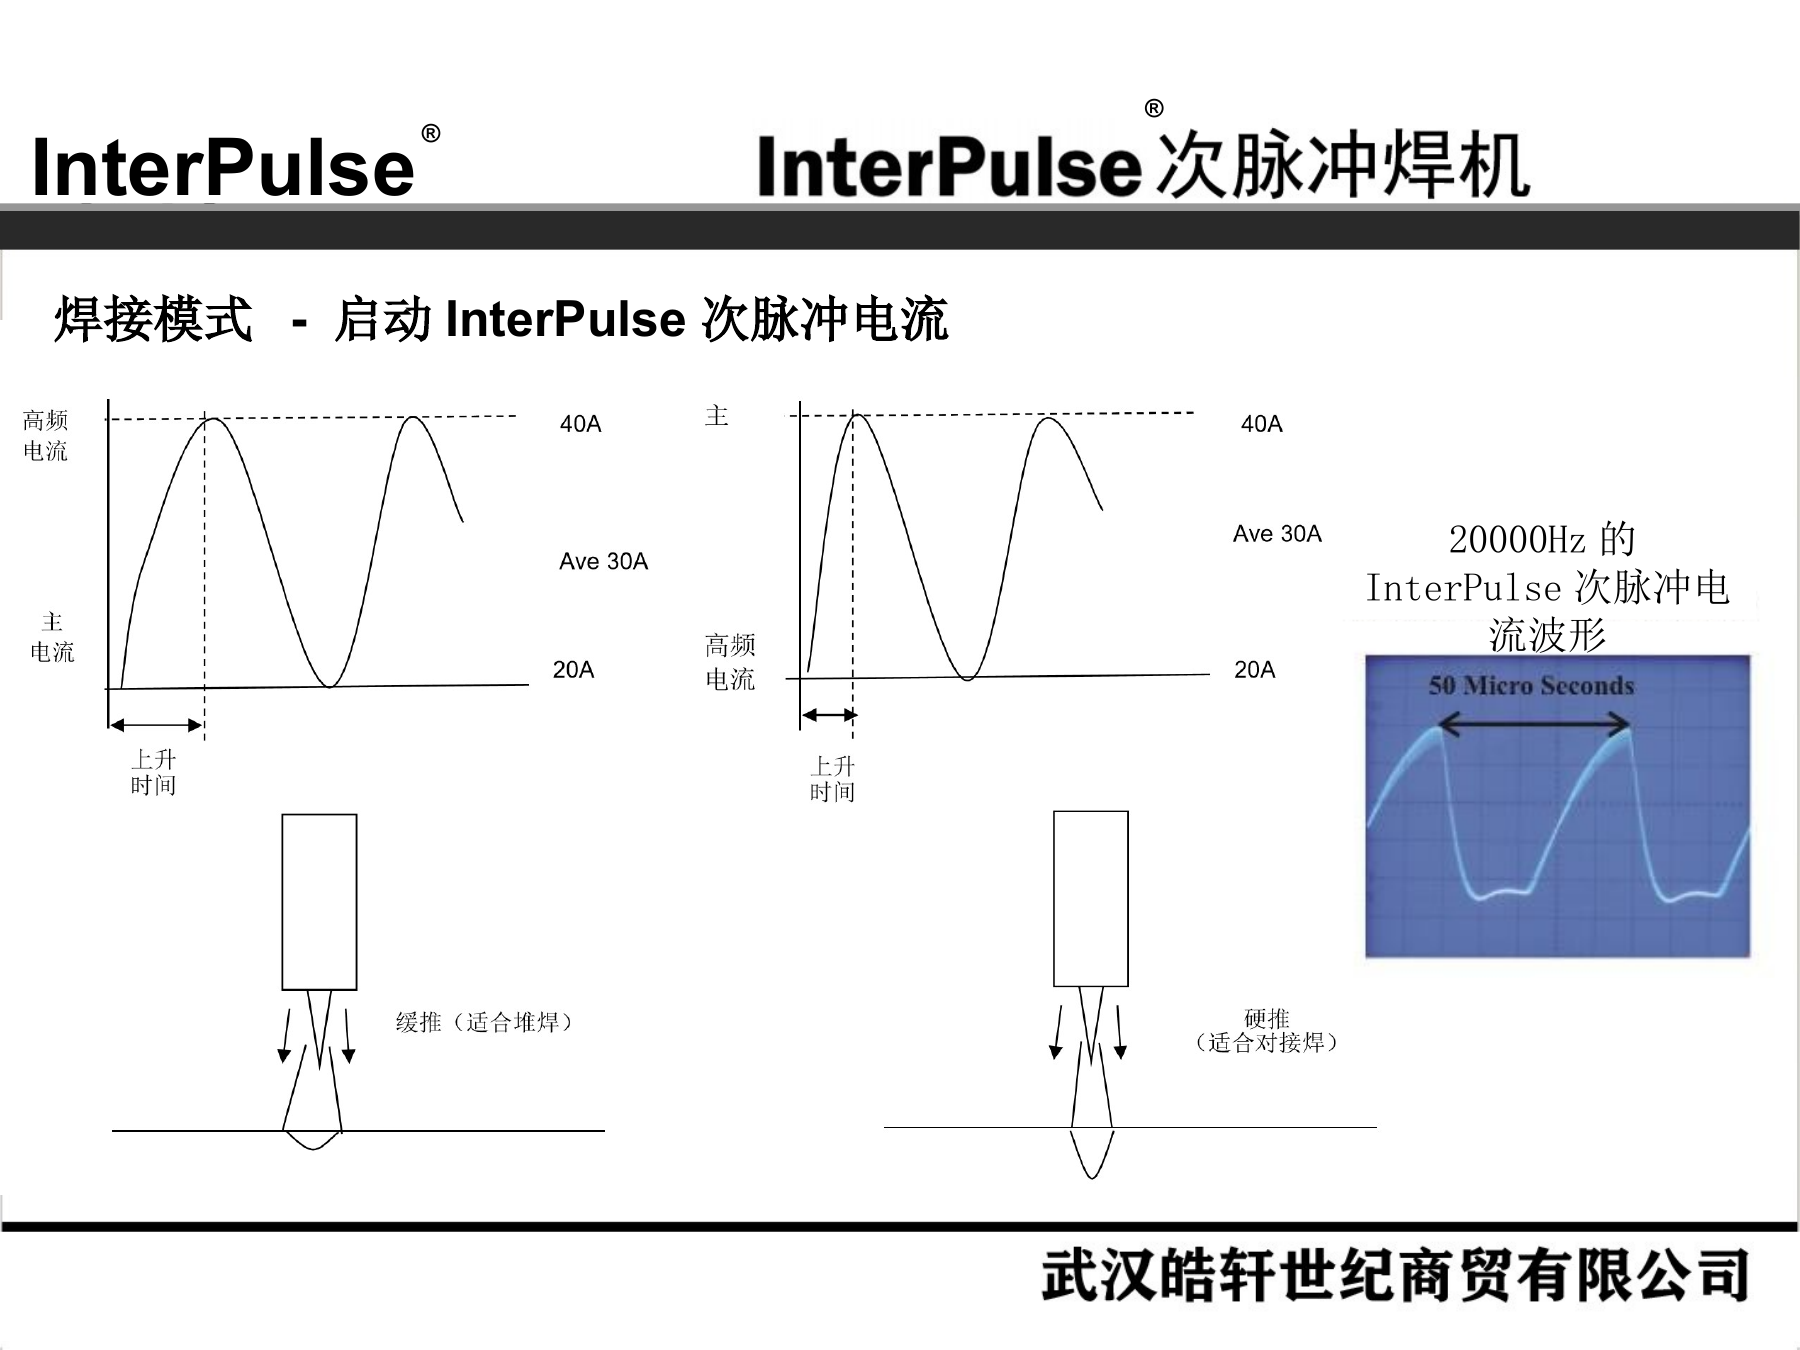
14. 焊接模式:启动 InterPulse 次脉冲电流
焊接模式 - 启动InterPulse次脉冲电流
20000Hz的InterPulse次脉冲电流波形
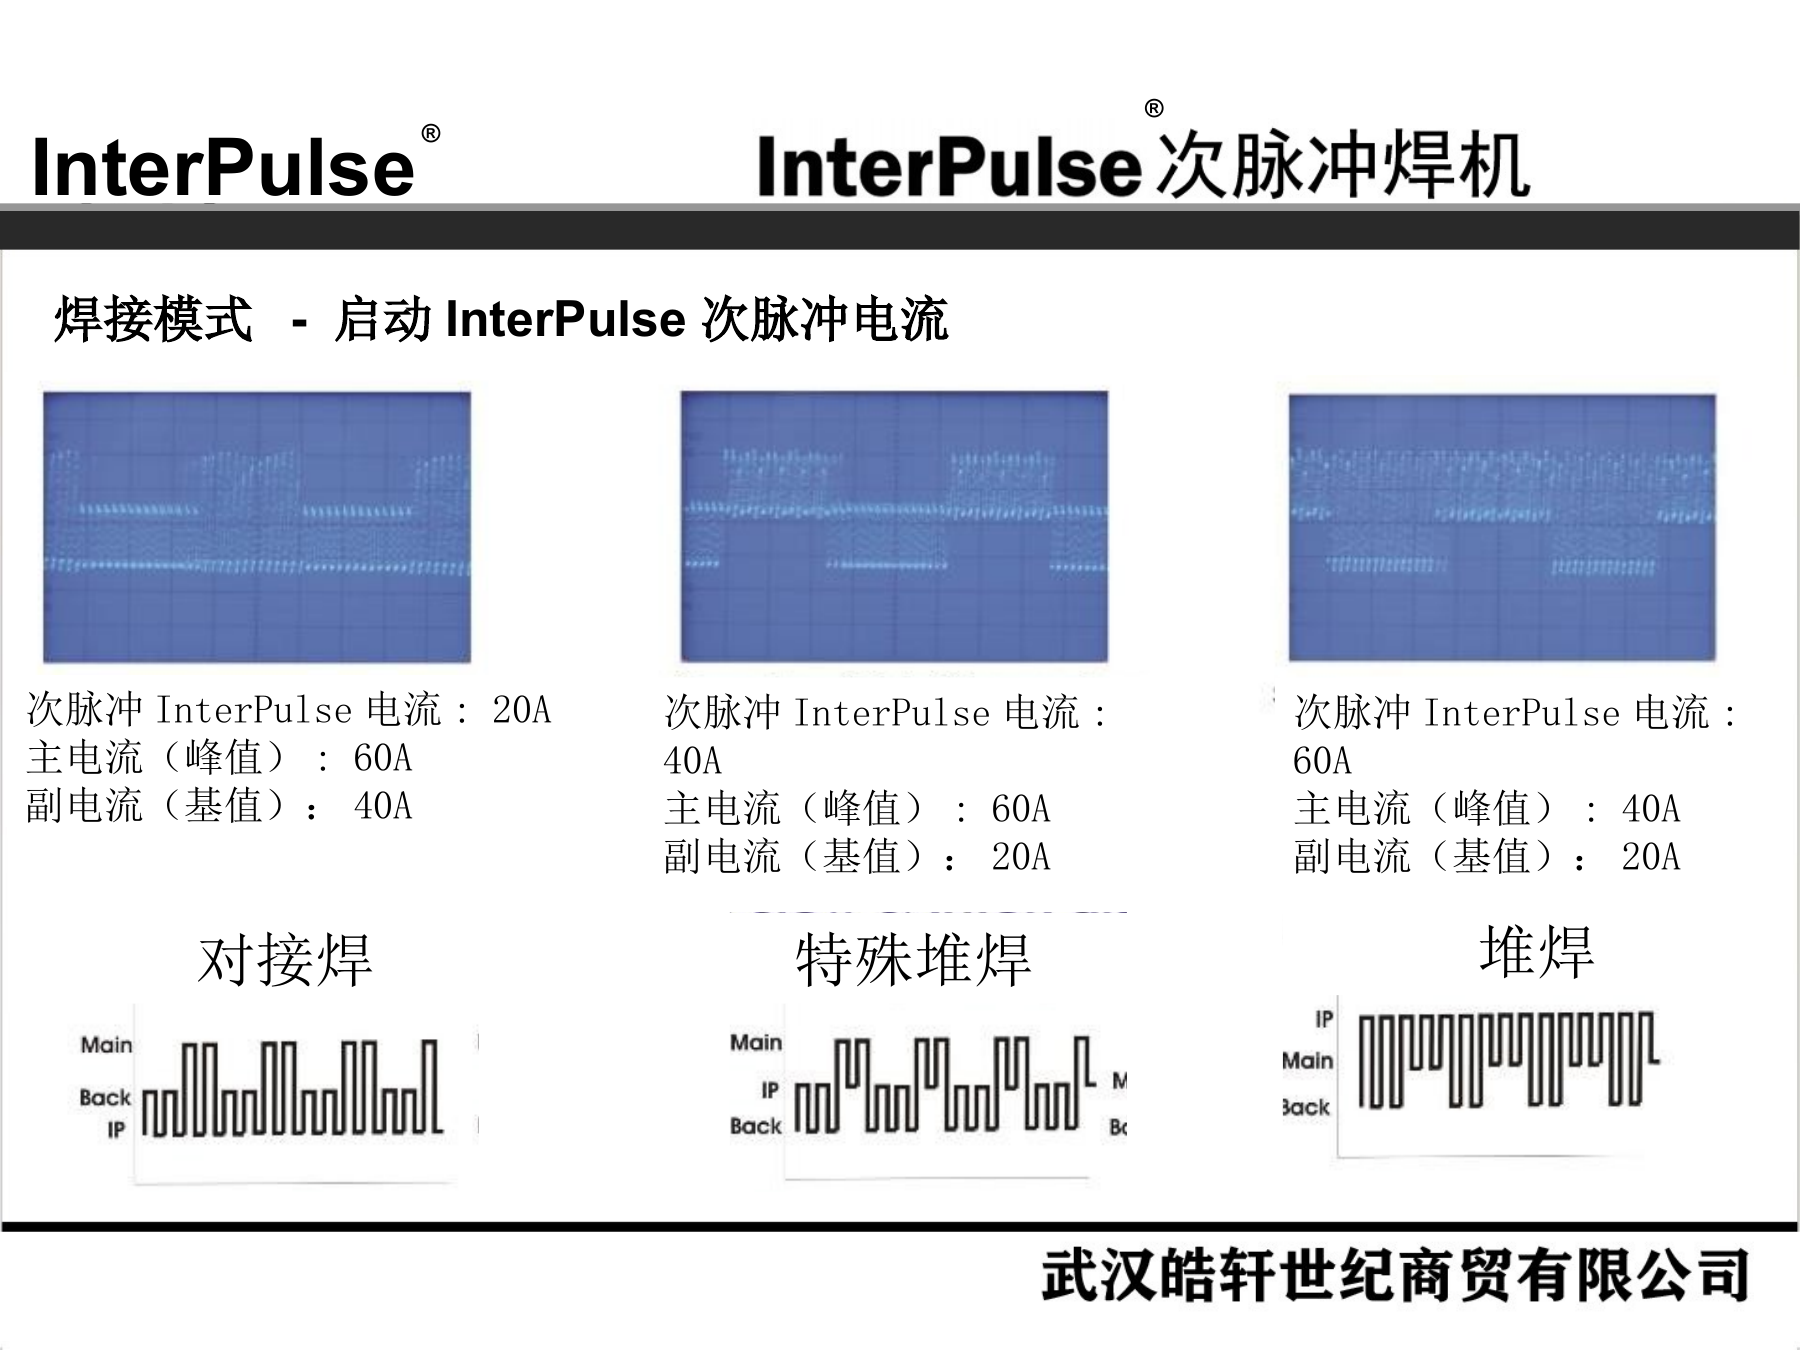
15. 对接焊、堆焊与特殊堆焊
次脉冲InterPulse电流: 20A
主电流(峰值): 60A
副电流(基值):40A
次脉冲InterPulse电流: 40A
主电流(峰值): 60A
副电流(基值):20A
次脉冲InterPulse电流: 60A
主电流(峰值): 40A
副电流(基值):20A
对接焊
堆焊
特殊堆焊
焊接模式 - 启动InterPulse次脉冲电流
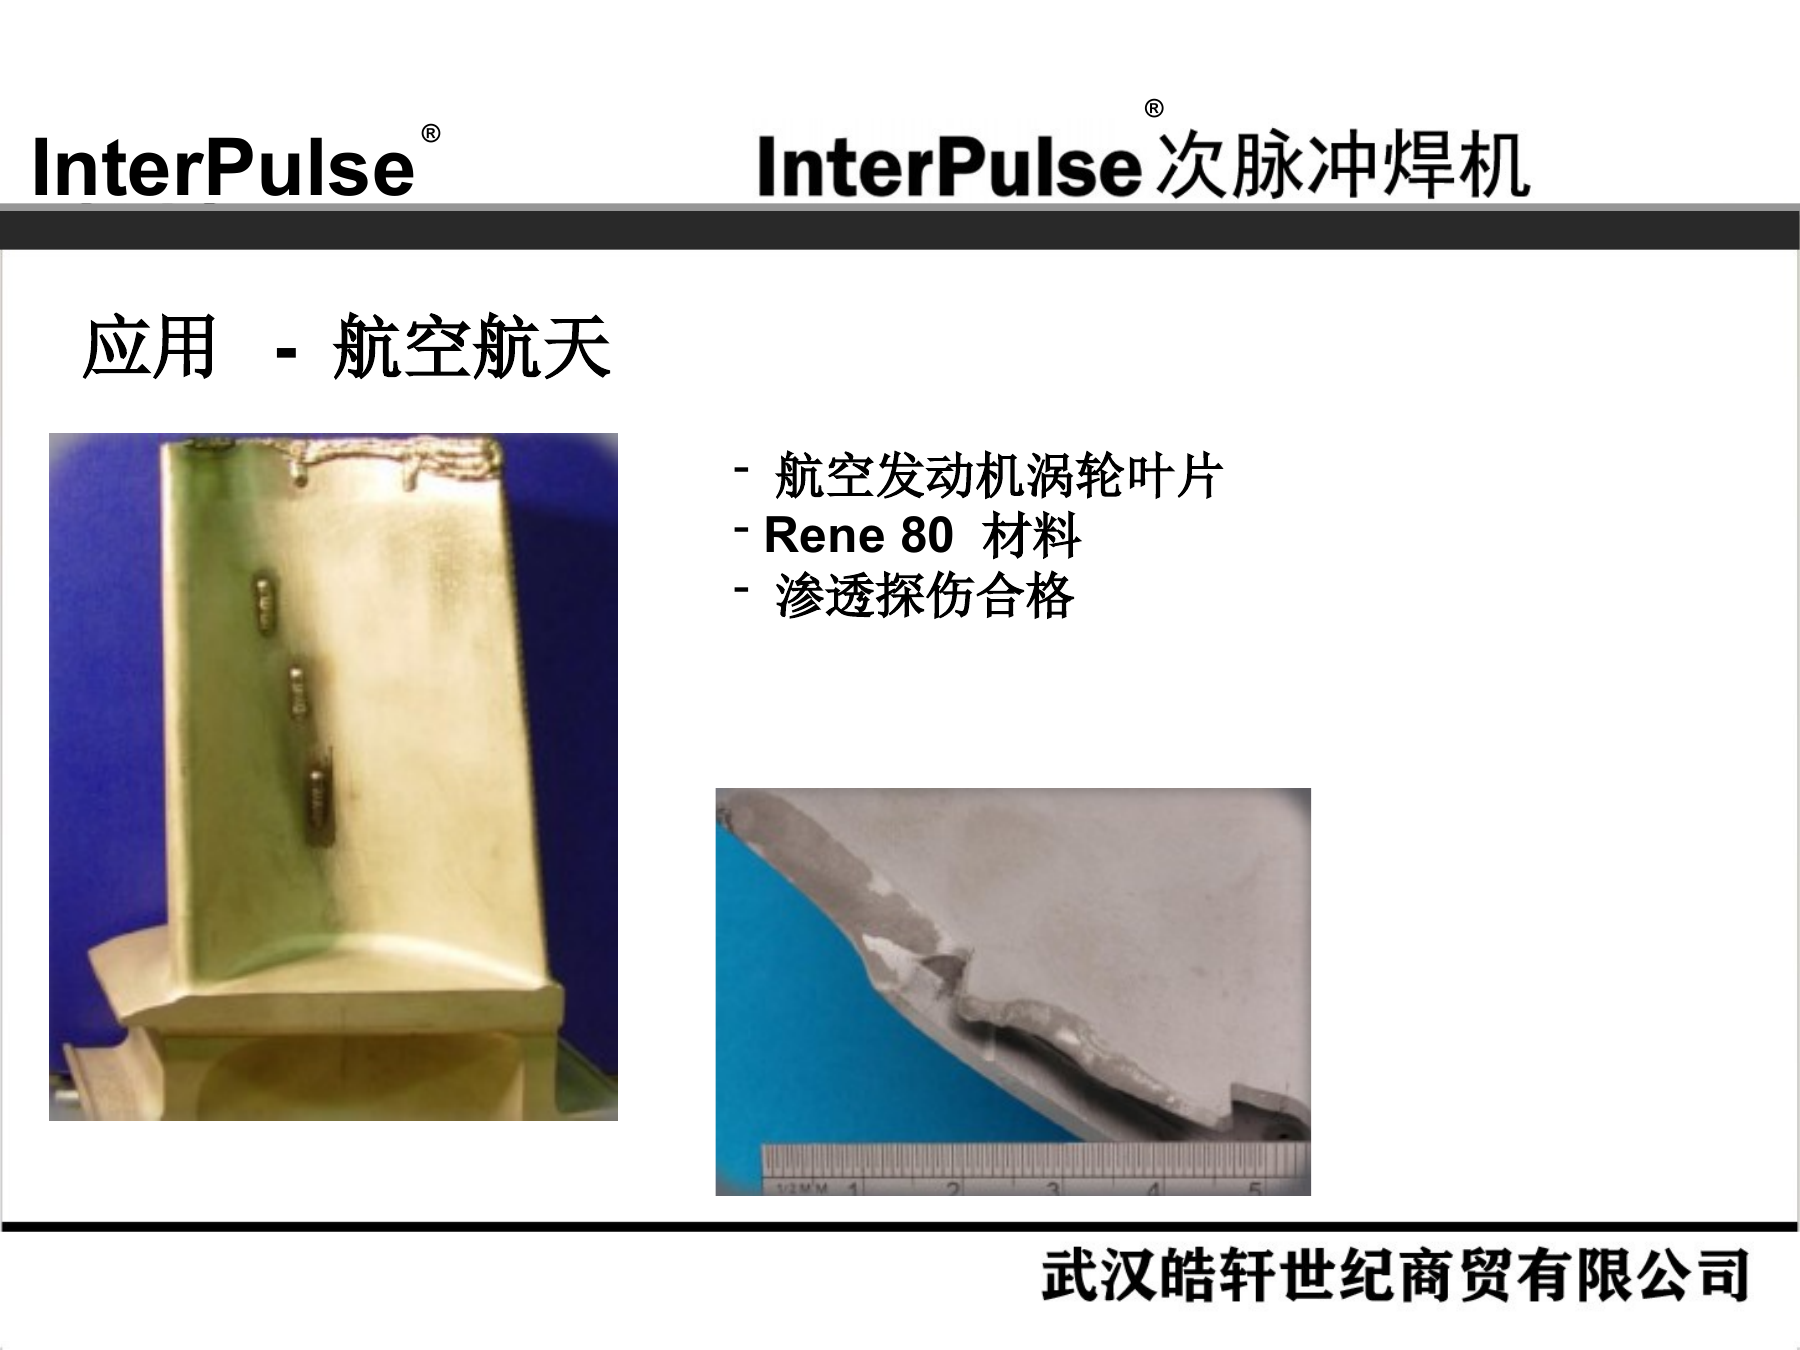
16. 航空航天:Rene 80 涡轮叶片
应用 - 航空航天
航空发动机涡轮叶片
Rene 80 材料
渗透探伤合格
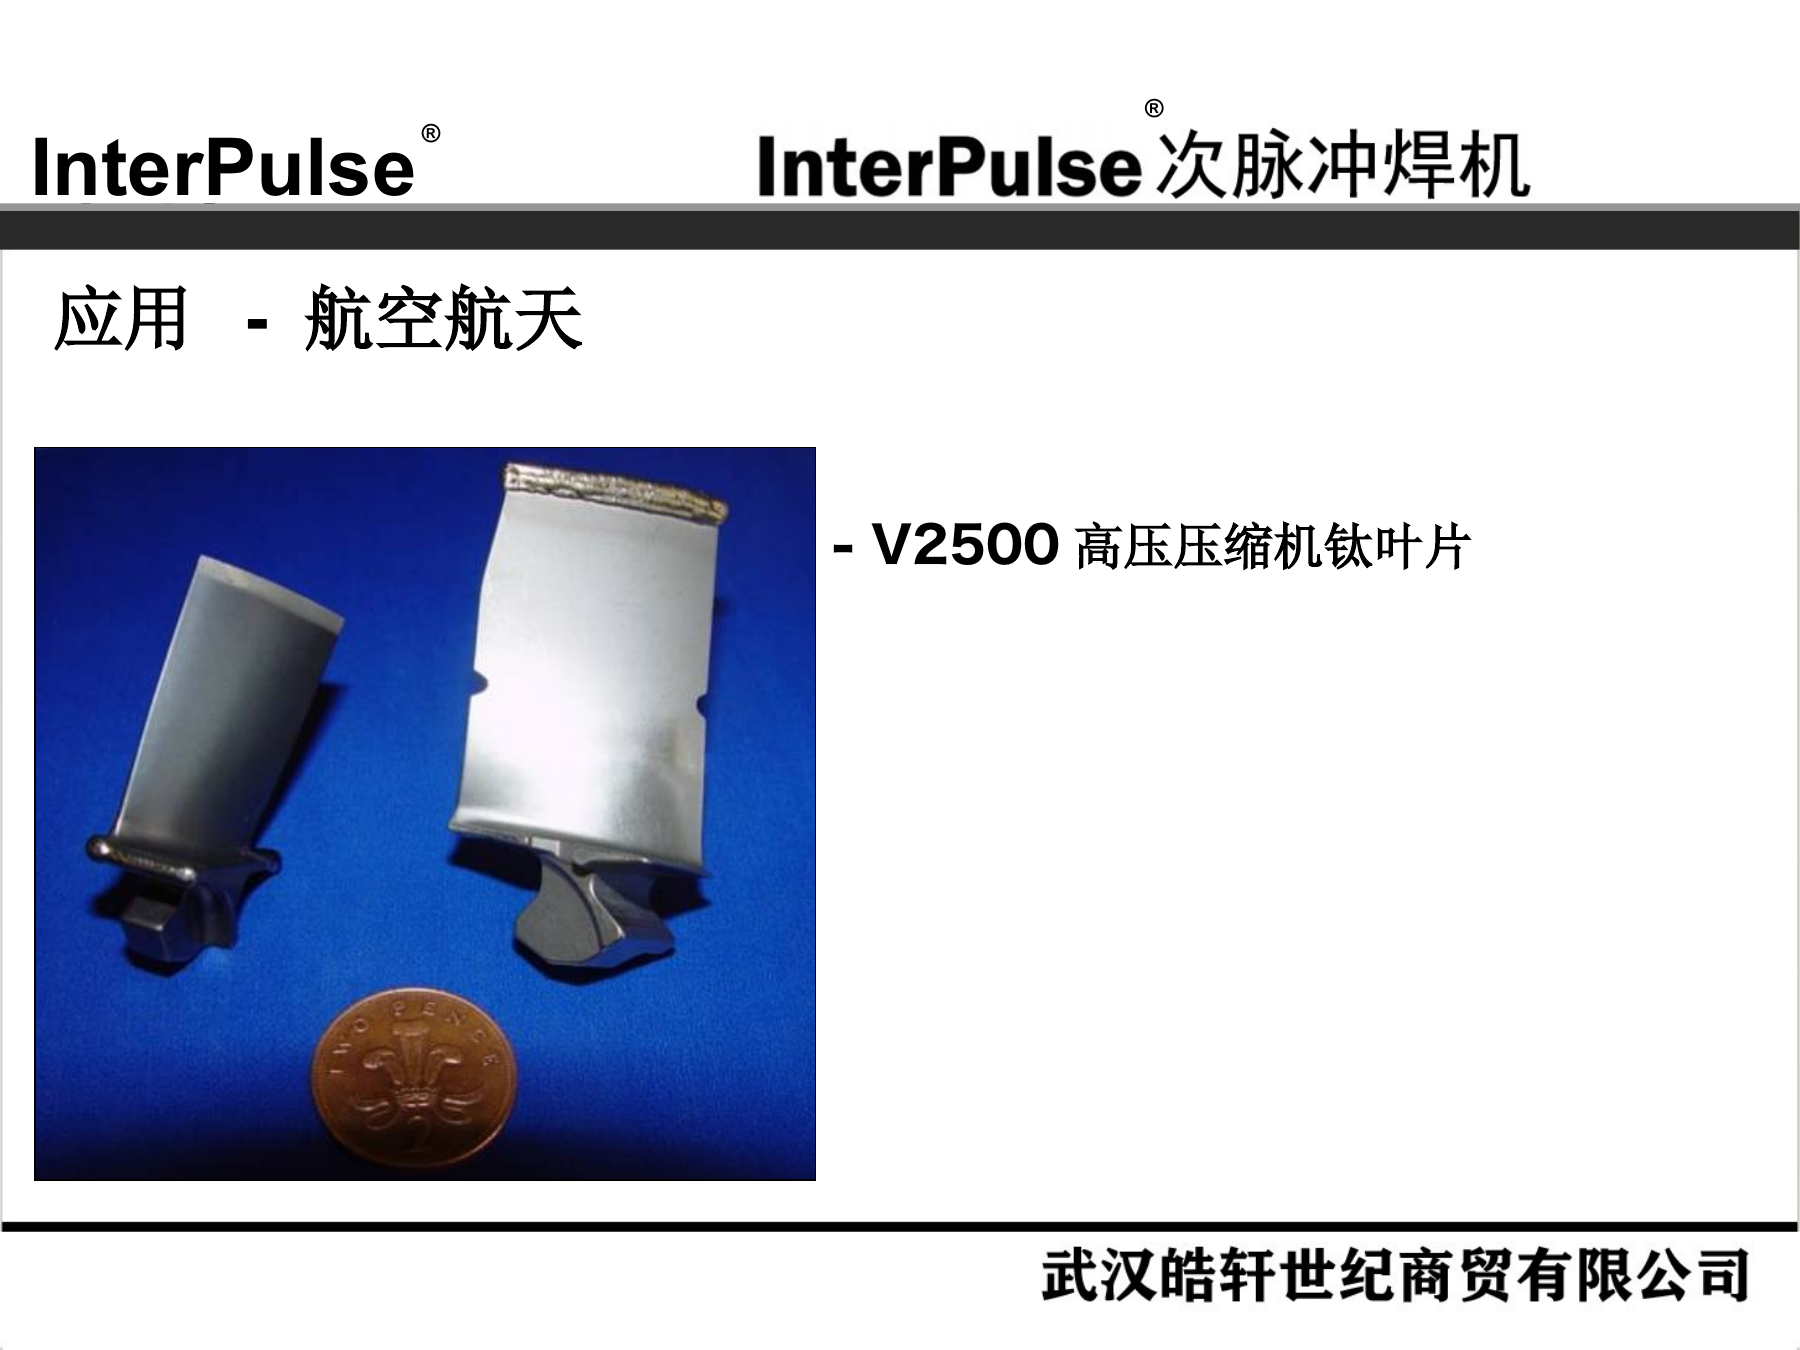
17. 航空航天:V2500 钛叶片
- V2500高压压缩机钛叶片
应用 - 航空航天
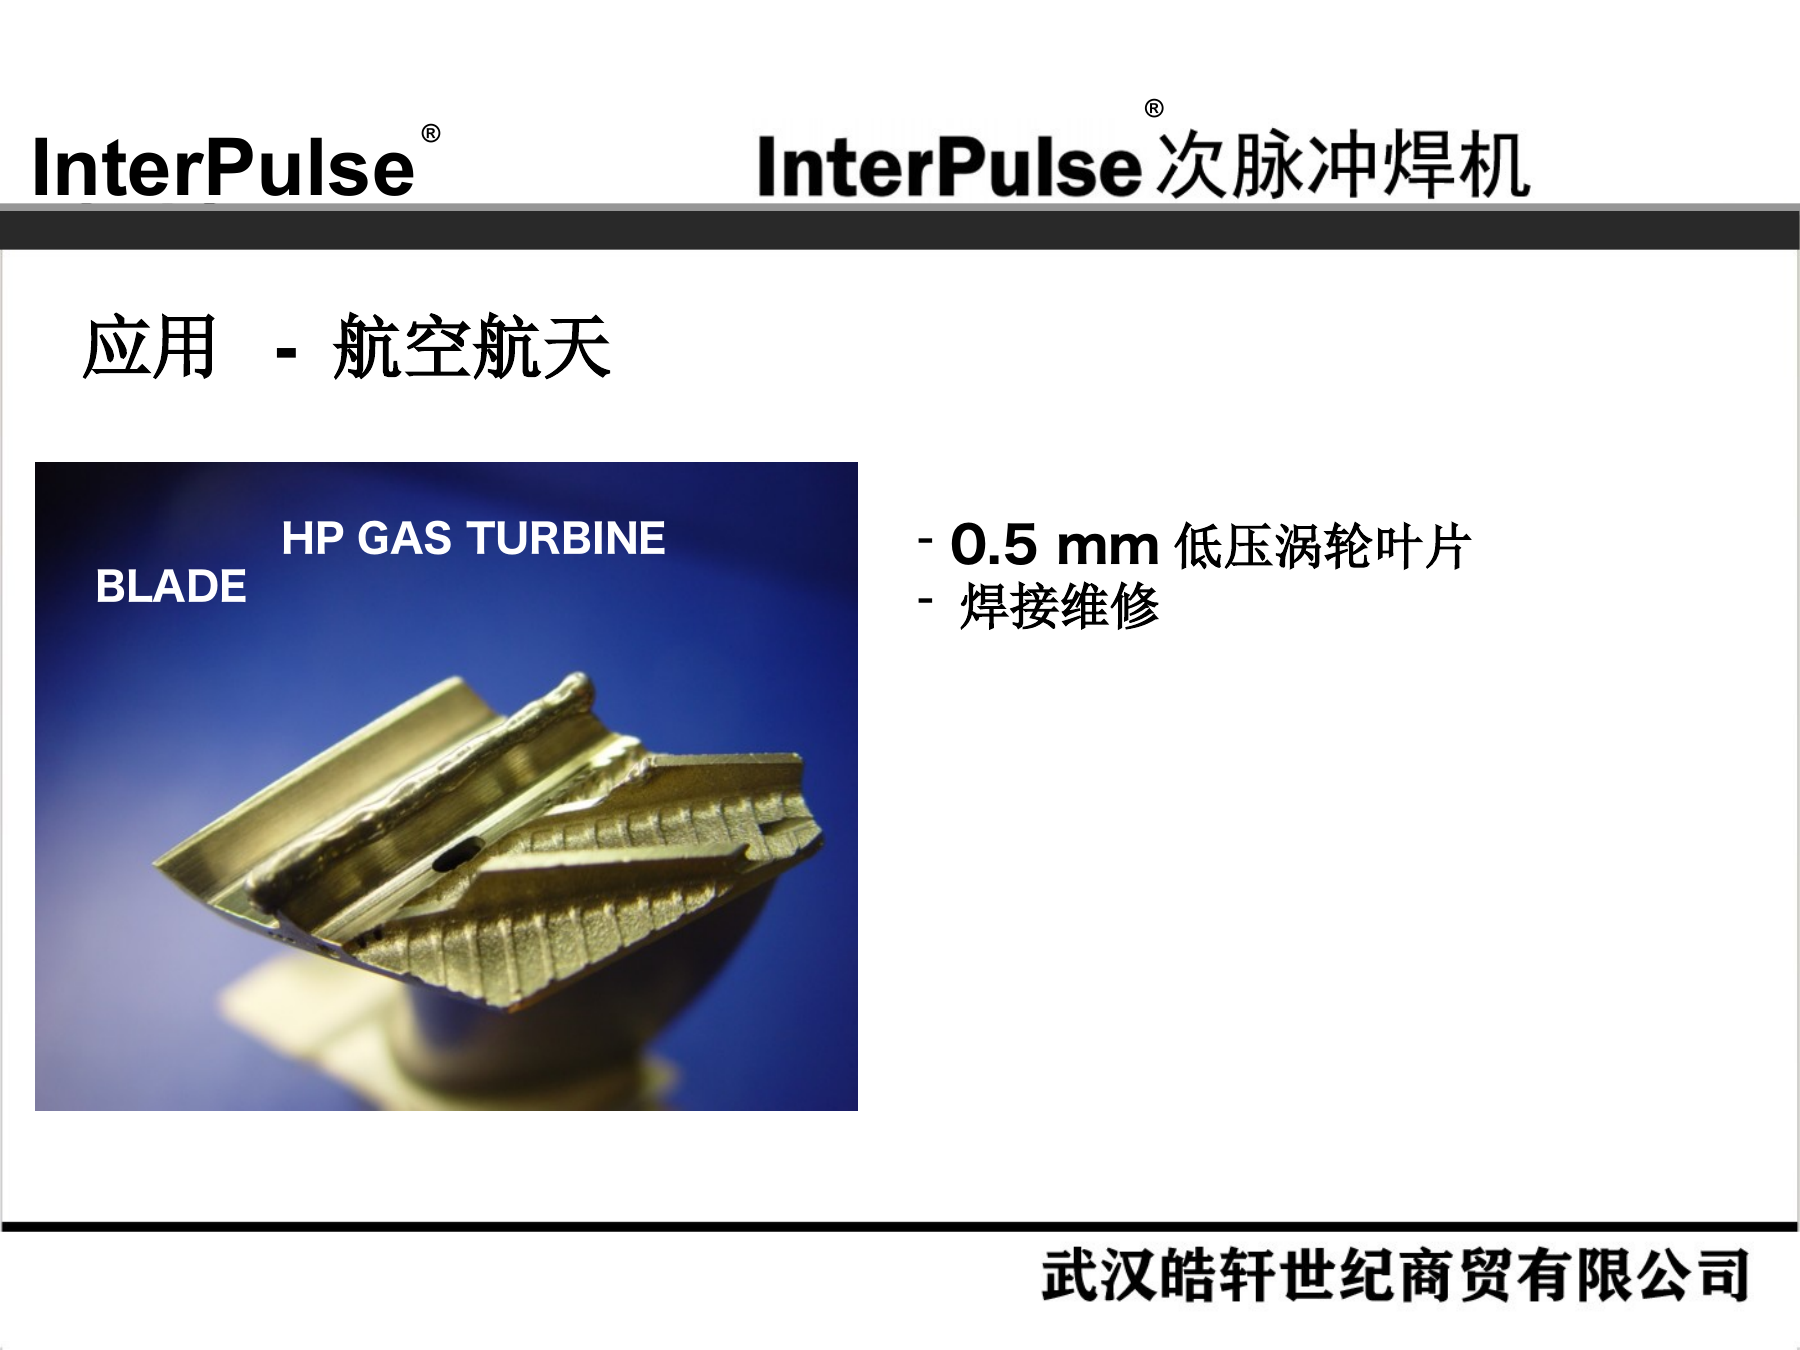
18. 航空航天:0.5 mm 涡轮叶片焊接维修
HP GAS TURBINE BLADE
0.5 mm低压涡轮叶片
焊接维修
应用 - 航空航天
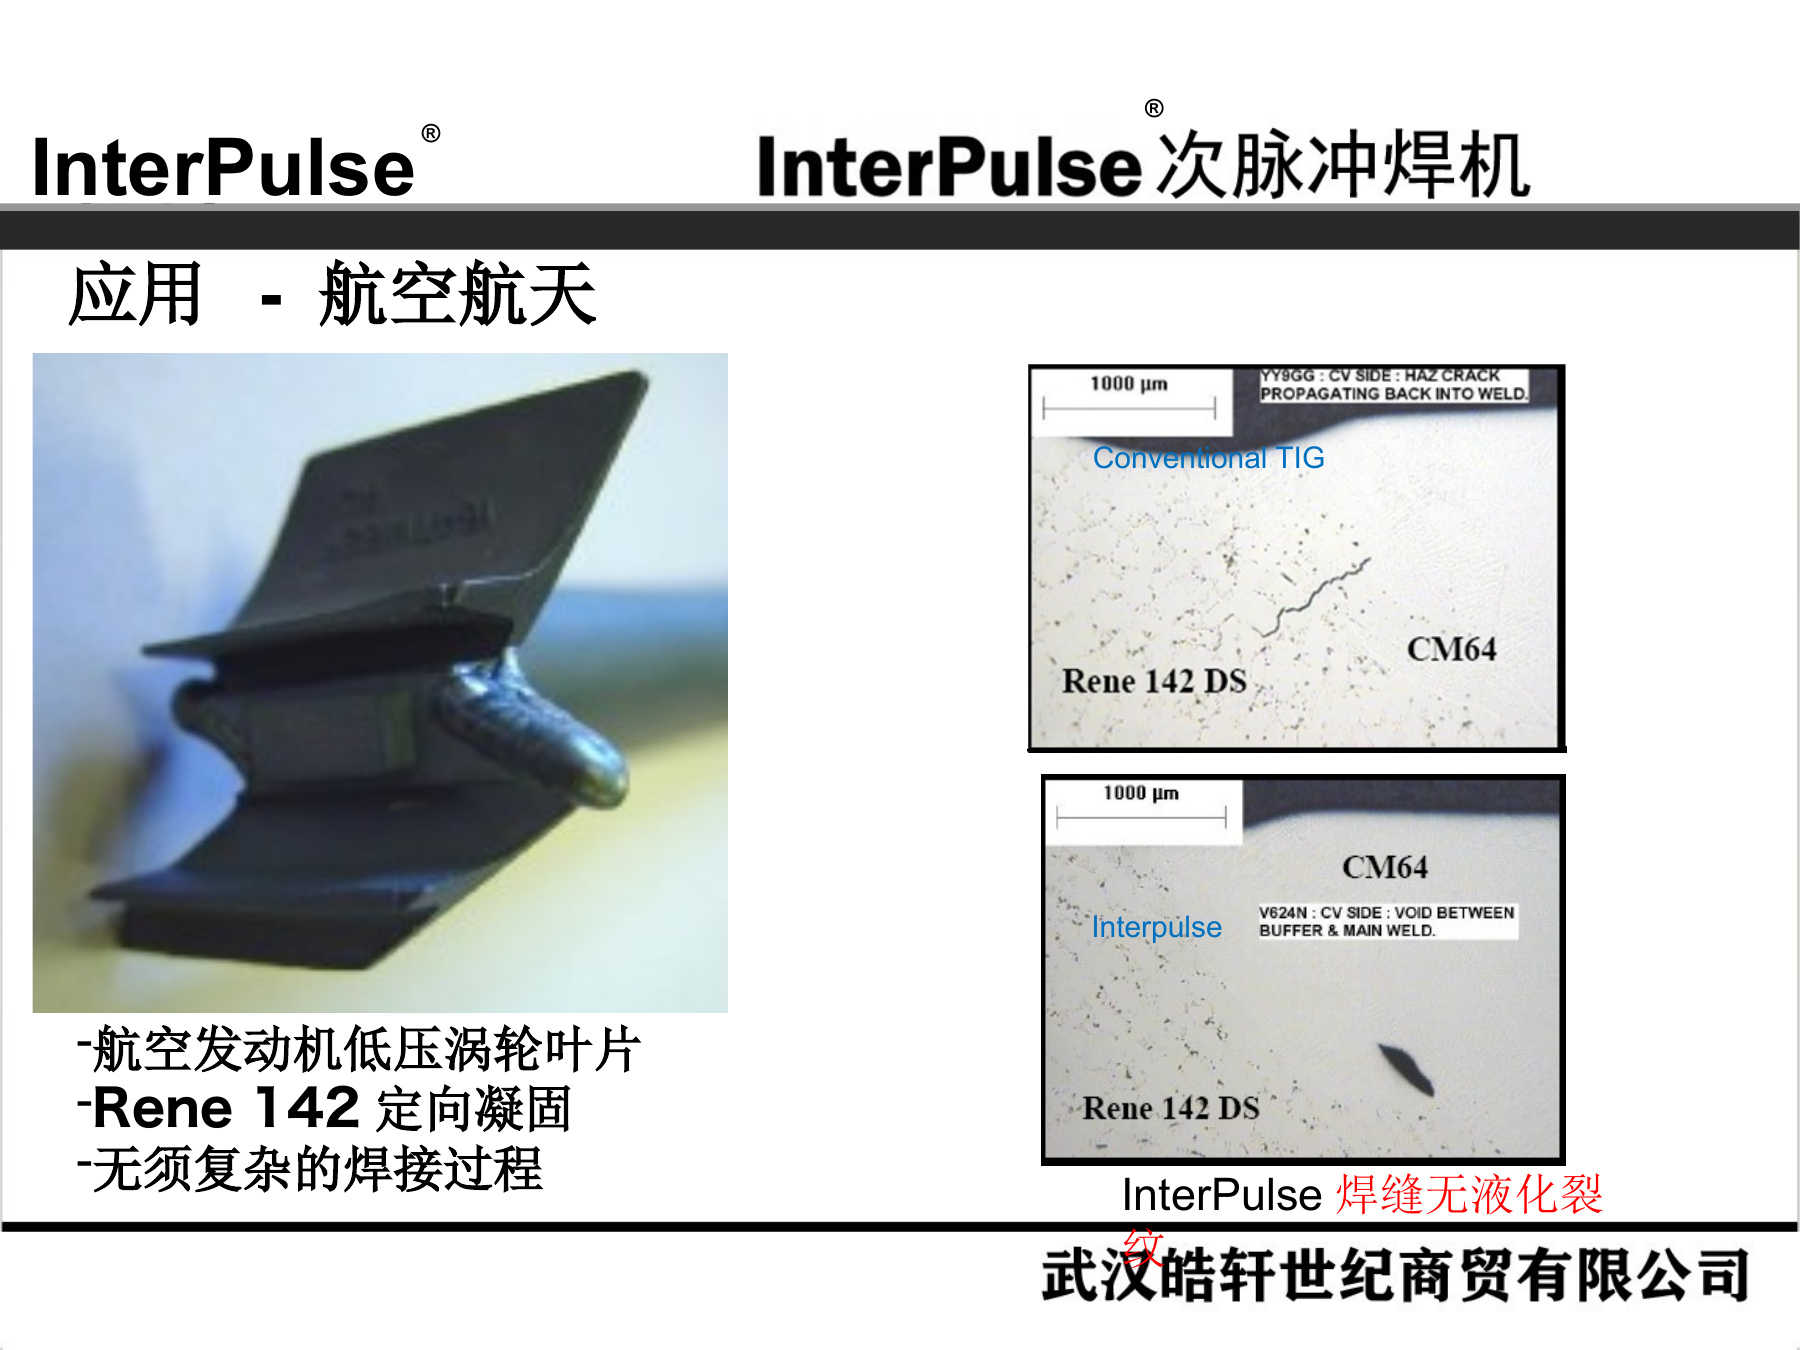
19. 航空航天:Rene 142 定向凝固叶片
航空发动机低压涡轮叶片
Rene 142定向凝固
无须复杂的焊接过程
InterPulse焊缝无液化裂纹
Conventional TIG
Interpulse
应用 - 航空航天
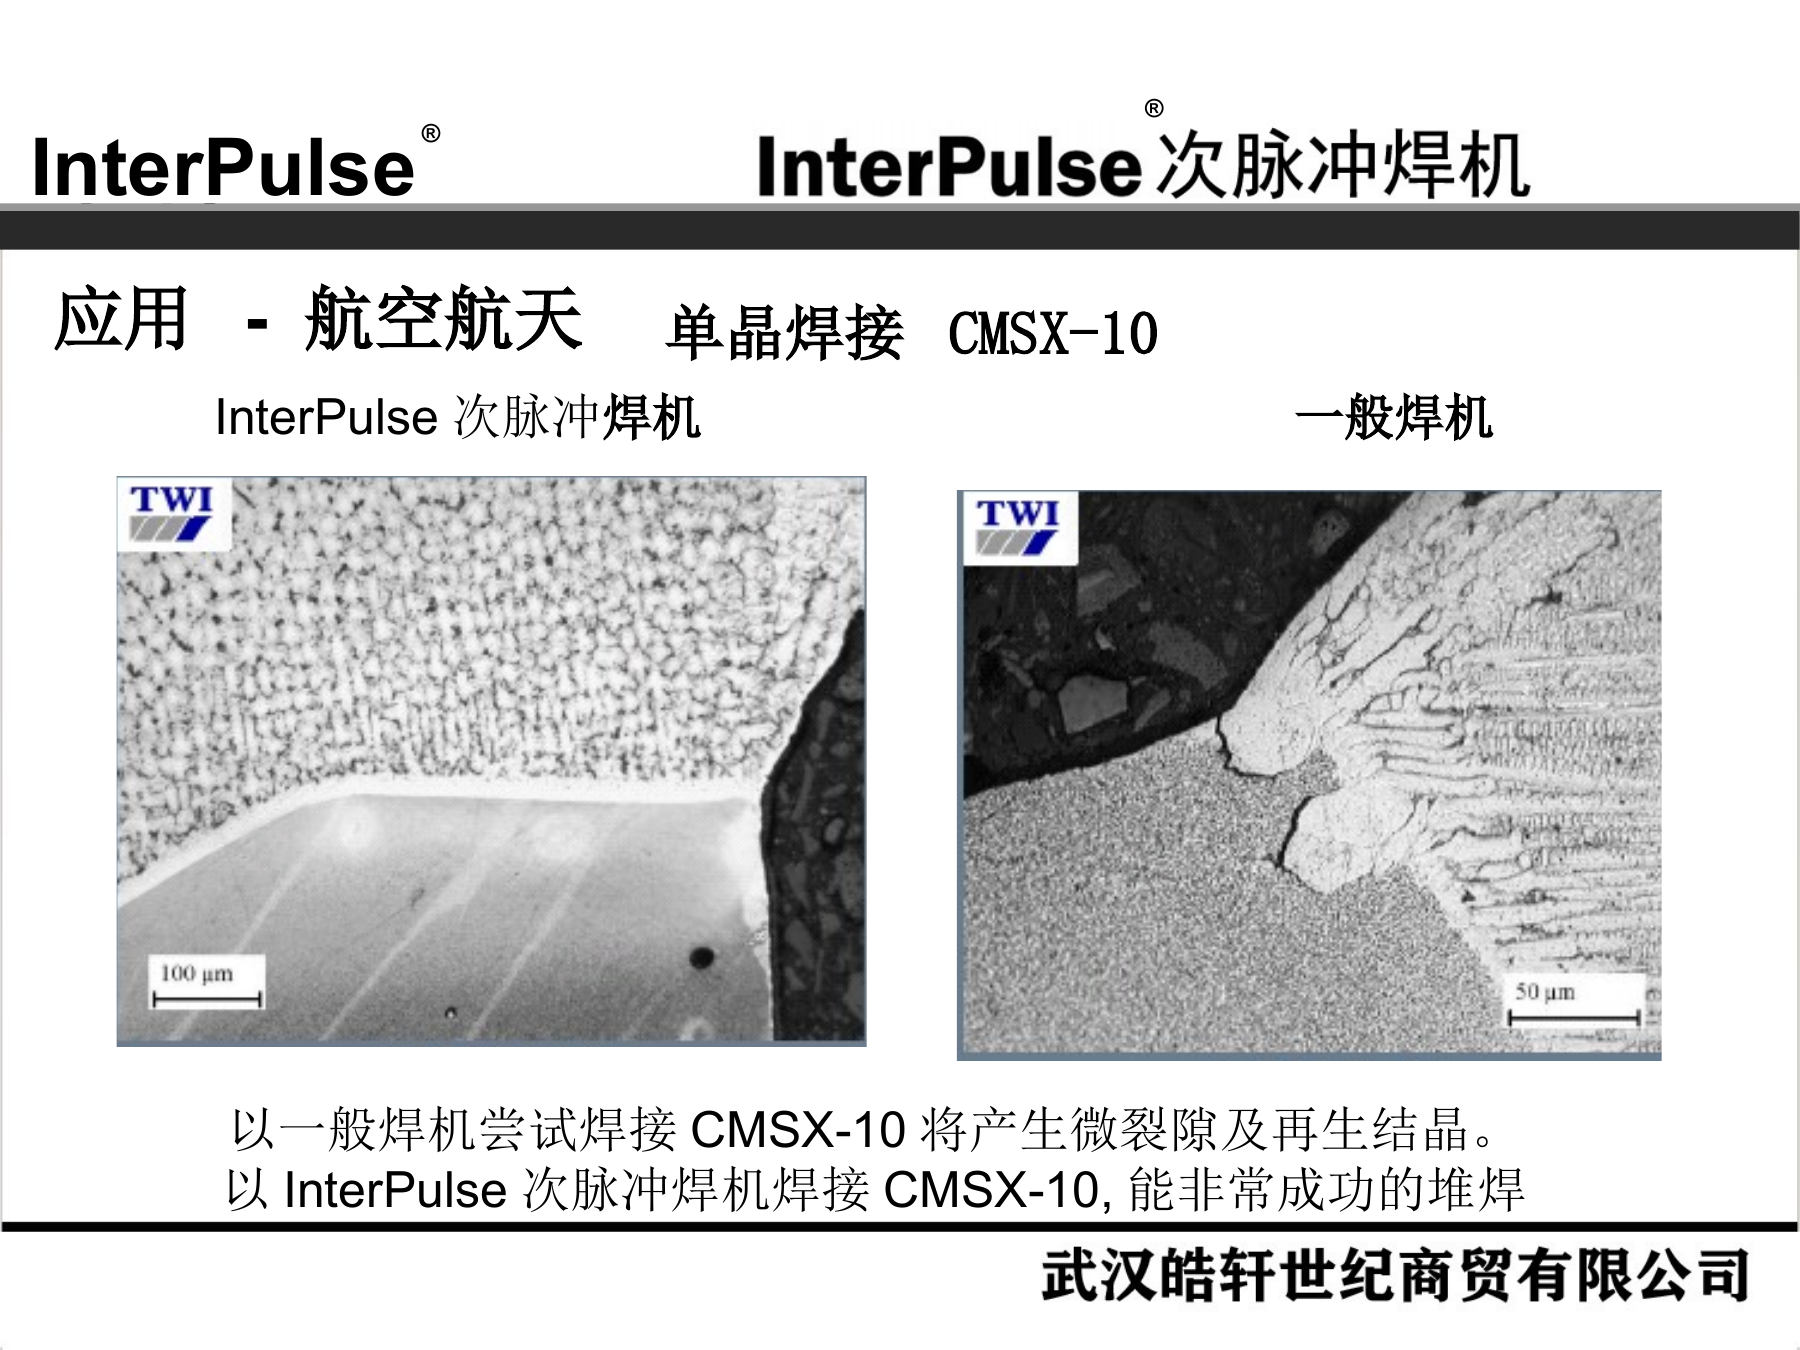
20. 航空航天:CMSX-10 单晶焊接
单晶焊接 CMSX-10
以一般焊机尝试焊接CMSX-10将产生微裂隙及再生结晶。 以InterPulse次脉冲焊机焊接CMSX-10,能非常成功的堆焊
InterPulse次脉冲焊机 一般焊机
应用 - 航空航天
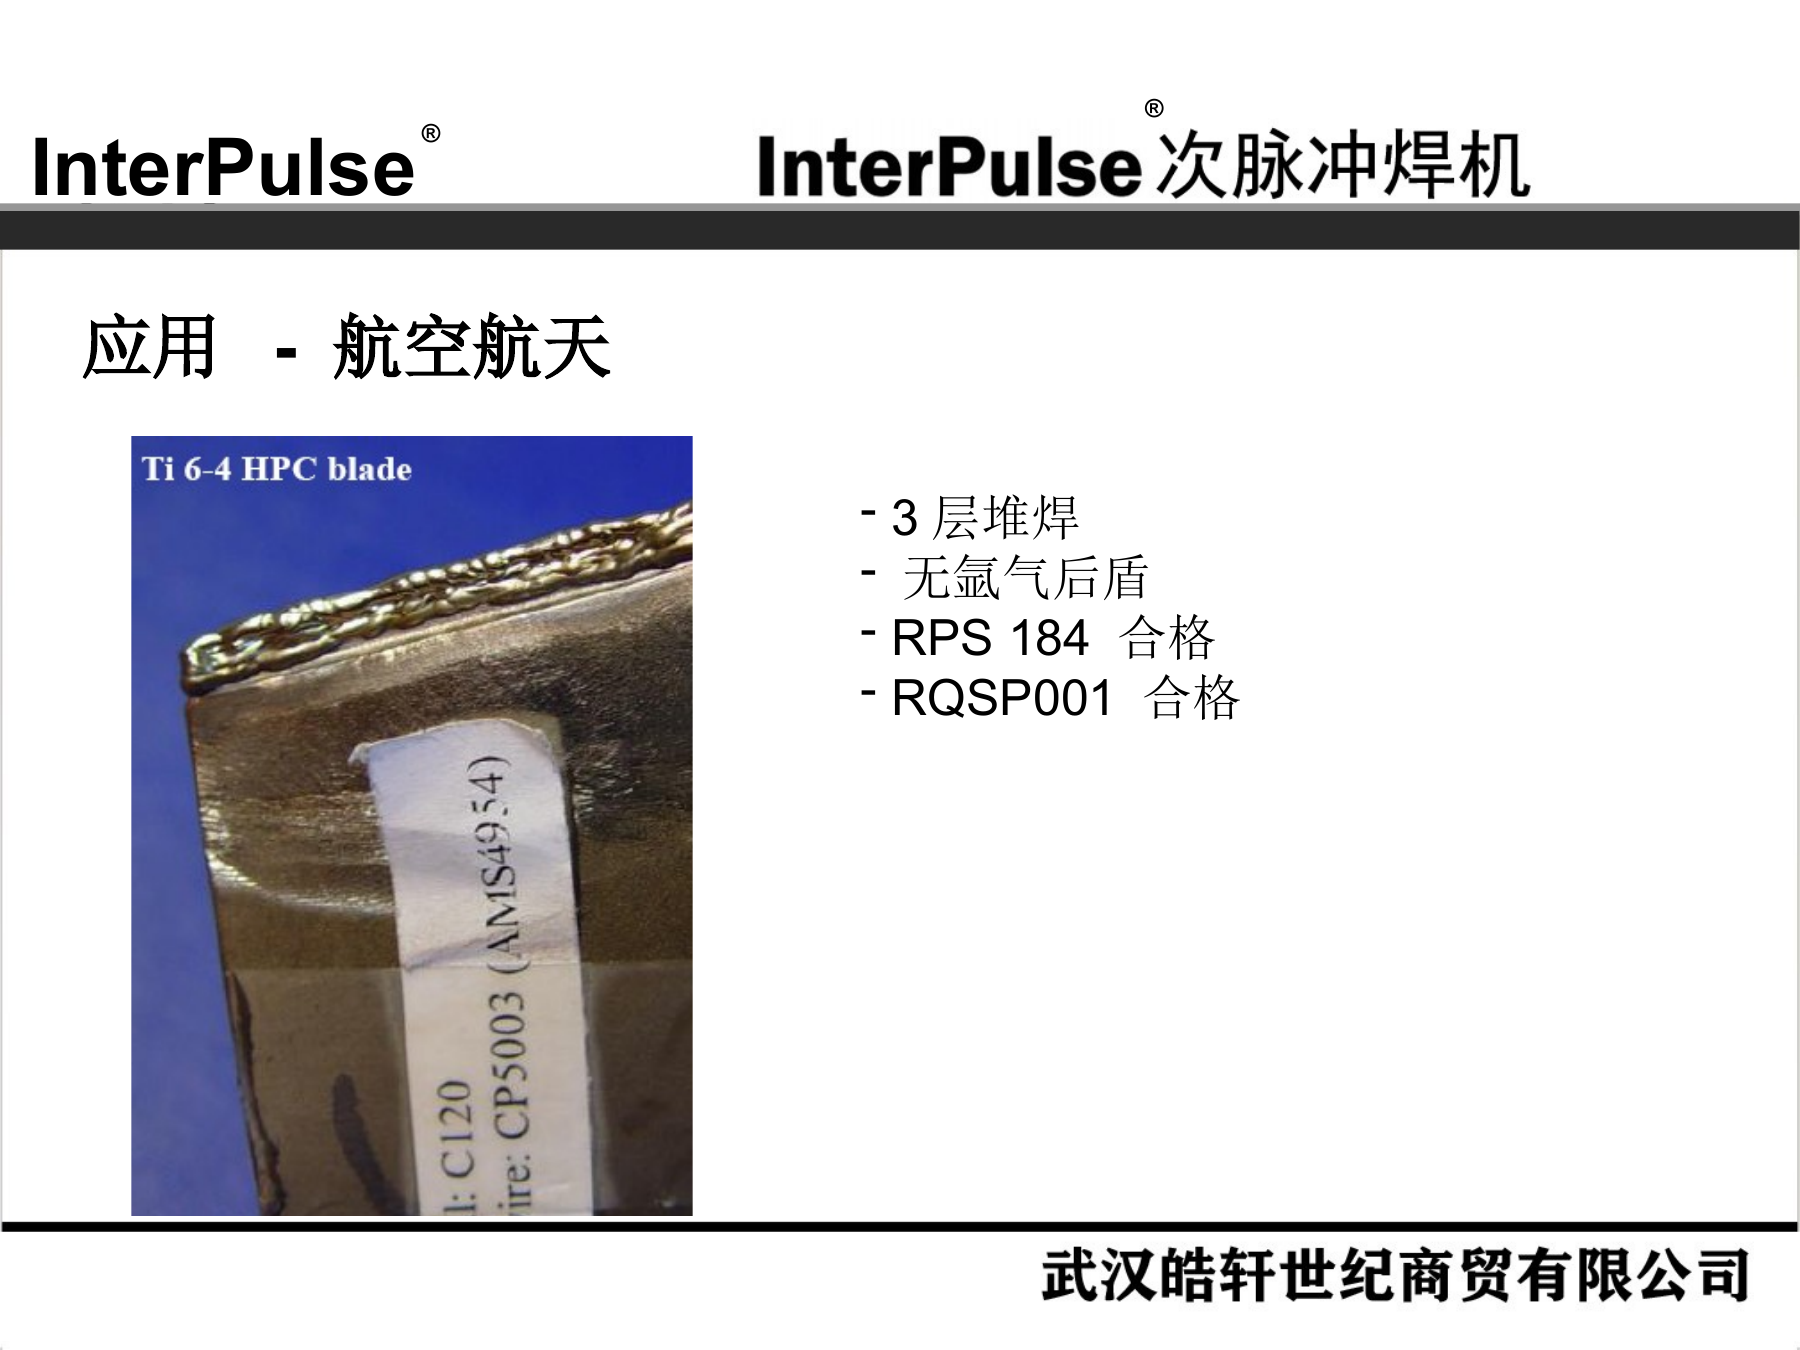
21. 航空航天:三层堆焊
3层堆焊
无氩气后盾
RPS 184 合格
RQSP001 合格
应用 - 航空航天
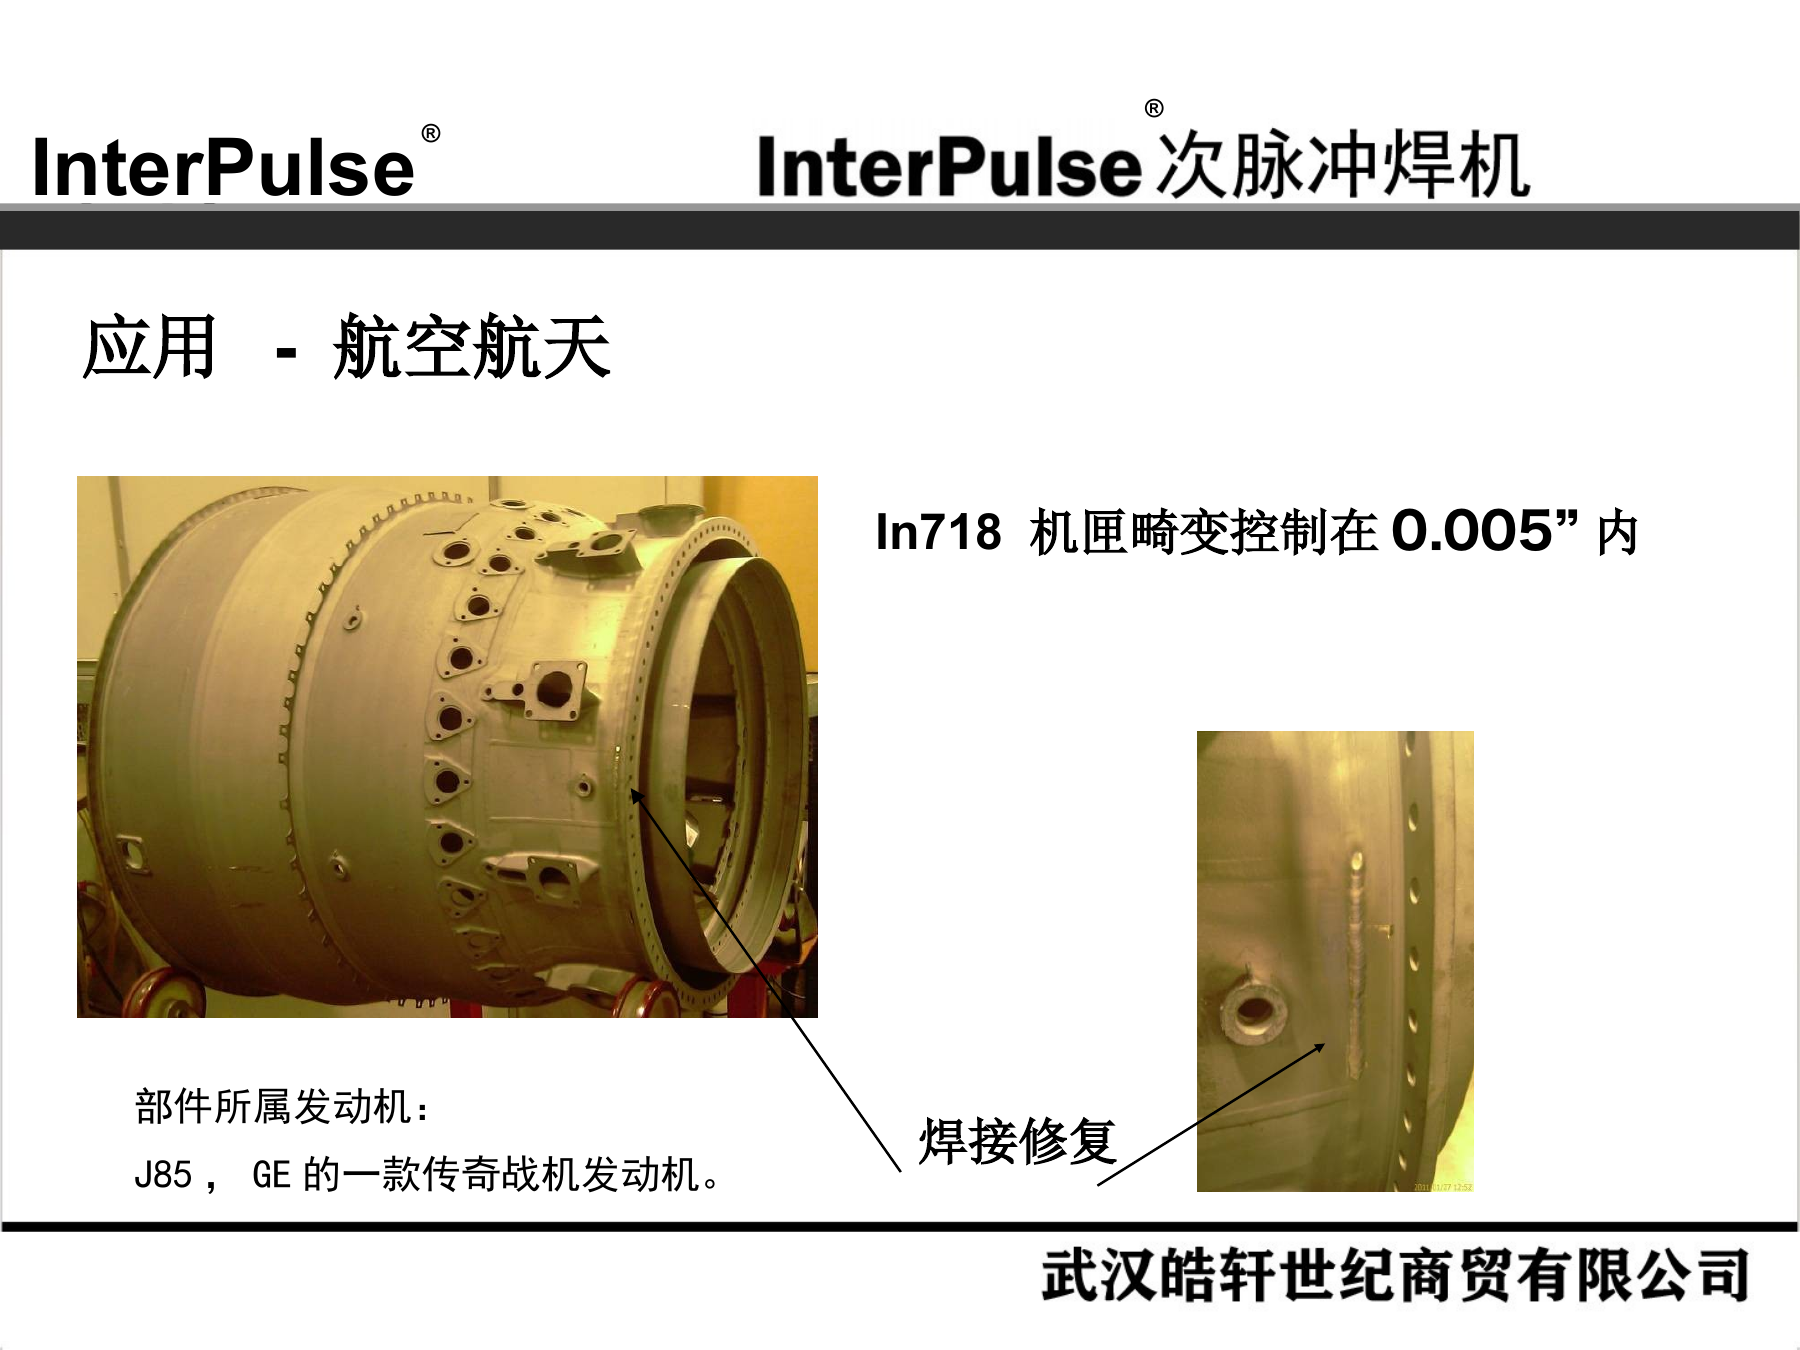
22. 航空航天:IN718 机匣焊接修复
In718 机匣畸变控制在0.005”内
焊接修复
应用 - 航空航天
部件所属发动机:
J85,GE的一款传奇战机发动机。
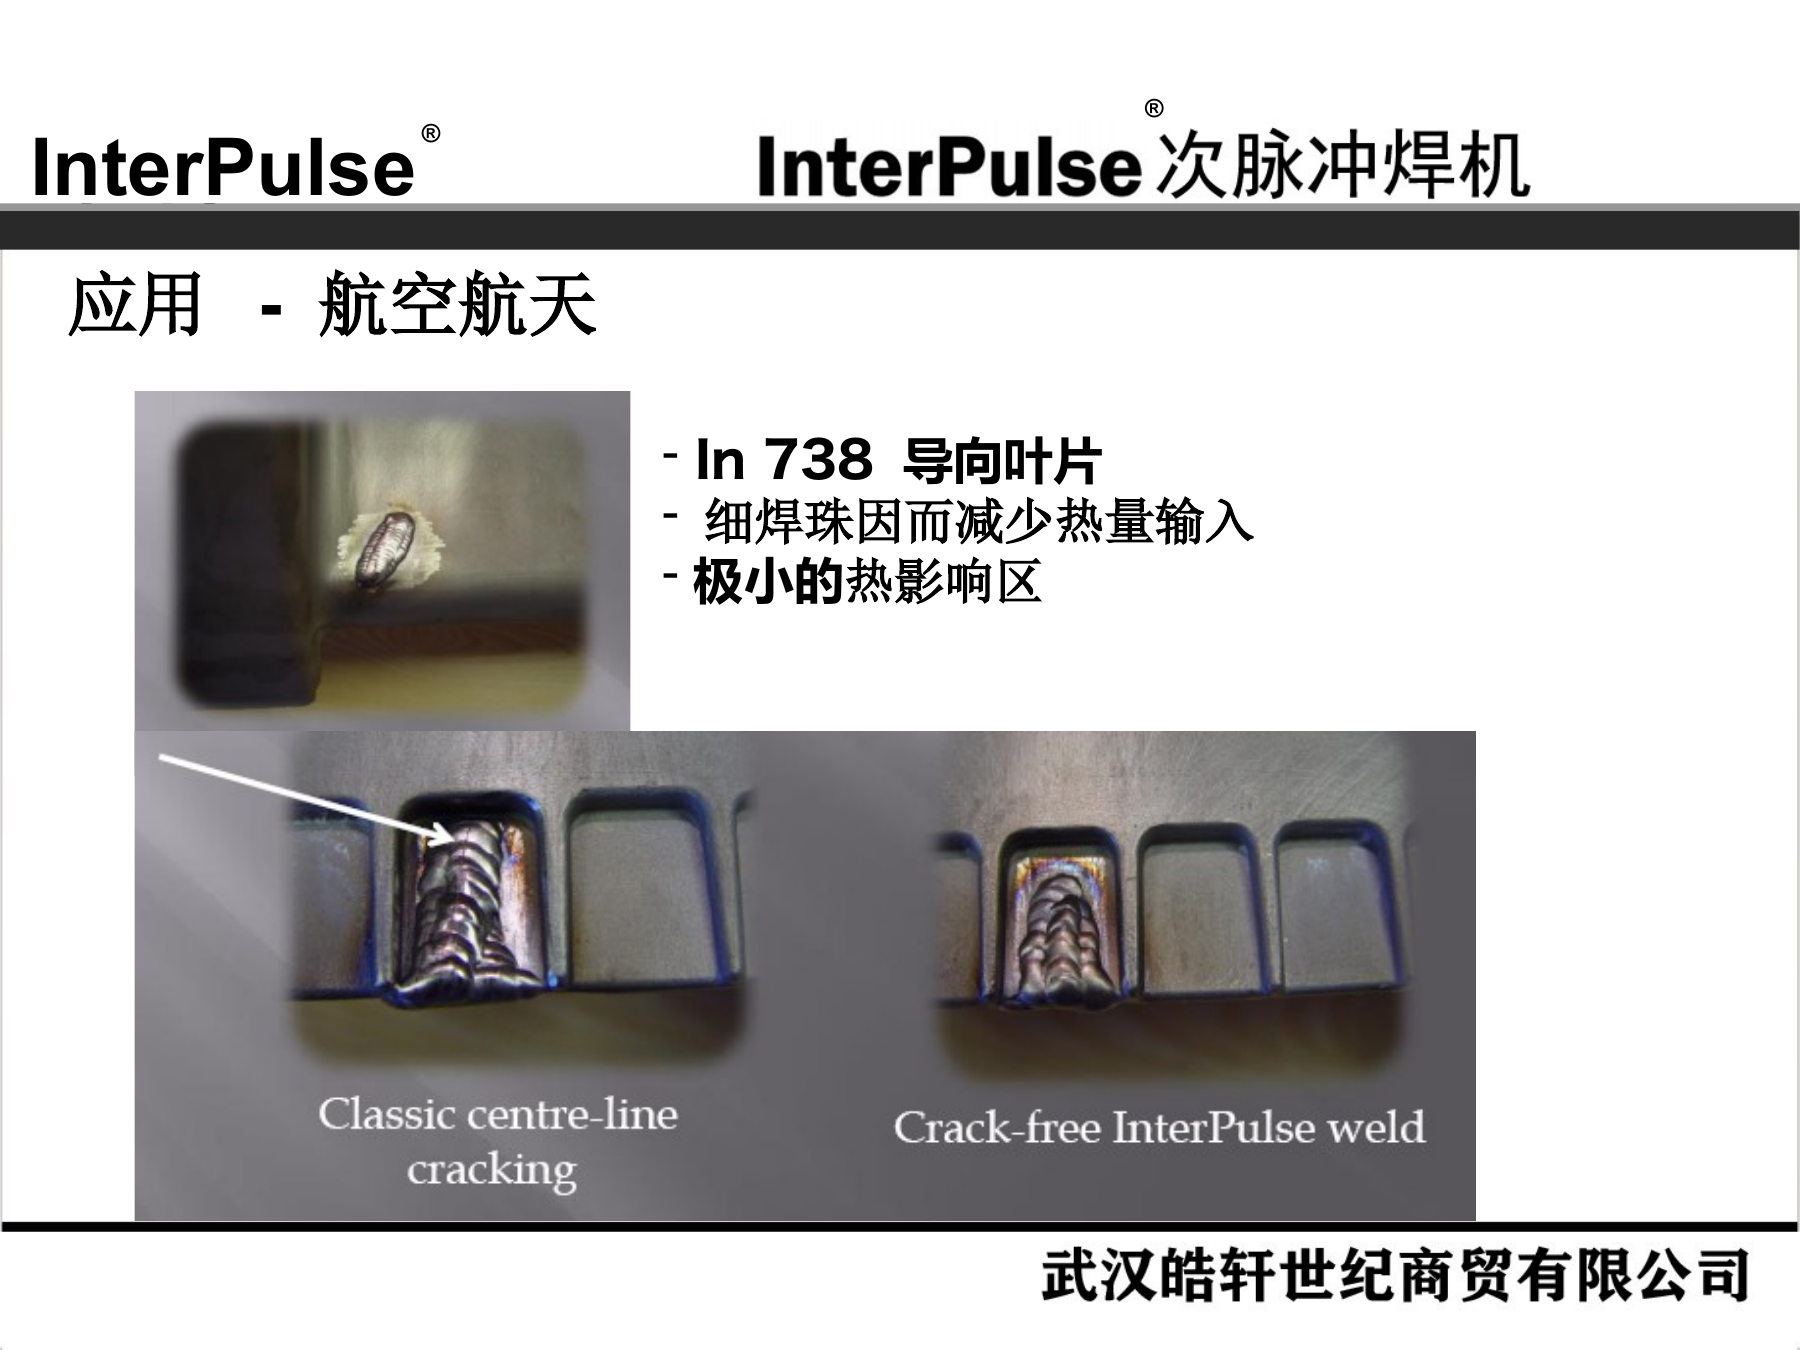
23. 航空航天:IN738 导向叶片
In 738 导向叶片
细焊珠因而减少热量输入
极小的热影响区
应用 - 航空航天
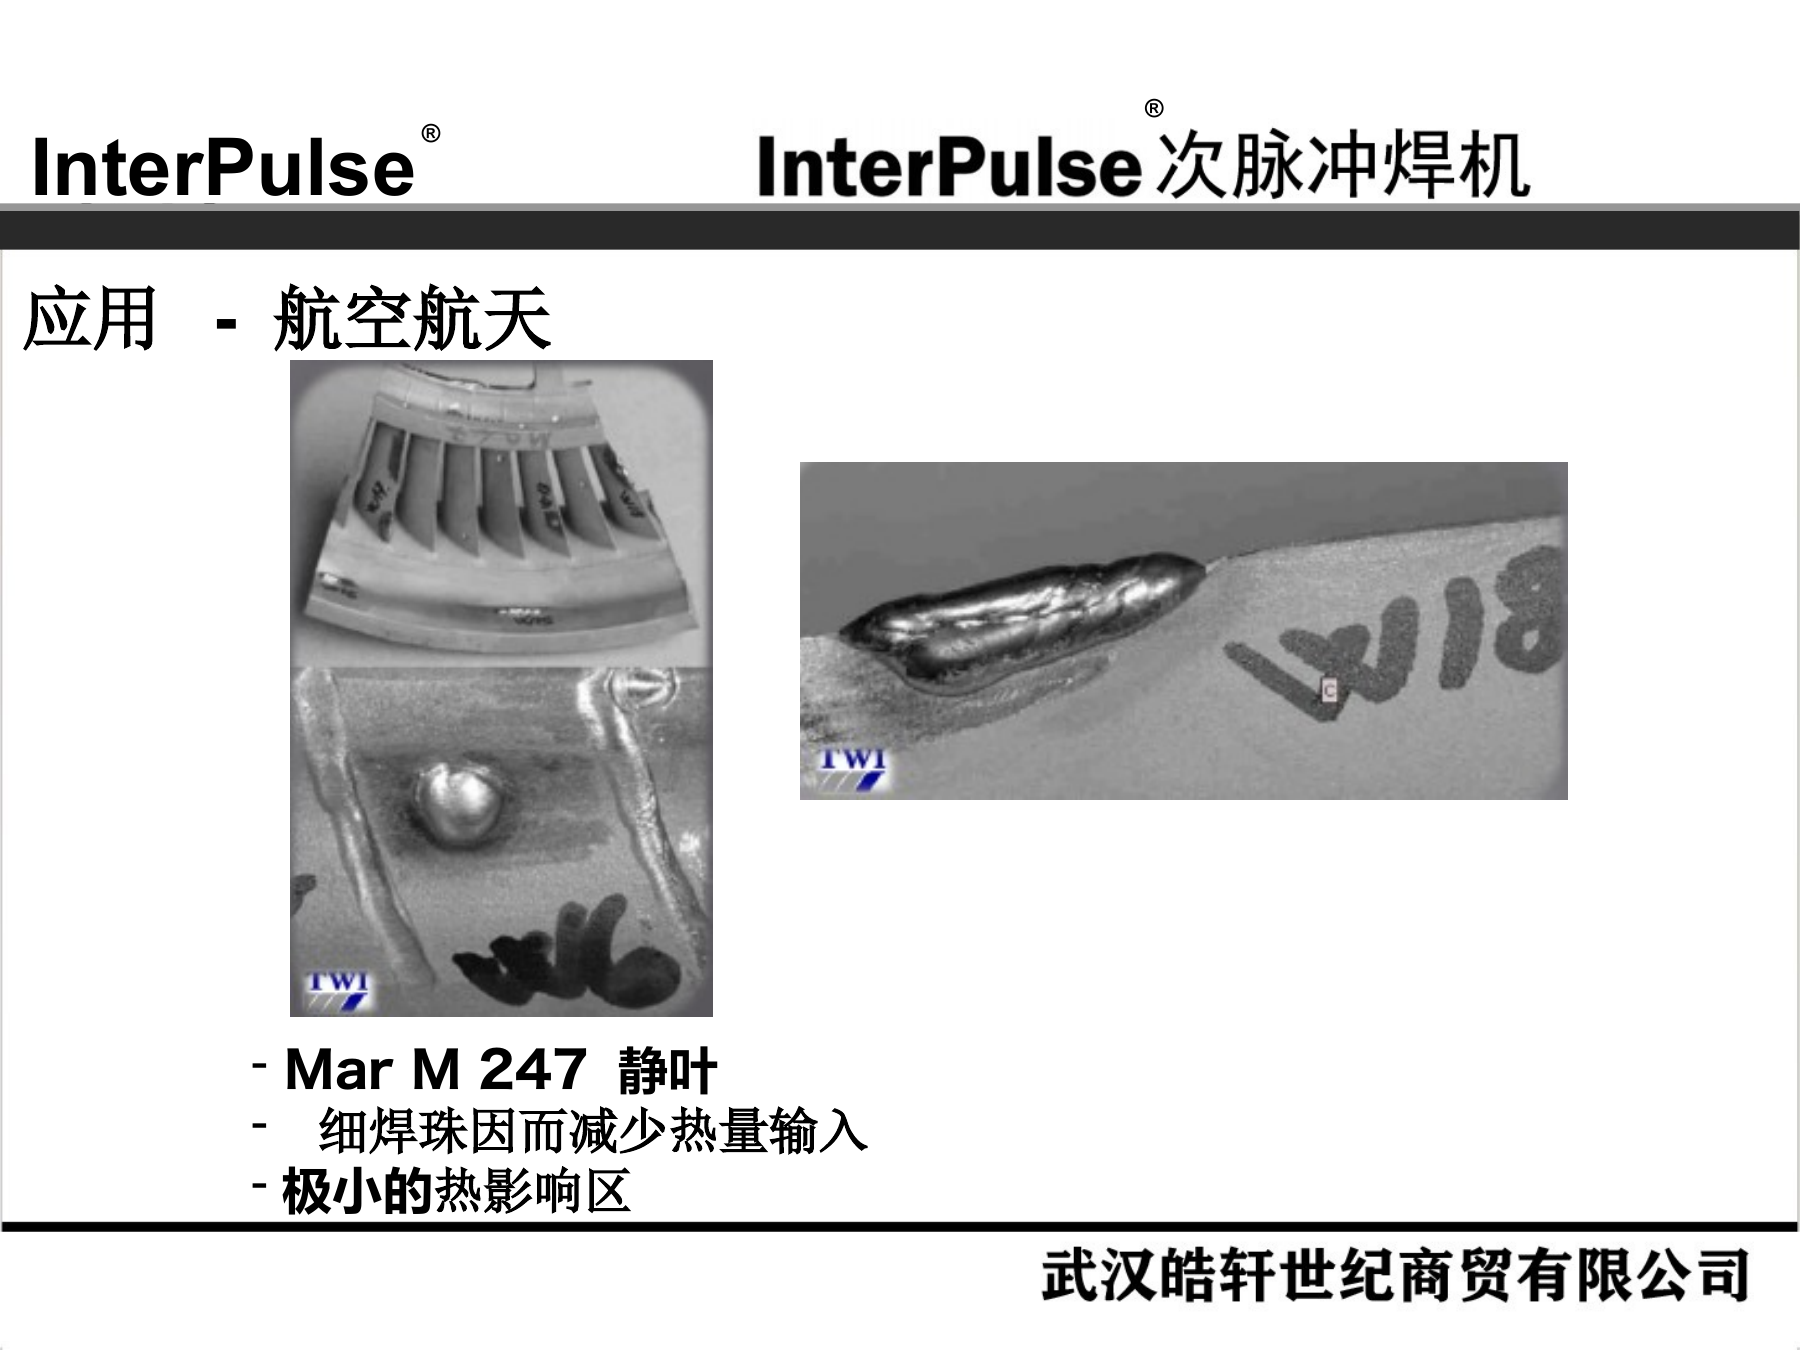
24. 航空航天:Mar M247 静叶
Mar M 247 静叶
细焊珠因而减少热量输入
极小的热影响区
应用 - 航空航天
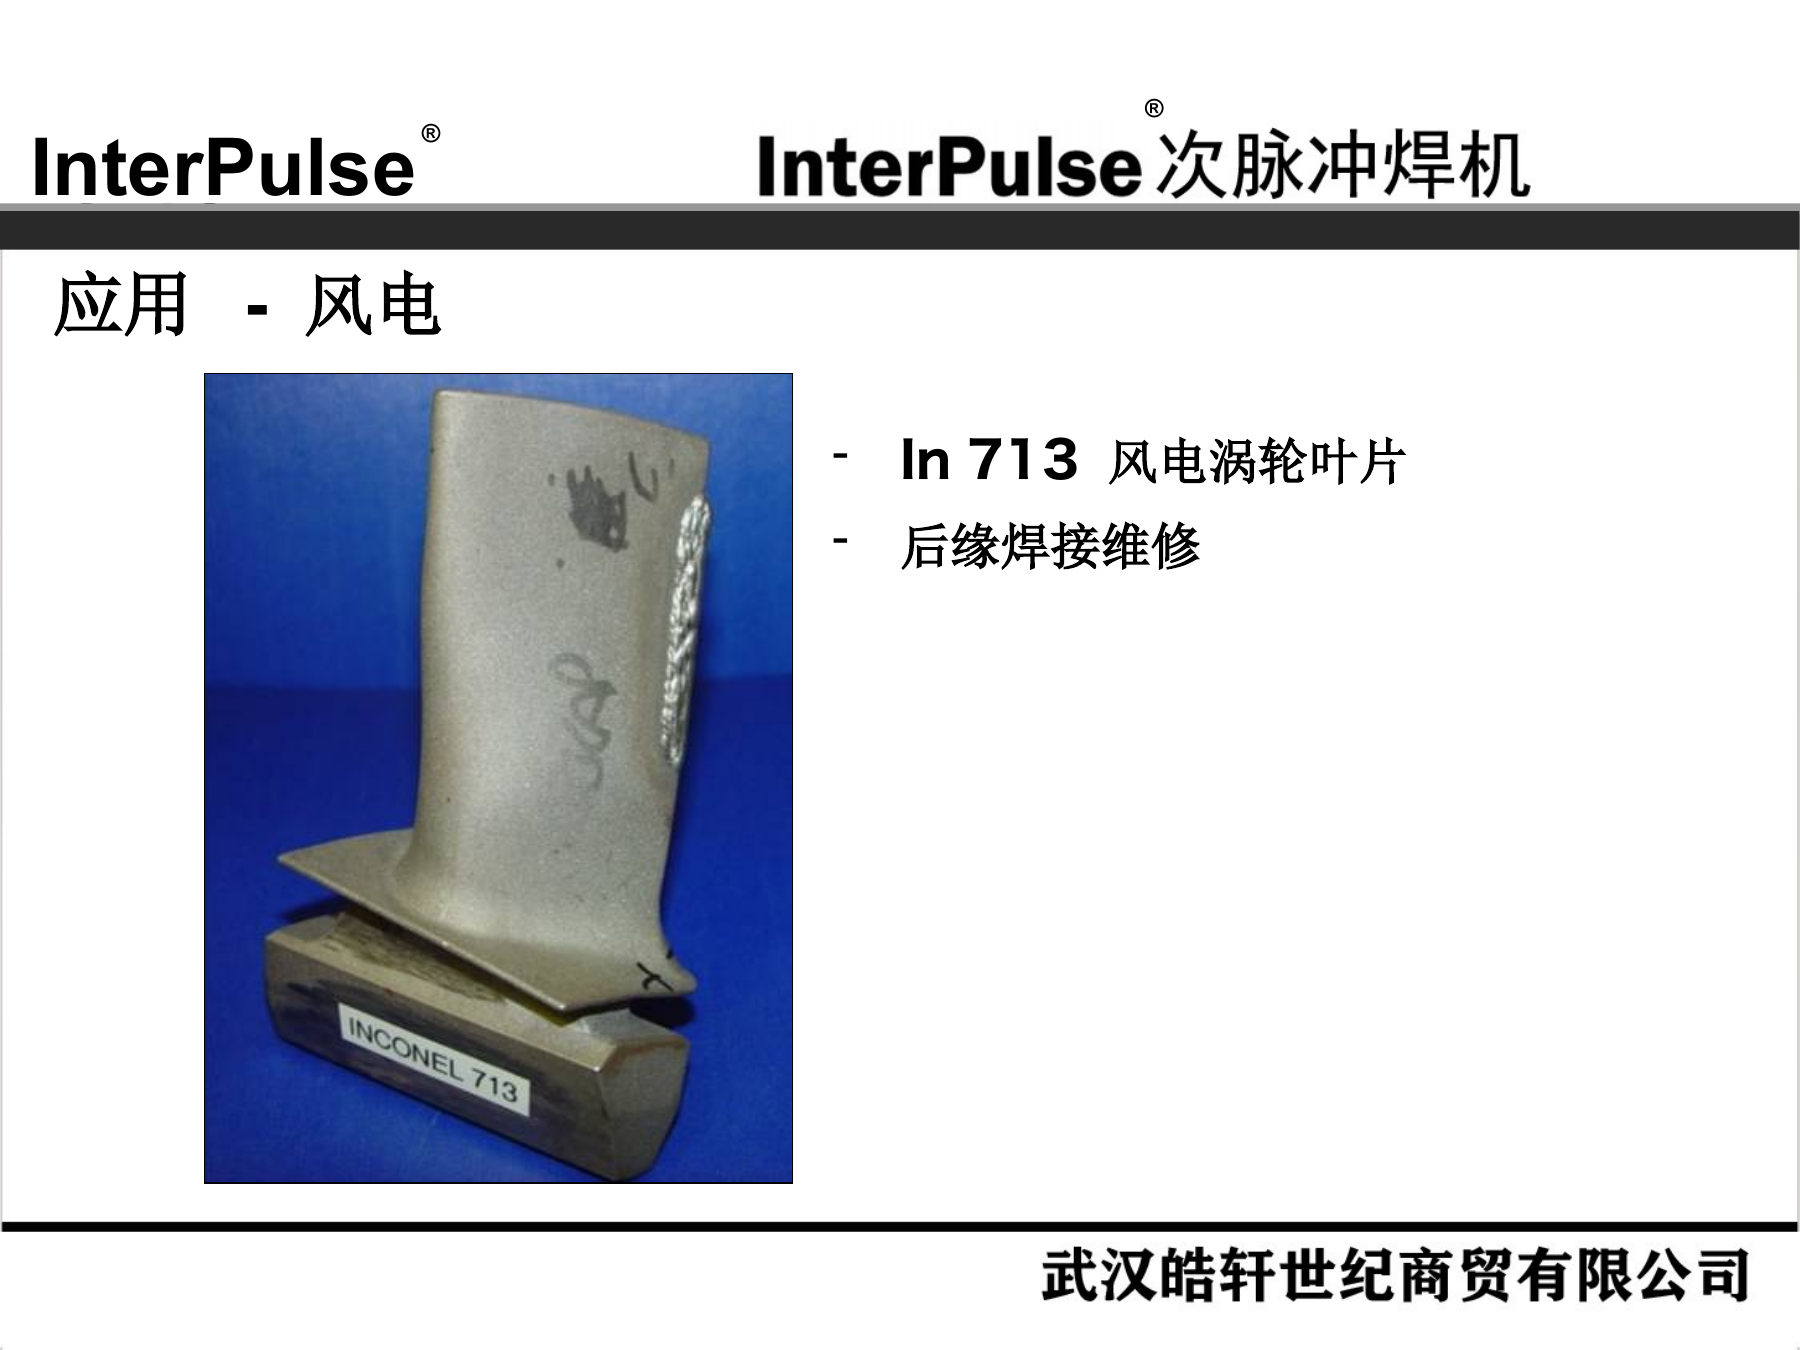
25. 应用:IN713 涡轮叶片后缘维修
In 713 风电涡轮叶片
后缘焊接维修
应用 - 风电
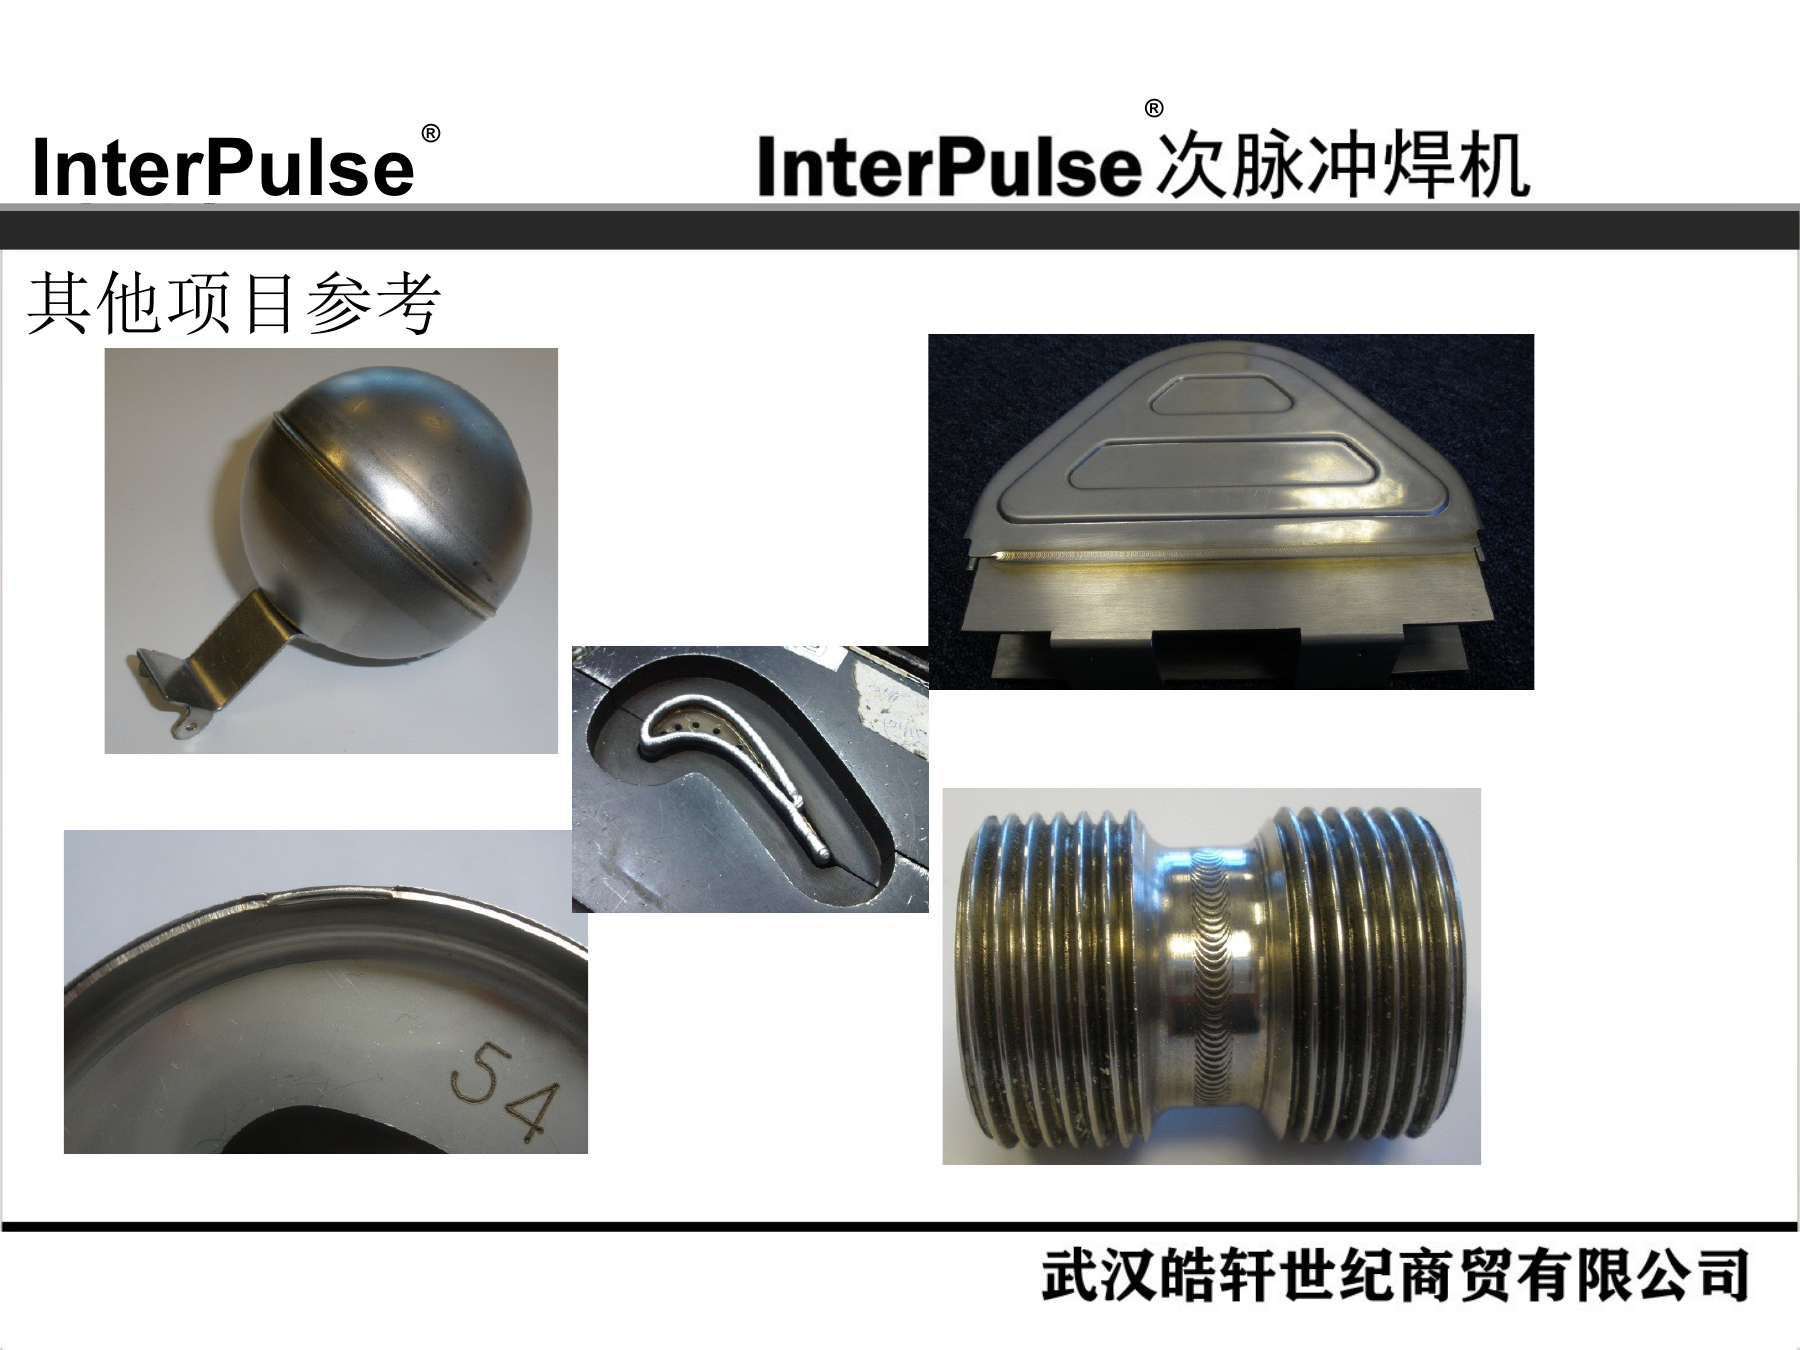
26. 其他项目参考
其他项目参考
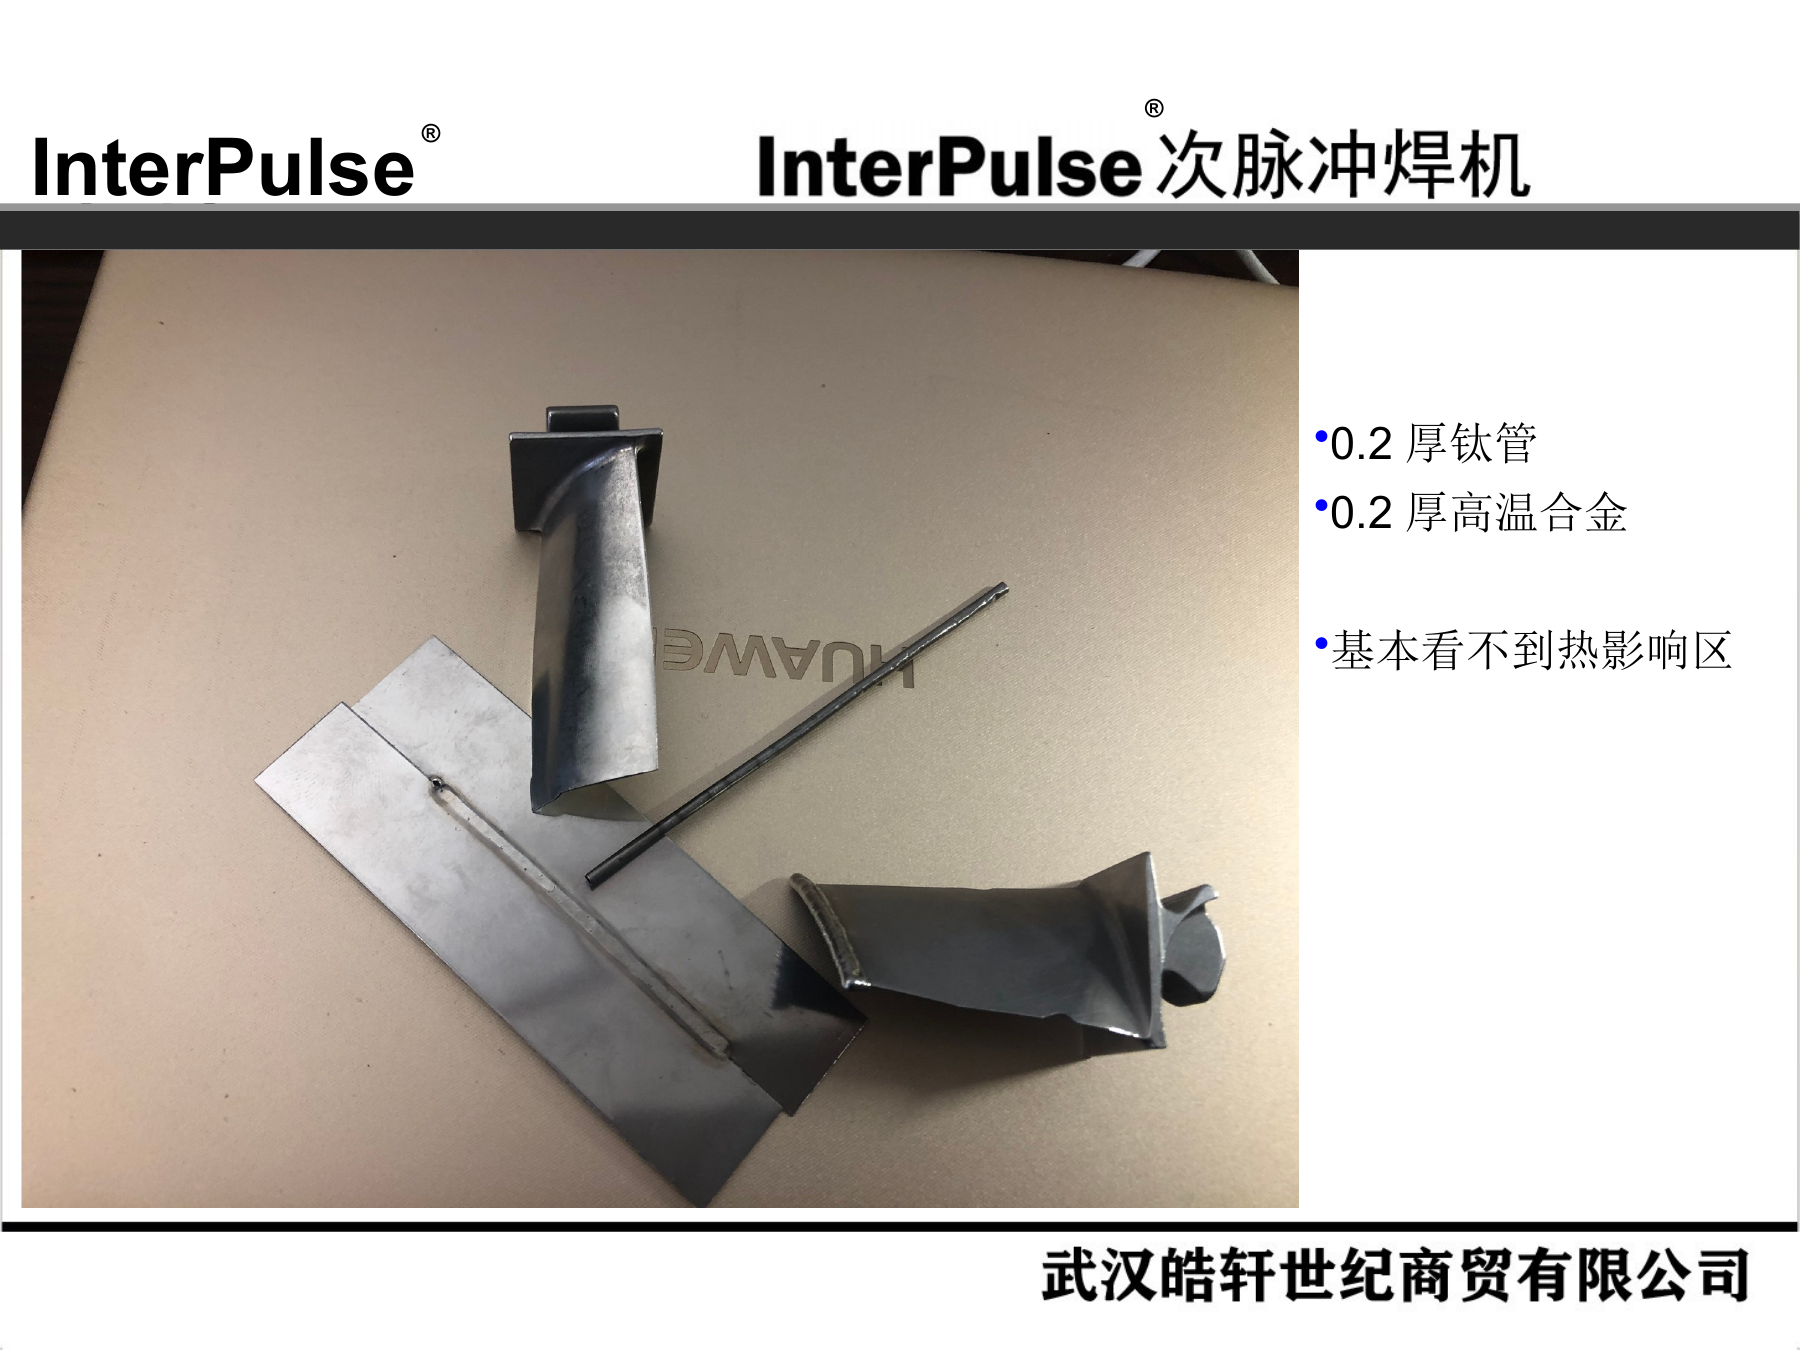
27. 0.2 厚钛管与高温合金
0.2厚钛管
0.2厚高温合金
基本看不到热影响区
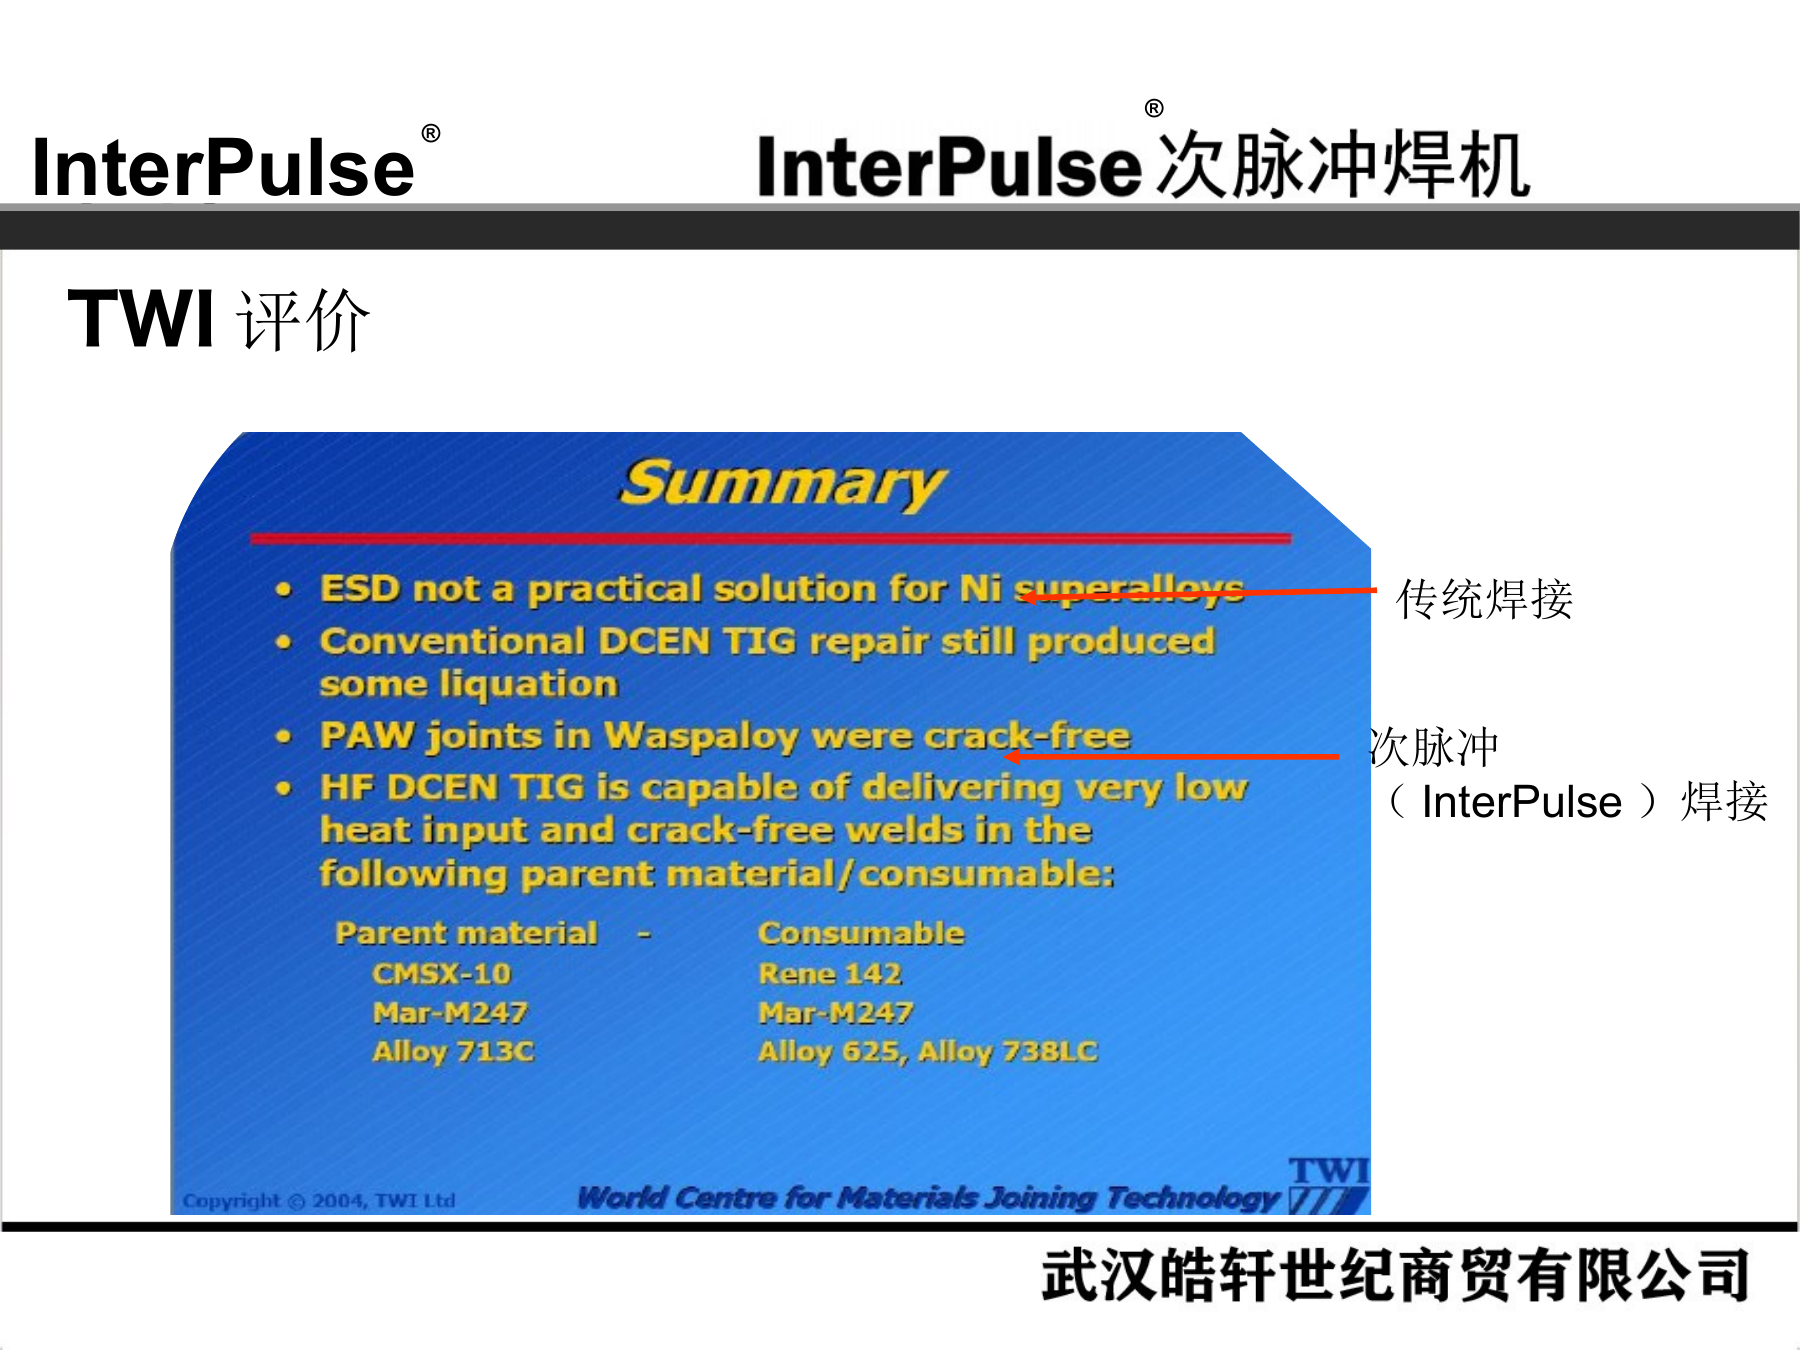
28. TWI 评价
TWI评价
传统焊接
次脉冲(InterPulse)焊接
29. 次脉冲焊接的益处
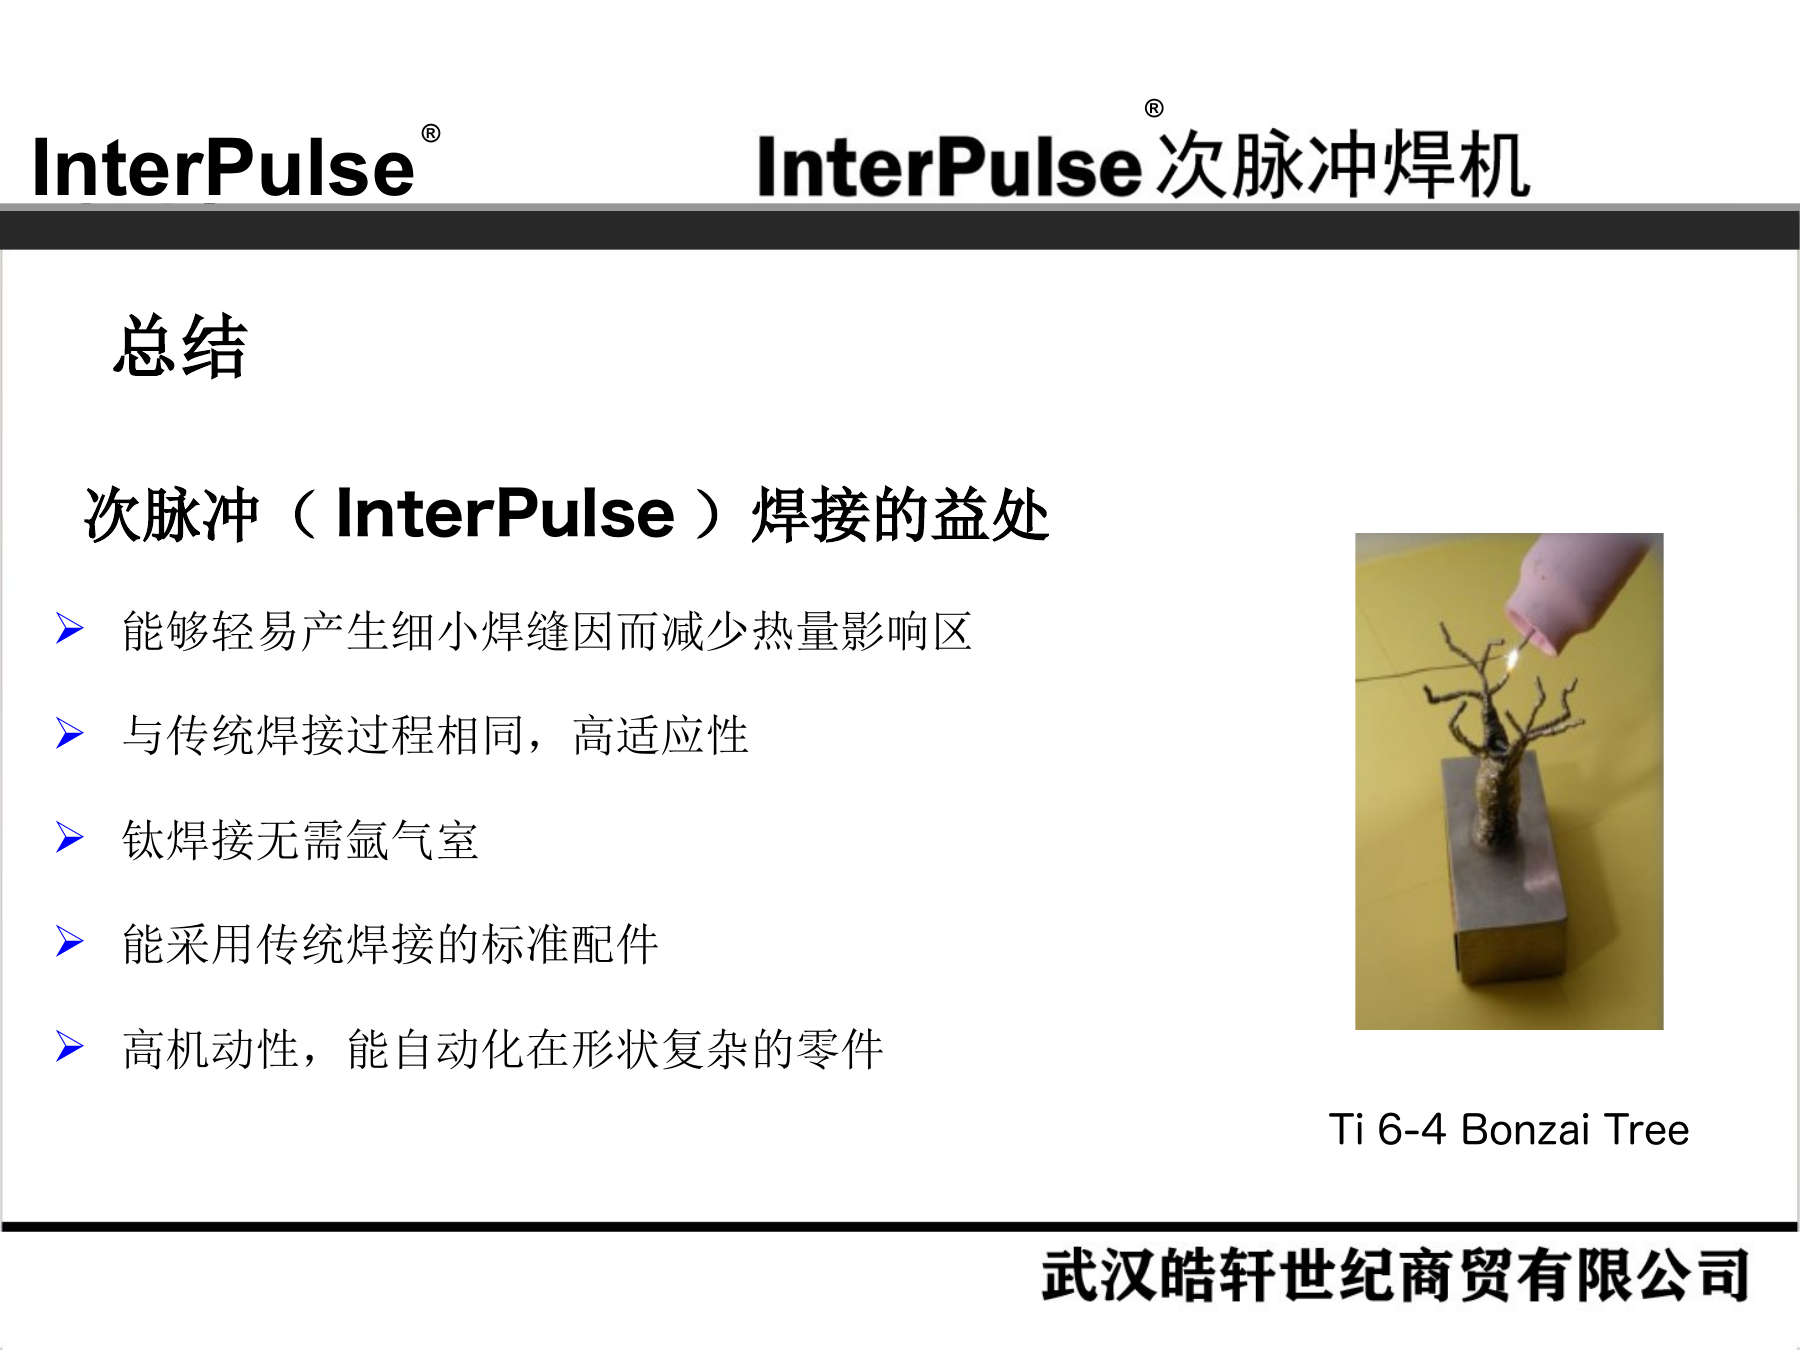
次脉冲(InterPulse)焊接的益处
能够轻易产生细小焊缝因而减少热量影响区
与传统焊接过程相同,高适应性
钛焊接无需氩气室
能采用传统焊接的标准配件
高机动性,能自动化在形状复杂的零件
Ti 6-4 Bonzai Tree
总结
30. 国内典型用户
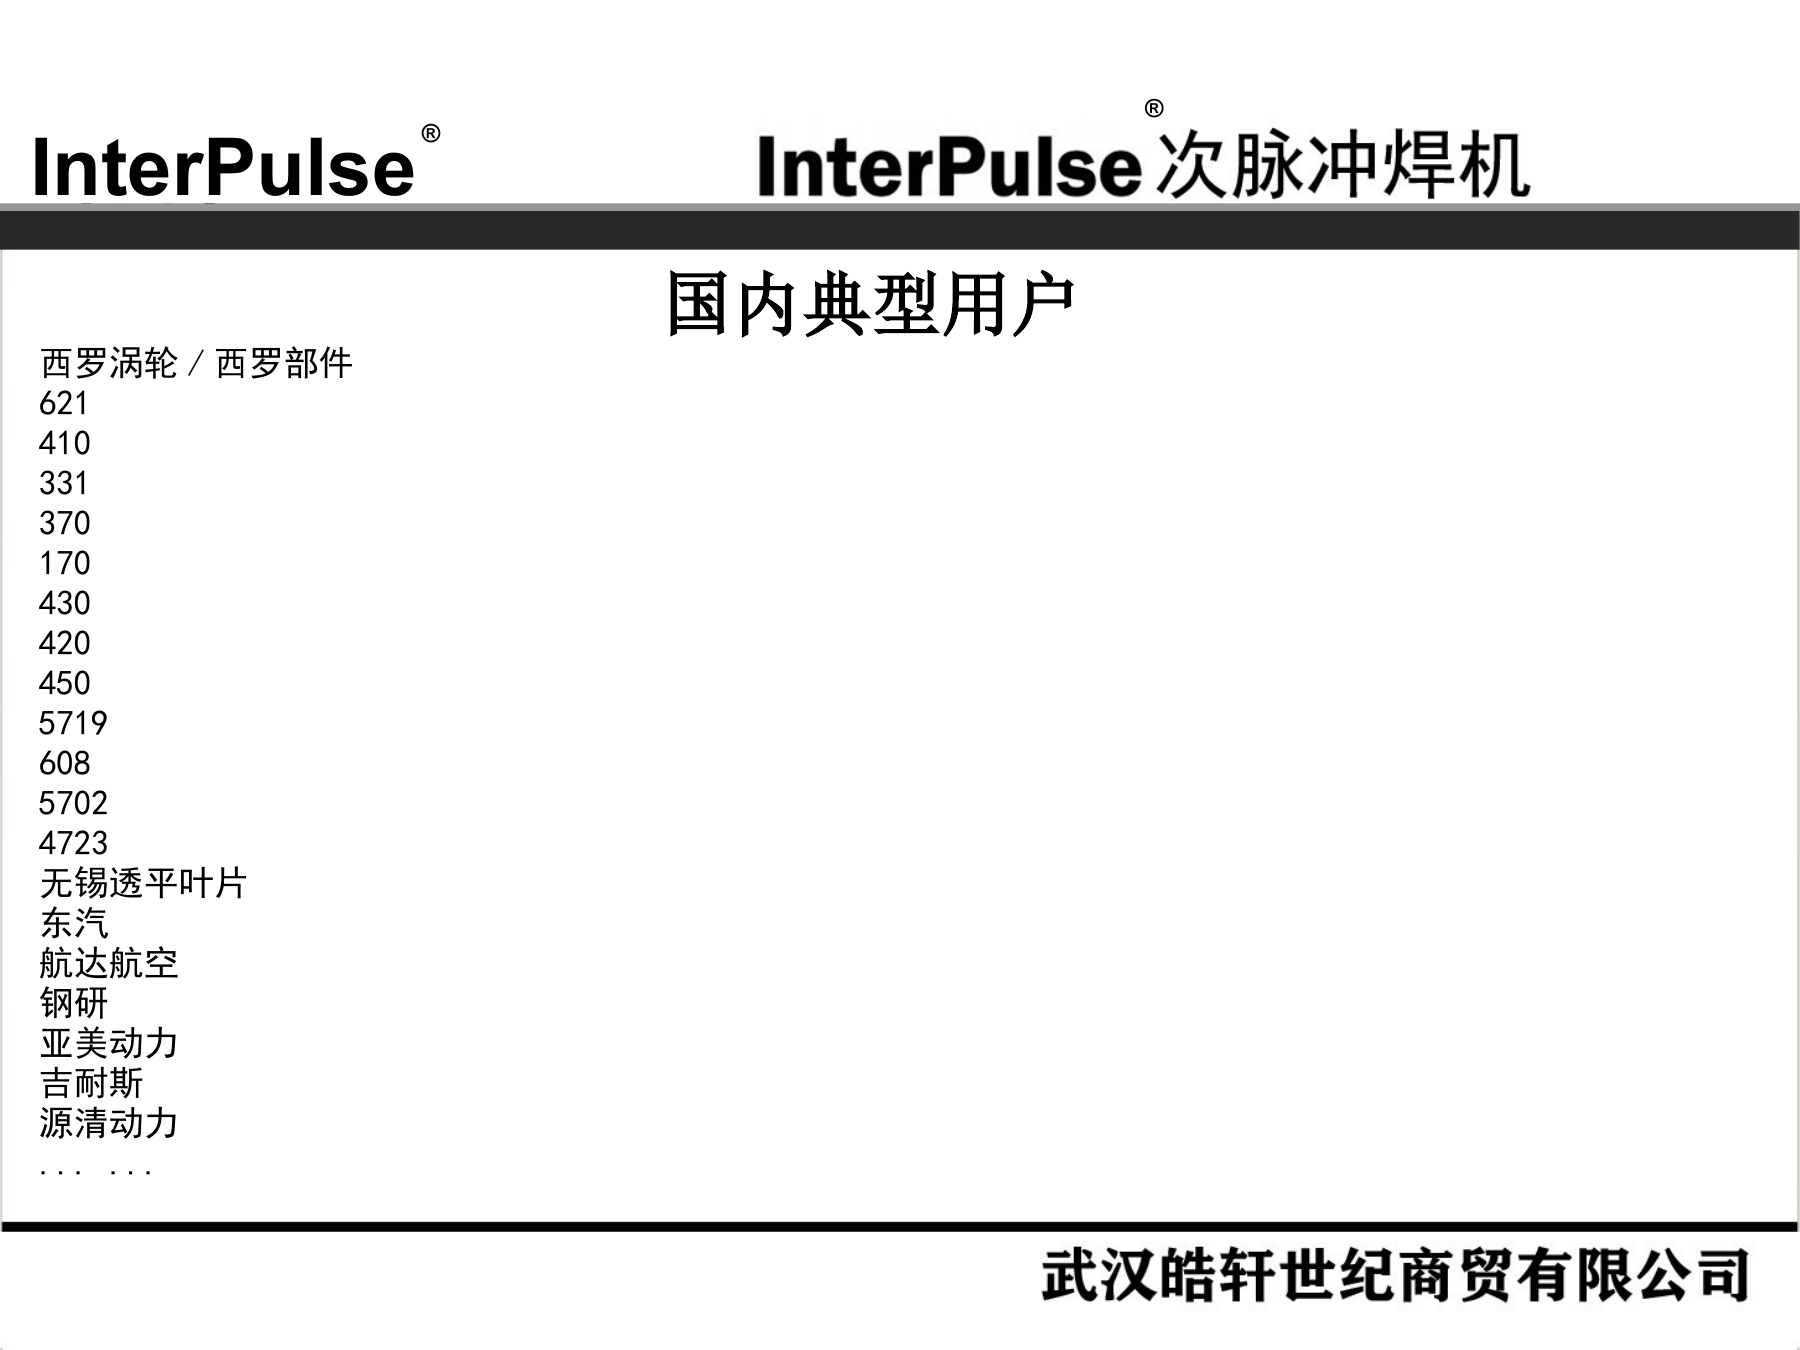
国内典型用户
西罗涡轮/西罗部件
621
410
331
370
170
430
420
450
5719
608
5702
4723
无锡透平叶片
东汽
航达航空
钢研
亚美动力
吉耐斯
源清动力
... ...
31. 行业应用介绍
InterPulse次脉冲焊机在中国航发、燃机等领域已经形成了公认的主流的、不可替代的设备。
在航发和燃机的叶片生产及修复领域, InterPulse次脉冲焊接设备和系统正在给行业带来巨大的改变和进步。
InterPulse次脉冲焊机代表的不仅仅是先进工艺装备,更代表的是一种成熟的、大幅领先的工艺路线、工艺方向。
InterPulse次脉冲焊机带来的无论是经济价值还是技术优势,都是很难用金钱来衡量的优势。
32. 联系与技术口号
武汉皓轩世纪商贸有限公司
周志霖 18616105676
alexcho@126.com
一流科技为客户创造超额价值
顶尖技术为客户制造领先地位